Maaaring paliitin ng bilang ng ngipin at diameter ng baras ang paghahanap. Hindi nila matukoy ang panloob na bore ng isang kapalit na elemento, ang gumaganang akma nito, ang axial na posisyon nito o ang kaugnayan nito sa ipinares na baras.
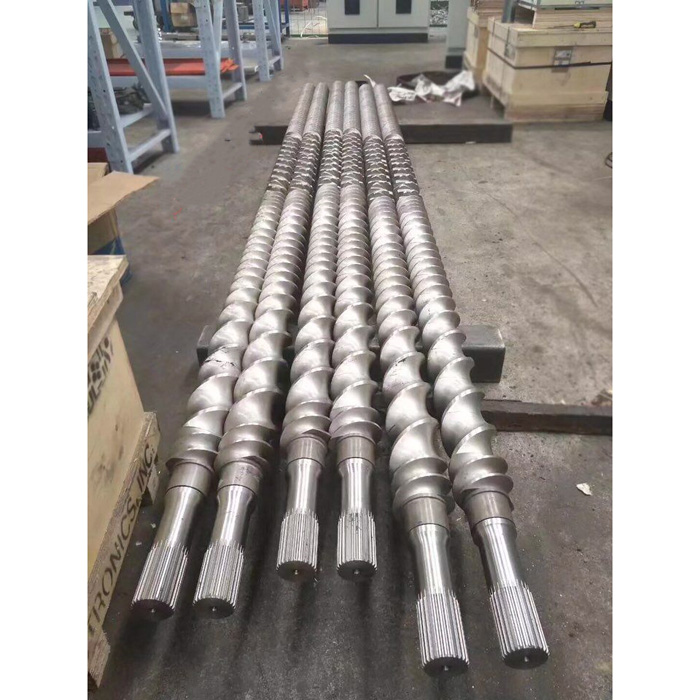
Kasalukuyang inilista ng EJS ang conveying, mixing, kneading, transitional, profile, Schubkanten, elongational, Igel, Camelback at blister screw elements. Inilalarawan ng iba't ibang iyon kung ano ang ginagawa ng isang elemento sa bahagi ng proseso. Ang bore ay kung bakit ang elemento ay nabibilang sa isang partikular na sistema ng baras. Hinihiling ng EJS sa mga mamimili na magpadala ng mga guhit o sample para sa mga quotation ng screw-element dahil ang mga katulad na panlabas na form ay maaaring magtago ng iba't ibang panloob na koneksyon.
Ang gabay na ito ay nagsasara ng karaniwang agwat sa pagitan ng pagpapanatili at pagbili. Nakikita ng maintenance team ang isang shaft at isang stack ng mga elemento. Ang supplier ay nangangailangan ng isang kinokontrol na kahulugan ng bawat ibabaw na matatagpuan ang elemento o nagpapadala ng load. Hindi iyon ang parehong antas ng impormasyon.
Magsimula sa pamamagitan ng paghihiwalay ng apat na interface
Ang salitasplinemadalas na ginagamit para sa ilang mga tampok sa isang pangungusap. Hatiin ang pagpupulong bago kumuha ng mga sukat. Pinipigilan nito ang tamang pagsukat na maitalaga sa maling koneksyon.
| Interface | Kung ano ang pinag-uugnay nito | Ano ang dapat kontrolin | Karaniwang error sa talaan |
|---|---|---|---|
| Pagkabit ng gearbox | Gearbox output sa tornilyo baras | Uri ng koneksyon, haba ng pagsasama, pagpapanatili ng axial, oryentasyon at mga detalye ng shaft-end | Tinatawag itong element spline at nagpapadala lamang ng drive-end na larawan |
| Shaft panlabas na profile | I-screw shaft sa mga modular na elemento | Geometry ng profile kasama ang magagamit na stack ng elemento, mga transition, relief at kundisyon ayon sa posisyon ng axial | Ipagpalagay na ang isang pagbabasa malapit sa dulo ay kumakatawan sa buong baras |
| Element internal bore | Ang bawat elemento sa baras | Mating profile, lapad ng elemento, kondisyon ng bore, lead-in at naka-install na oryentasyon | Pagsukat sa labas ng paglipad ngunit inaalis ang bore |
| Pagpapanatili ng axial | Salansan ng elemento sa kanyang hinahanap na balikat, dulo o lock | Stack datum, magagamit na pakikipag-ugnayan, tapusin ang hardware at naka-install na haba ng stack | Ituturing ang isang tamang spline bilang patunay na ang kumpletong stack ay bubuo |
Ang isang coupling ay maaaring gumamit ng ibang geometry mula sa element stack. Ang isang shaft ay maaari ding magsama ng mga ground journal, balikat, thread, relief o iba pang mga transition na hindi bahagi ng spline. Markahan ang bawat feature sa isang longitudinal sketch bago gawin ang measurement sheet.
Bakit ang diameter at bilang ng ngipin ay hindi nakikilala ang spline
Ang dalawang shaft ay maaaring magkaroon ng parehong bilang ng ngipin at isang katulad na sinusukat sa labas ng diameter habang magkakaiba sa anyo ng ngipin, anggulo ng presyon, pitch o module, fit class, kapal ng ngipin, hugis ng ugat, paraan ng pagsentro, pagbabago ng lead o proprietary geometry. Ang pagsusuot ay maaaring gawing mas malapit ang dalawang orihinal na magkaibang profile kaysa sa mga ito.
| Ibinigay na impormasyon | Kapaki-pakinabang para sa | Hindi pa rin mapatunayan |
|---|---|---|
| Gumagawa at modelo ng makina | Paghanap ng malamang na pamilya ng makina at hanay ng dokumento | Ang naka-install na rebisyon, pagbabago ng baras o paunang pag-retrofit |
| Bilang ng ngipin | Pag-aalis ng mga profile na may ibang bilang | Ang anyo ng ngipin, pitch, fit, centering o laki |
| diameter ng caliper | Isang magaspang na unang screen at scale check | Nominal major diameter, root geometry o functional fit |
| Close-up na litrato | Ipinapakita ang bilang ng ngipin, nakikitang pinsala, mga marka ng oryentasyon at magagamit na pag-access | Karaniwang pagtatalaga, pagpapaubaya, kapal ng ngipin o pattern ng contact |
| Isang maluwag na elemento | Nagpapakita ng panloob na profile at panlabas na anyo ng elemento | Kung ang bore ay isinusuot, kung saan ito nakaupo, o kung ito ay kumakatawan sa bawat elemento |
| "DIN 5480" na wala ang buong drawing callout | Pagtuturo sa isang posibleng karaniwang pamilya | Ang laki, fit, tolerance, pagbabago at inspeksyon na kinakailangan para sa bahaging ito |
Ipinapakita ng mga nai-publish na halimbawa ng OEM kung bakit walang unibersal na twin screw spline. Ang Coperion ay nagdodokumento ng isang evolute spline na may mga orientation mark sa isang ZSK system at nagtatala ng ibang bilang ng ngipin para sa ZSK 18. Inilalarawan ng Leistritz ang parehong DIN 5480 involute splines at isang asymmetric spline na ginagamit sa sarili nitong pagbuo ng produkto. Ang mga halimbawang ito ay katibayan ng disenyong partikular sa makina, hindi isang panuntunan sa pag-decode para sa hindi kilalang baras.
Kung pinangalanan ng drawing ang isang pamantayan, eksaktong kopyahin ang buong callout. Huwag paikliin ito sa karaniwang numero. Kung walang pinangalanang pamantayan, itala ang tampok bilang isang hindi kilalang profile hanggang sa maitatag ng kwalipikadong inspeksyon ang geometry.
I-rank ang ebidensya bago ang reverse engineering
Kadalasang ipinapadala ng mga mamimili ang lahat ng mayroon sila nang hindi sinasabi kung aling item ang may awtoridad. Lumilikha iyon ng mga nakatagong salungatan. Ayusin ang ebidensya at tandaan kung bakit ginagamit ang isang mas mababang ranggo na mapagkukunan.
| Ranggo | Ebidensya | Kung ano ang maitatag nito | Kontrolin ang tanong |
|---|---|---|---|
| 1 | Inaprubahan ang pagguhit ng makina o bahagi para sa naka-install na rebisyon | Nominal na geometry, tolerances, sistema ng datum, mga tala ng materyal at mga kinakailangan sa inspeksyon | Ang serial number o modification record ba ay tumutugma sa rebisyon sa pagguhit na ito? |
| 2 | Nakadokumento, hindi nagamit na ekstrang kilala na magkasya sa parehong makina | Isang pisikal na sanggunian para sa parehong bore at katabing mga tampok sa paghahanap | Ma-trace ba ang part number at provenance nito? |
| 3 | Katugmang shaft at sample ng elemento na may naitala na posisyon sa pag-install | Aktwal na relasyon sa pagsasama, pattern ng pinsala at magagamit na pakikipag-ugnayan | Inalis ba sila sa parehong istasyon at pinanatili bilang isang pares? |
| 4 | Ginamit na bahagi nang walang kontroladong pagguhit | Umiiral na geometry pagkatapos ng pagsusuot, pagkumpuni, kaagnasan at pagpapapangit ng serbisyo | Aling mga ibabaw ang malamang na hindi pa nasuot na mga sanggunian? |
| 5 | Mga larawan at manu-manong pagsukat | Layout, pagkakakilanlan ng tampok, tinatayang sukat at nakikitang kondisyon | Ipinapakita ba ang sukat, direksyon ng pagtingin at paraan ng pagsukat? |
| 6 | Machine code, listahan ng nagbebenta o pandiwang paglalarawan | Isang search lead | Anong pisikal o pagguhit ng ebidensya ang nagpapatunay nito? |
Ang isang mas mababang ranggo na mapagkukunan ay hindi inutil. Nagdadala lamang ito ng higit na kawalan ng katiyakan. Halimbawa, ang isang pagod na elemento ay maaaring ang tanging magagamit na sample. Ang tamang tugon ay idokumento ang pagsusuot, ihambing ang higit sa isang axial na posisyon, siyasatin ang mating shaft at sumang-ayon kung paano muling itatayo ang nominal na profile. Ang maling tugon ay ang kopyahin ang pinakamalaki at pinakamaliit na pagbabasa sa isang bagong bahagi na guhit nang hindi ipinapaliwanag kung ano ang ibig sabihin ng mga ito.

Ayusin ang coordinate system bago mag-record ng dimensyon
Nabigo ang mga tala ng twin screw kapag ang isang tao ay tumitingin mula sa gearbox at ang isa pang tumingin mula sa dulo ng discharge. "Left shaft" at "clockwise" pagkatapos ay ilarawan ang iba't ibang bahagi o direksyon. Maglagay ng coordinate statement sa itaas ng bawat drawing, photo sheet at ulat ng inspeksyon.
Minimum na coordinate statement
Tingnan ang direksyon Direksyon ng feed Shaft A / Shaft B Axial datum Angular na zeroHalimbawang istraktura: "Tinitingnan mula sa gearbox patungo sa paglabas. Ang Shaft A ay nasa kaliwa ng tagamasid. Ang axial zero ay ang balikat ng elemento sa gilid ng gearbox. Ang angular zero ay ang naselyohang reference mark na ipinapakita sa Larawan P-03." Gamitin ang kasalukuyang sistema ng pagbibigay ng pangalan ng machine builder kapag available ang isa.
Ang angular na posisyon ay maaaring mahalaga kahit na ang mga indibidwal na elemento ay dumudulas sa baras. Ang isang nakapares na set ng tornilyo ay kailangan pa ring mapanatili ang nilalayong relasyon sa pagitan ng Shaft A at Shaft B, at ang ilang mga system ay gumagamit ng mga marka upang kontrolin ang posisyon ng threading o coupling. Ang nai-publish na halimbawa ng Coperion ay gumagamit ng zero-position mark sa magkabilang dulo ng shaft. Iyon ay isang halimbawang partikular sa OEM, ngunit inilalarawan nito ang halaga ng pagtatala ng mga umiiral nang marka bago alisin.
Kunan ng larawan ang bawat dulo ng baras nang diretso, pagkatapos ay magdagdag ng pahilig na view na nagpapakita ng balikat at unang kumpletong ngipin. Isama ang isang sukat, ang label ng bahagi at isang arrow para sa ipinahayag na direksyon sa pagtingin. Huwag i-mirror, paikutin o i-auto-correct ang mga imahe pagkatapos lagyan ng label ang mga ito.
Bumuo ng talaan na naglalarawan sa functional na profile
Ang isang kumpletong tala ay naghihiwalay sa mga sukat ng pagkakakilanlan mula sa mga sukat ng pagtanggap. Maaaring suportahan ng mga calipers ang pagkakakilanlan, ngunit kailangan ang isang kwalipikadong paraan ng metrology upang makapagtatag ng profile, fit o tolerance ng ngipin. Ang pagguhit ay dapat magsaad ng paraan o panukat na ginamit para sa bawat feature ng pagtanggap.
| Patlang | Bakit ito mahalaga | Paano i-record ito nang ligtas |
|---|---|---|
| Profile o karaniwang pagtatalaga | Tinutukoy ang pamilya ng geometry at batayan ng inspeksyon | Kopyahin ang buong drawing callout, kasama ang laki at data ng fit; isulat ang "hindi alam" kapag hindi ito dokumentado |
| Bilang ng ngipin o lobe | Nagbibigay ng pangunahing pagsusuri ng pagkakakilanlan | Bilangin ang mga kumpletong umuulit na feature at mag-attach ng may label na end-view na larawan |
| Major at minor geometry | Hinahanap ang mga tip at ugat ng mga profile ng isinangkot | Sabihin kung ang bawat halaga ay kabilang sa external shaft o internal bore at pangalanan ang paraan ng pagsukat |
| Kapal ng ngipin o kahulugan ng espasyo | Kinokontrol ang pakikipag-ugnayan sa pagitan ng mga flank | Gamitin ang tinukoy na sukat o gauge ng drawing; huwag palitan ang isang hindi nauugnay na pagbabasa ng caliper |
| Form ng profile at paraan ng pagsentro | Tinutukoy kung aling mga ibabaw ang matatagpuan at nagpapadala ng load | Kumuha mula sa kinokontrol na pagguhit o inspeksyon ng kwalipikadong profile |
| Magagamit na haba ng pakikipag-ugnayan | Ipinapakita kung gaano karaming profile ng baras ang aktwal na ibinahagi sa element bore | Sukatin sa pagitan ng functional na pagsisimula at pagtatapos, hindi kasama ang mga chamfer, relief at mga nasirang lugar ng pagpasok |
| Lead-in, chamfer at relief | Nakakaapekto sa pagpupulong at pinipigilan ang mga hindi gumaganang ibabaw na ituring bilang pakikipag-ugnayan | Dimensyon ang bawat transition nang hiwalay mula sa gumaganang profile |
| Balikat at axial na posisyon | Inilalagay ang stack ng elemento na may kaugnayan sa makina | Sanggunian ang isa na nagdeklara ng axial datum at panatilihin ang pagkakasunud-sunod ng stack |
| Mga tampok sa pagpapanatili | Kinokontrol ang axial clamping o pag-lock ng stack | I-record ang thread, susi, nut, manggas o iba pang hardware mula sa sarili nitong drawing |
| Paggamot ng materyal at init | Nakakaapekto sa lakas, tugon sa pagsusuot at mga desisyon sa pagkukumpuni | Gumamit ng traceable na dokumentasyon o pagsubok; huwag tukuyin ang grado mula sa kulay o hitsura |
| Kundisyon ayon sa posisyon | Pinaghihiwalay ang nominal na geometry mula sa pinsala sa lokal na serbisyo | Mapa readings sa axial station, angular location, shaft identity at photo number |
Itala ang mga hilaw na pagbabasa pati na rin ang huling buod. Kung ang tampok ay siniyasat sa ilang angular na posisyon, panatilihin ang bawat posisyon at ang direksyon ng pagsukat. Maaaring itago ng isang average ang isang sira-sira, peened o one-sided contact condition na nagpapaliwanag ng pagkabigo.
Tratuhin ang isang pagod na sample bilang ebidensya, hindi bilang master size
Ang isang ginamit na spline ay nagsasabi ng isang kuwento ng serbisyo. Ang mga pinakintab na gilid ay nagpapakita ng pakikipag-ugnay. Ang mapula-pula o maitim na mga labi ay maaaring magpahiwatig ng pagkabalisa o kaagnasan. Ang mga pinagsamang gilid at displaced na materyal ay maaaring gawing mas malaki ang sukat ng ngipin sa isang punto kahit na ang gumaganang flank ay nawalan ng materyal. Ang isang basag na ugat ay ganap na nagbabago sa pagpapalit ng desisyon.
| Naobserbahang kondisyon | Ano ang iingatan | Ano ang susunod na susuriin |
|---|---|---|
| Maliwanag na polish sa isang gilid | Angular na lokasyon, pagkakakilanlan ng baras at posisyon ng elemento | Paired-shaft orientation, pamamahagi ng contact at kondisyon ng bore |
| Inilipat ang metal o pinagsamang gilid ng pasukan | As-found photos bago magbihis o maglinis | Lead-in na pinsala, kasaysayan ng pagpupulong at ang hindi pa nasuot na profile sa likod ng nasirang lugar |
| Nakakabalisa ang mga labi o paglamlam ng kaagnasan | Mga larawang may kulay at nalalabi na lokasyon | Kamag-anak na paggalaw, fit na kondisyon, kontaminasyon at pagkakalantad sa kahalumigmigan |
| Lokal na bore wear sa isang elemento | Element code, lapad, posisyon ng proseso at mga kalapit na elemento | Kondisyon ng baras sa parehong istasyon ng ehe |
| Paulit-ulit na pagsusuot sa ilang mga butas | Stack na mapa at mga sukat para sa bawat elemento | Shaft-wide wear pattern, loading, alignment at clamping condition |
| Root indication o nakikitang crack | Lokasyon, haba, oryentasyon at hindi mapanirang-pagsubok na ulat kung magagamit | Ang disposisyon ng pag-inhinyero bago muling gamitin, pagkumpuni o karagdagang pagkarga |
Linisin lamang pagkatapos i-record ang nahanap na kondisyon. Gamitin ang naaprubahang paraan ng paglilinis upang ang proseso ay hindi umikot sa gilid, mag-alis ng ebidensya o lumikha ng mga bagong gasgas. Pagkatapos ay siyasatin ang panlabas na baras at panloob na elemento ng bore sa parehong axial station. Ang pagsukat sa isang bahagi ng koneksyon ay maaaring maling masuri ang pinagmulan ng pagkaluwag.
Kapag ang sample ay ang tanging magagamit na ebidensya, magpadala ng higit sa isang elemento kung maaari: isa mula sa iniulat na posisyon ng problema at isa mula sa isang posisyon na pinaniniwalaan na hindi gaanong suot. Sabihin kung bakit napili ang bawat sample. Ang isang supplier ay maaaring maghambing ng kundisyon sa halip na ituring ang bawat tampok sa pinakamasamang bahagi bilang nominal.
Ang isang bahagi na dumudulas ay hindi awtomatikong akma para sa metalikang kuwintas
Sinasagot ng Assembly fit ang isang tanong: maaari bang maabot ng mga bahagi ng isinangkot ang kanilang nilalayon na posisyon sa ilalim ng tinukoy na kondisyon? Ang kapasidad ng torque ay sumasagot sa ibang tanong. Tinutukoy ng Leistritz ang shaft cross-section, shaft metalurgy, spline geometry at shaft hardening bilang mga salik sa power transmission. Itinuturing din ng nai-publish na kasaysayan ng Coperion ang koneksyon ng shaft-to-element bilang sentro ng naililipat na torque.
Ito ang dahilan kung bakit hindi mapapatunayan ng matagumpay na pagsubok na slide ang isang muling disenyo, pagpapalit ng materyal o naayos na baras. Hindi ito nagtatatag ng flank contact sa ilalim ng pagkarga, lakas ng pagkapagod, kondisyon ng paggamot sa init, stress ng ugat, axial clamping o ang kapasidad ng pagkabit ng gearbox. Dapat kontrolin ng kapalit na drawing at engineering review ang mga item na iyon.
| Suriin | Tanong nito sagot | Tanong na hindi nito sinasagot |
|---|---|---|
| Pagpupulong ng kamay sa isang malinis na baras | Maaari bang maipasa ng elemento ang nilalayon na profile at maabot ang posisyon? | Magdadala ba ang interface ng operating torque? |
| Functional gauge | Natutugunan ba ng kinokontrol na tampok ang kinakailangan sa gauge? | Tama ba ang shaft material o heat treatment? |
| Inspeksyon ng profile | Ang sinusukat na geometry ba ay tumutugma sa pagguhit? | Katanggap-tanggap ba ang mga bitak, pagkasira sa ilalim ng ibabaw o pagkarga ng serbisyo? |
| Katibayan ng materyal at katigasan | Tumutugma ba ang nasubok na item sa mga tinukoy na materyal na katangian sa sinubukang lokasyon? | Ang kumpletong baras ba ay libre mula sa geometry o mga problema sa pagkapagod? |
| Pagsusuri ng metalikang kuwintas ng engineering | Katanggap-tanggap ba ang kumpletong landas ng pagkarga para sa dokumentadong tungkulin? | Ang bahagi ba ng proseso ay maghahatid ng nais na kalidad ng produkto? |
Huwag hilingin sa isang kapalit na supplier na kumpirmahin ang isang unibersal na limitasyon ng torque mula sa mga larawan. Ibigay ang tungkulin ng makina, orihinal na mga kinakailangan sa pagguhit at ang saklaw ng anumang pagbabago. Kung ang kahilingan ay para lamang magparami ng isang umiiral na elemento, sabihin iyon nang malinaw at tukuyin ang kinokontrol na pagguhit ng interface.

Isara ang kahulugan bago ang produksyon
Ang layunin ng pag-verify ay gawing napagkasunduang batayan ng pagmamanupaktura ang hindi tiyak na ebidensya. Dapat itong mangyari bago isagawa ang hilaw na materyal o ang isang natapos na elemento ay inaasahang malutas ang isang hindi nalutas na tanong sa interface.
- Ipagkasundo ang pagkakakilanlan.Match machine maker, modelo, serial number, gearbox identity, shaft part number, element part number at kasaysayan ng pagbabago.
- Piliin ang nagkokontrol na ebidensya.Pangalanan ang rebisyon sa pagguhit, naaprubahang ekstra o reverse-engineering na ulat na mamamahala sa produksyon.
- Lutasin ang mga salungatan.Ilista ang bawat pagkakaiba sa pagguhit, sample at pagbabasa ng field. Huwag tahimik na piliin ang pinakamadaling halaga sa paggawa.
- Sumang-ayon sa datum at oryentasyon.Kumpirmahin ang Shaft A at Shaft B, tingnan ang direksyon, axial zero, angular zero at direksyon ng pag-install.
- Sumang-ayon sa inspeksyon.Tukuyin kung aling mga feature ang nangangailangan ng dimensional na ulat, pagsukat ng profile, functional gauge o materyal na ebidensya.
- I-verify ang unang ginawang interface.Gamitin ang napagkasunduang drawing at inspection plan. Kapag kailangan ang pisikal na pagpupulong ng pagsubok, tukuyin ang malinis na kondisyon, sanggunian sa pagsasama at paraan ng pagtanggap bago ang pagsubok.
- I-freeze ang inaprubahang rebisyon.Ibalik ang panghuling guhit at talaan ng inspeksyon sa file ng pagpapanatili upang ang susunod na order ay hindi mag-restart mula sa hindi kilalang pagod na sample.
Kasalukuyan ni EJSpasadyang twin screw na gabay sa paggawagumagawa ng parehong pagkakaiba para sa mas malalaking kapalit na bahagi: ang isang ginamit na sample ay maaaring magpakita ng layout at mga interface, ngunit ang mga pagod na ibabaw ay hindi dapat awtomatikong maging bagong nominal na geometry. Anggabay ng mga elemento ng twin screwpagkatapos ay magagamit upang i-record ang panlabas na pag-andar ng elemento at pagkakasunud-sunod sa sandaling kontrolado ang bore interface.
Bumuo ng RFQ pack na maaaring kumilos ang tagagawa
Ang pinakamaikling kapaki-pakinabang na RFQ ay hindi ang may kaunting mga file. Ito ang naghihiwalay sa mga nakumpirmang katotohanan, nasusukat na kondisyon at bukas na mga tanong. Gumamit ng isang index upang ang pagguhit, sample at mga litrato ay hindi maihalo sa ibang makina.
| Seksyon ng RFQ | Kinakailangang nilalaman | Idedeklara ang katayuan |
|---|---|---|
| Pagkakakilanlan ng makina | Tagagawa, modelo, serial number, pagkakakilanlan ng gearbox at naka-install na pagbabago | Nakumpirma mula sa nameplate o dokumento / iniulat lamang |
| Saklaw ng pagpapalit | Shaft, element bore, partikular na elemento, kumpletong stack, coupling o inspeksyon lamang | Kinakailangan / opsyonal / sinusuri |
| Drawing pack | Mga numero ng bahagi, rebisyon, unit, datum, spline callout at mga detalye ng pagpapanatili | Pagkontrol / sanggunian lamang / hindi na ginagamit |
| Sample index | Sample ID, Shaft A o B, posisyon ng axial, petsa ng pagtanggal at kundisyon | Hindi nagamit / nagamit / nasira / naayos / hindi alam ang pinagmulan |
| Index ng larawan | End view, profile view, damage close-ups, scales, view arrow at part label | Tulad ng natagpuan / pagkatapos ng paglilinis / pagkatapos ayusin |
| Ulat sa pagsukat | Mga hilaw na pagbabasa, lokasyon, pamamaraan, instrumento o gauge at kondisyon sa kapaligiran kung saan nauugnay | Pagsusukat lamang ng pagkakakilanlan / pagtanggap |
| Talaan ng materyal | Tinukoy na grado, heat treatment, tigas o mga ulat ng pagsubok kapag kinakailangan | Nakadokumento / nasubok / hindi alam |
| Konteksto ng proseso | Naproseso ang materyal, tungkulin sa pagpapatakbo, naobserbahang sintomas at posisyon ng pagkabigo | Normal na tungkulin / binagong tungkulin / pagsisiyasat sa pagkabigo |
| Bukas na mga tanong | Ang bawat hindi nalutas na salungatan o nawawalang halaga ng pagtanggap | Dapat isara bago mag-quote / bago ang produksyon / bago ipadala |
Para sa isang kapalit na quotation ng elemento, isama din ang function ng elemento, diameter sa labas, lapad, anggulo ng pitch o disc, handedness, materyal o kinakailangan sa paggamot, dami at pagkakasunud-sunod ng naka-install. Kasalukuyan ni EJSpahina ng elemento ng tornilyonaglilista ng mga pamilya ng elemento na ibinibigay nito at humihiling sa mga customer na magbigay ng mga guhit o sample.
Ipadala sa EJS ang iyong shaft at element evidence
Ilarawan ang kapalit na saklaw sa ibaba, pagkatapos ay ilakip ang mga kinokontrol na guhit, sample index, may label na mga larawan at ulat ng pagsukat sa pahina ng pagtatanong ng EJS. Markahan ang anumang halaga na nagmumula sa isang pagod na sample.
Mga madalas itanong
Sapat ba ang bilang ng ngipin at diameter ng baras para mag-order ng elemento ng turnilyo?
Hindi. Ang mga ito ay kapaki-pakinabang na mga pahiwatig ng pagkakakilanlan, ngunit hindi nila tinukoy ang anyo ng ngipin, pitch o module, fit, paraan ng pagsentro, kapal ng ngipin, haba ng pakikipag-ugnayan, lokasyon ng ehe o oryentasyon. Ibigay ang kinokontrol na pagguhit o ayusin ang kuwalipikadong pagsukat ng shaft at mating bore.
Maaari ba akong makilala ang isang DIN 5480 spline mula sa isang litrato?
Hindi. Maaaring magpakita ang isang litrato ng malamang na involute na anyo at bilang ng ngipin, ngunit hindi nito maitatag ang kumpletong standard na pagtatalaga, sukat, fit, tolerance o pagbabago. Kopyahin ang buong callout mula sa drawing o i-verify ang profile gamit ang isang napagkasunduang paraan ng inspeksyon.
Dapat bang sama-samang sukatin ang shaft at element bore?
Oo. Bumubuo sila ng isang gumaganang koneksyon. Siyasatin ang panlabas na baras at panloob na bore sa parehong axial na posisyon, habang pinapanatili ang Shaft A o B, direksyon ng pagtingin, code ng elemento at istasyon ng pag-install na nakakabit sa bawat pagbabasa.
Maaari bang gamitin ang isang pagod na elemento upang tukuyin ang isang bagong spline bore?
Maaari itong suportahan ang reverse engineering, ngunit hindi ito dapat awtomatikong tratuhin bilang master size. Magtala ng buli, fretting, displaced metal, corrosion at lokal na pagkasuot, ihambing ang mating shaft at hindi gaanong pagod na mga sanggunian, at sumang-ayon kung paano muling gagawin ang nominal na geometry.
Ano ang ibig sabihin ng haba ng spline engagement?
Ito ay ang haba ng ehe kung saan aktwal na nakikipag-ugnayan ang mga functional mating profile. Ibukod ang mga chamfer, lead-in, relief, nasirang mga gilid ng entry at iba pang hindi gumaganang transition maliban kung iba ang tinukoy ng controlling drawing.
Bakit mahalaga ang zero-position o orientation mark?
Nagbibigay ito sa mga pangkat ng inspeksyon at pagpupulong ng isang angular na sanggunian. Nakakatulong iyon na mapanatili ang ugnayan sa pagitan ng mga ipinares na shaft, posisyon ng elemento at mga detalye ng pagkabit. Itala ang marka mula sa ipinahayag na direksyon sa pagtingin at sundin ang mga tagubilin sa pagpupulong ng tagabuo ng makina.
Ano ang dapat kong ipadala sa EJS para sa isang twin screw spline quotation?
Ipadala ang pagkakakilanlan ng makina at gearbox, kapalit na saklaw, kinokontrol na mga guhit at pagbabago, orientation ng Shaft A/B, pagkakasunud-sunod ng elemento, mga sample na may label, ulat ng raw na pagsukat, index ng larawan, mga kinakailangan sa materyal at bawat hindi nalutas na salungatan. Markahan nang malinaw kung aling mga sukat ang nagmula sa mga pagod na bahagi.
Ipinapaliwanag ng mga halimbawa ng OEM sa artikulong ito kung bakit partikular sa makina ang mga spline system. Ang mga ito ay hindi mga detalye ng produkto ng EJS at hindi dapat ilapat sa isa pang extruder nang walang kinokontrol na dokumentasyon nito.