Pumili ng mga materyales sa tornilyo at bariles sa pamamagitan ng pagtutugma ng istrukturang bakal, gumaganang ibabaw at proseso ng pagmamanupaktura sa aktwal na mekanismo ng pagbabalangkas at pagkabigo. Ang isang mas mataas na numero ng tigas lamang ay hindi makapagsasabi sa iyo kung ang isang kapalit ay lalabanan ang abrasion ng filler, pag-atake ng kemikal o pakikipag-ugnay sa metal; tukuyin ang turnilyo at bariles nang hiwalay, pagkatapos ay i-verify ang kanilang pagkakasya bilang isang pares.
Ipinapaliwanag ng isang kapaki-pakinabang na sipi ng materyal kung aling bakal ang nagdadala ng karga, kung aling mga ibabaw ang tumatanggap ng proteksyon, at kung paano susuriin ang mga ibabaw na iyon. Dapat din nitong tukuyin ang mga kondisyon sa likod ng rekomendasyon. Ang parehong pangalan ng resin ay maaaring maglarawan ng isang hindi napunong produkto, isang mineral-filled na tambalan o isang recycled na timpla na may ibang mga pangangailangan sa makina.
Sa pamamagitan ng EJS Industry Technical Team
Bago ihambing ang mga sipi:
- Tukuyin kung ang mga lumang bahagi ay nagpapakita ng abrasion, kaagnasan, pagkasira ng contact o isang halo.
- Paghiwalayin ang base na bakal mula sa ibabaw na paggamot at gumaganang haluang metal.
- Sabihin ang kumpletong tambalan, kabilang ang uri ng tagapuno at pagkarga.
- Suriin ang tornilyo at bariles sa kaukulang mga posisyon ng ehe.
- Sumang-ayon sa pagkilala sa materyal, mga protektadong lugar at mga sukat ng pagtanggap bago ang produksyon.
1. Magsimula sa mekanismo ng pagkabigo
Abrasion mula sa mga tagapuno at kontaminasyon
Ang isang pagod na tip sa paglipad at isang pinalaki na butas ay mga dahilan upang siyasatin ang abrasive na tungkulin, ngunit ang materyal na pangalan sa purchase order ay bahagi lamang ng pagsisiyasat. Itala ang uri ng tagapuno, ang konsentrasyon nito, ang pinagmumulan ng feedstock at kung saan pinakamalaki ang pagkawala ng materyal. Ihambing ang mga detalyeng ito sa pormulasyon na ginamit noong tinukoy ang mga orihinal na bahagi.
Ang pagtaas ng pag-load ng filler ay isang dahilan upang muling buksan ang pagsusuri ng materyal. Gayundin ang pagbabago mula sa isang kinokontrol na virgin feed patungo sa isang recycled stream na may hindi tiyak na kontaminasyon. Panatilihin ang kinatawan ng mga sample ng compound at mga larawan ng mga lumang bahagi sa tabi ng mga sukat. Ang mga rekord na iyon ay nagbibigay sa supplier ng isang bagay na mas kapaki-pakinabang kaysa sa isang kahilingan para sa isang mas matigas na turnilyo.
Ang kaagnasan at pagkakadikit ng metal ay nangangailangan ng iba't ibang pagsisiyasat
Feedscrew at gabay ng bariles ng Davis-Standardnakikilala ang abrasive wear, corrosive attack at adhesive wear na dulot ng metal contact. Tinutukoy nito ang ilang PVC compound, corrosive flame retardant at fluorocarbon bilang mga alalahanin sa corrosion, habang ang alignment, straightness, heating uniformity at mismatched working surface ay maaaring mag-ambag sa contact damage.
Gamitin ang pagkakaibang iyon upang piliin ang pagsisiyasat, sa halip na i-diagnose ang kumpletong problema mula sa isang larawan. Ang pitting ay nagdidirekta ng pansin sa kemikal na kapaligiran at kondisyon sa ibabaw. Ang lokal na pagmamarka ay nangangailangan ng pagsusuri ng makina at pagkakahanay. Ang unti-unting pagkawala ng dimensyon sa mga working zone ay nangangailangan ng mapa ng pagsusuot at pagsusuri ng formulation. Maraming mga mekanismo ang maaaring mangyari sa parehong bahagi.
| Naobserbahang pinsala | Katibayan upang mangolekta | Direksyon para sa pagsusuri ng materyal |
|---|---|---|
| Pagkawala ng flight-tip at paglaki ng bore | Katugmang axial measurements, formulation history at operating records | Suriin ang abrasive na tungkulin at ang mga protektadong ibabaw sa parehong bahagi |
| Pitting o naisalokal na pag-atake ng kemikal | Compound chemistry, temperatura, deposito at mga litrato sa ibabaw | Suriin ang paglaban sa kaagnasan at saklaw ng proteksyon |
| Lokal na pagmamarka o mga marka ng contact | Straightness, suporta, alignment at heating checks | Siyasatin ang makina bago tukuyin ang pag-upgrade ng haluang metal |
Ang talahanayan ay isang gabay sa inspeksyon, hindi isang kapalit na threshold. Ang mga limitasyon sa pagtanggap ay dapat magmula sa naaprubahang drawing at engineering assessment ng makina. Ang paglalarawan ng pinsala ay nakakatulong na paliitin ang mga tanong; hindi ito nagtatag ng isang unibersal na materyal na sagot.
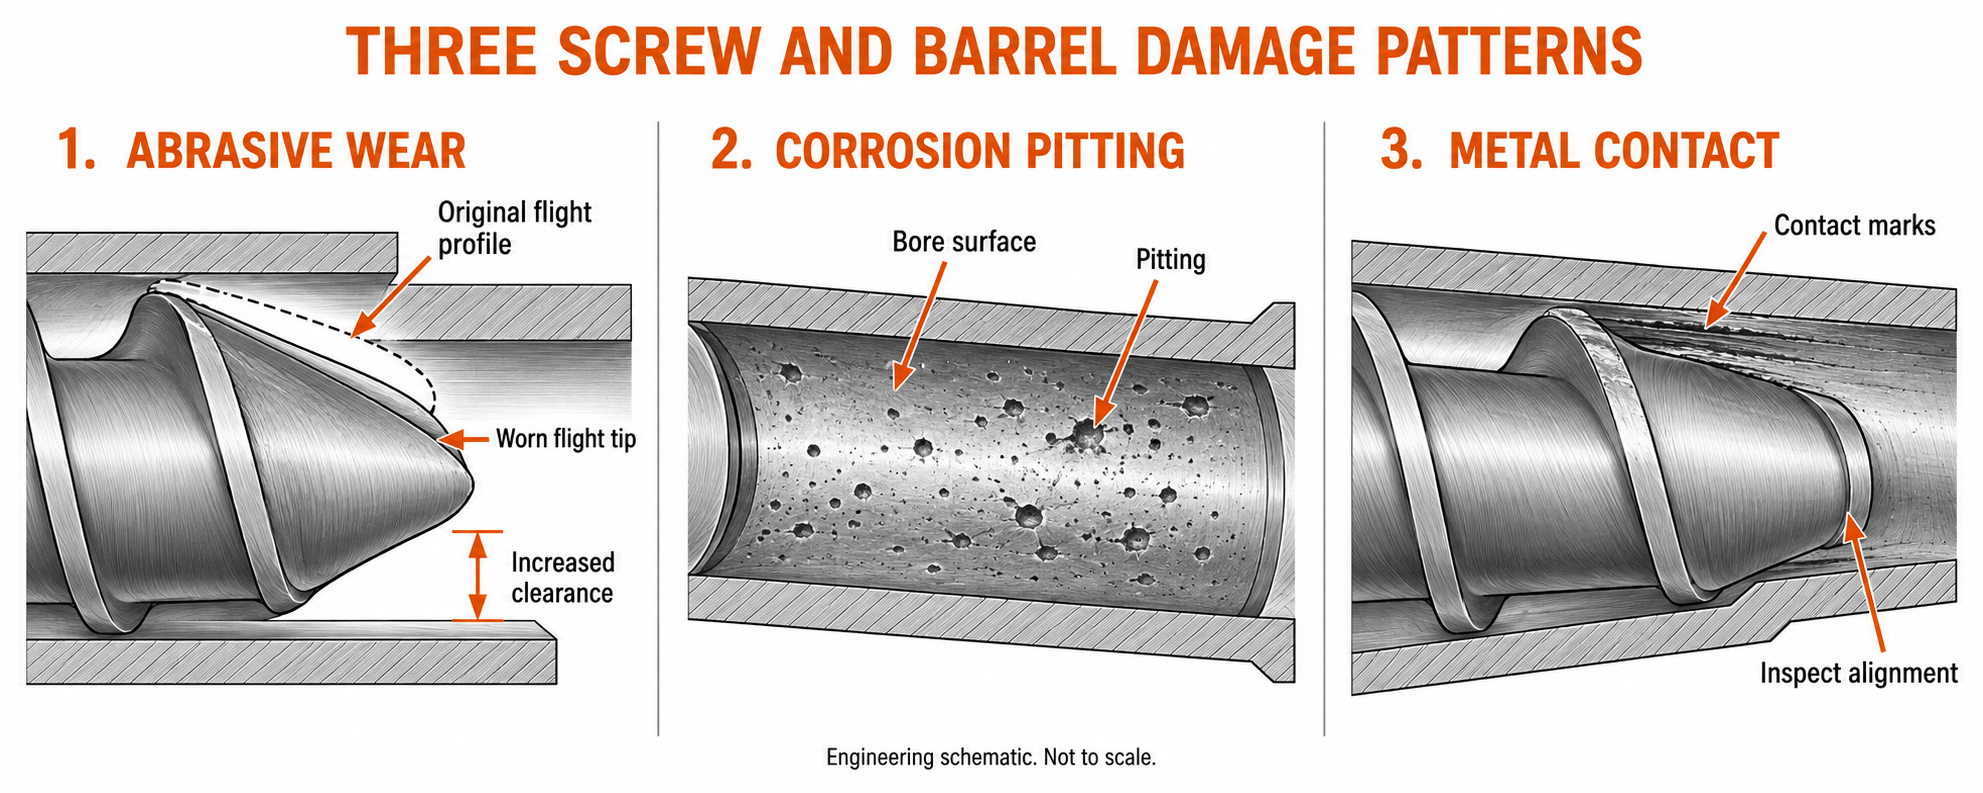
Eskematiko ng engineering ng mga pattern ng pinsala. Hindi sa sukat; Ang panlabas na anyo lamang ay hindi nagtatatag ng dahilan.
2. Paghiwalayin ang base steel, surface treatment at working alloy
Ang bakal at ang gumaganang ibabaw ay gumagawa ng iba't ibang trabaho
Tratuhin ang isang detalye ng turnilyo at bariles bilang isang paglalarawan ng konstruksiyon. Ang core ng turnilyo ay dapat dalhin ang drive load. Ang katawan ng bariles ay nagbibigay ng istraktura sa paligid ng bore at ang mga interface nito. Ang kanilang mga gumaganang ibabaw ay dapat ding angkop sa tambalan. Ang pagsasama-sama ng mga kinakailangang iyon sa pariralang "wear-resistant steel" ay nagtatago ng impormasyong kailangan ng isang mamimili.
Tatlong termino ang madalas na lumalabas sa mga sipi, ngunit naglalarawan sila ng iba't ibang bagay. Ang isang pagtatalaga tulad ng 38CrMoAlA ay tumutukoy sa isang base na bakal. Tinutukoy ng nitriding ang isang pang-ibabaw na paggamot. Tinutukoy ng Colmonoy 83 ang isang hardfacing alloy. Ang isang turnilyo samakatuwid ay maaaring magkaroon ng 38CrMoAlA base at Colmonoy 83 sa mga tinukoy na ibabaw ng paglipad nang walang mga paglalarawang iyon na sumasalungat sa isa't isa.
ng EJSbimetallic na detalye ng produktonaglilista ng mga istrukturang bakal nang hiwalay sa mga haluang metal ng tornilyo at bariles. Ito ang kapaki-pakinabang na paraan upang basahin ang isang quotation: tukuyin ang bahagi, base na materyal, proseso at protektadong lugar bago ihambing ang presyo nito.
Ang saklaw ng proteksyon ay mahalaga gaya ng pangalan ng haluang metal
Ang screw flight land, flight flank, root at mga tampok ng paghahalo ay iba't ibang mga ibabaw. Ang isang hardfaced flight ay hindi awtomatikong nangangahulugan na ang kumpletong natutunaw-contacting surface ay may parehong proteksyon. Gayundin, hindi inilalarawan ng barrel bore lining ang materyal ng flange, pagbubukas ng feed o iba pang mga tampok sa labas ng lining na iyon.
Humingi ng isang guhit na nagmamarka sa mga protektadong lugar. Kung ang lumang turnilyo ay may ugat na pinsala habang ang kapalit na panukala ay nagpapalit lamang ng flight-tip alloy, ang panukala ay nangangailangan ng isa pang talakayan. Ang napiling proteksyon ay dapat umabot sa ibabaw na hindi gumagana.
Ang nitriding ay nangangailangan din ng tumpak na wika. Binabago nito ang malapit-ibabaw na kondisyon ng bakal; ito ay hindi isang hiwalay na cast liner. Ang batayang materyal ay maaaring manatiling bahagi ng konstruksiyon na natutunaw. Iwasang ipagpalagay na ang isang sangkap na inilarawan bilang ginagamot ay may independiyenteng patong ng haluang metal na sumasaklaw sa bawat gumaganang ibabaw.
Para sa bawat bahagi, humiling ng construction statement sa ganitong pagkakasunud-sunod: base steel, heat-treatment condition, surface process, working alloy kung saan naaangkop, protektadong lugar at kinakailangan sa huling inspeksyon. Ang pagkakasunud-sunod na iyon ay gumagawa ng mga pagkakaiba sa pagitan ng mga panipi na nakikita bago mailagay ang isang order.
3. Mga karaniwang base na bakal at ang kanilang mga limitasyon sa pagpili
Basahin ang grado sa konteksto ng natapos na bahagi
Ang kasalukuyangPortfolio ng materyal ng EJSkasama ang 38CrMoAlA, 40Cr, 42CrMo, 34CrAlNi7, 31CrMoV9, SKD11, SKD61, D2 tool steel at Hastelloy. Ang pagkakaroon ng isang grado ay hindi ginagawang default para sa bawat turnilyo o bariles. Tinutukoy pa rin ng natapos na konstruksyon at ng aplikasyon ang papel nito.
Para sa isang ginagamot na tornilyo, itanong kung paano sinusuportahan ng piniling bakal at kondisyon ng paggamot sa init ang kinakailangang proseso sa ibabaw. Para sa isang may linya na bariles, makilala ang materyal ng katawan mula sa bore alloy. Para sa isang bahagi ng tool-steel, magtanong tungkol sa aktwal na kondisyon ng supply at ang working surface sa halip na ipagpalagay na ang grade name ay nagpapatunay ng isang partikular na tigas.
| Materyal na pinangalanan ng EJS | Tanong upang malutas bago mag-order |
|---|---|
| 38CrMoAlA, 34CrAlNi7 o 31CrMoV9 | Anong pangunahing kondisyon at paggamot sa ibabaw ang tinukoy para sa tornilyo na ito? |
| 40Cr o 42CrMo | Ito ba ang structural body material, at ano ang nagpoprotekta sa working bore? |
| SKD11 o D2 tool steel | Anong eksaktong grado, kondisyon ng paggamot at pagbuo ng bahagi ang iminungkahi? |
| SKD61 | Paano magkasya ang napiling kundisyon sa aktwal na temperatura at pagkarga? |
| Hastelloy | Aling partikular na pagtatalaga ng haluang metal ang kinakailangan para sa kapaligiran ng kemikal? |
Iwasan ang maluwag na internasyonal na pagpapalit ng grado
Ang isang cross-reference na talahanayan ay kapaki-pakinabang para sa komunikasyon, ngunit ang isang tinatayang katapat ay hindi pahintulot na palitan ang materyal. Tukuyin ang namamahala na grado o pamantayan at ipatukoy sa supplier ang materyal na aktwal na ibinigay. Kung ang isa pang grado ay iminungkahi, suriin ito bilang isang pagpapalit na may sarili nitong kemikal at mekanikal na mga kinakailangan.
Mahalaga ito lalo na kapag ang isang sipi ay gumagamit ng malawak na pangalan ng pamilya. Ang "tool steel" at "nickel alloy" ay naglalarawan ng maraming posibleng materyales. Kahit na ang isang pamilyar na komersyal na pangalan ng pamilya ay maaaring mangailangan ng isang partikular na grade suffix. Dapat lutasin ng isang materyal na sertipiko ang pagkakakilanlan na iyon, hindi ulitin ang parehong malawak na salita gaya ng sipi.
Ang desisyon sa pagtatayo ay nagsasangkot din ng mga nakikipagkumpitensyang ari-arian. Sa nitotalakayan sa metalurhiya, ipinapaliwanag ng ENTEK kung bakit maaaring magkaiba ang disenyo ng isang load-carrying core at isang wear-resistant na panlabas. Sinusuportahan nito ang pagsusuri sa mga kinakailangan sa istruktura at working-surface nang hiwalay. Hindi nito itinatag na ang pagmamay-ari ng isa pang tagagawa ay isang produkto ng EJS.
4. Anong pagbabago sa konstruksyon ng nitriding, chrome at bimetallic
Ihambing ang proseso at ang lugar na pinoprotektahan nito
Ang paghahambing ng proseso ay kapaki-pakinabang lamang kapag sinabi ng quotation kung saan nalalapat ang proseso. Binabago ng nitriding ang isang malapit sa ibabaw na rehiyon ng bakal. Ang Chrome plating ay nagdaragdag ng deposito. Ang weld hardfacing ay nagdaragdag ng gumaganang haluang metal sa mga piling ibabaw. Pinagsasama ng bimetallic barrel ang katawan nito sa isang working bore alloy. Ito ay iba't ibang mga konstruksyon, hindi maaaring palitan ng mga pangalan para sa isang patong.
Kinikilala ng EJS ang gas nitriding nitopahina ng nitrided screw barrel. Nitogabay sa mga materyalesinilalarawan ang PTA hardfacing para sa mga turnilyo, centrifugal casting para sa barrel linings at chrome plating bilang isang hiwalay na paggamot. Basahin ang mga paglalarawan kasama ang pagguhit para sa aktwal na pagkakasunud-sunod.
| Konstruksyon | Anong mga pagbabago | Ano ang dapat matukoy ng espesipikasyon |
|---|---|---|
| Nitriding | Ang malapit sa ibabaw na kondisyon ng bakal | Lugar ng paggamot, paraan ng katigasan at napagkasunduang kahulugan ng case-depth |
| Chrome plating | Isang idinepositong layer sa ibabaw | Lokasyon, tapos na kapal, pagtatapos at pamantayan sa inspeksyon |
| Matigas ang turnilyo | Idinagdag ang haluang metal sa tinukoy na mga ibabaw ng tornilyo | Alloy grade, coverage, tapos na deposito at geometry |
| Bimetallic barrel lining | Paggawa ng haluang metal sa loob ng structural barrel body | Bore alloy, ruta ng pagmamanupaktura at mga kinakailangan sa tapos na lining |
Ang mga natapos na dimensyon at mga kahulugan ng layer ay dapat magkasundo
Ang pahina ng produkto ng bimetallic ng EJS ay naglilista ng kapal ng screw-alloy ng1.0 hanggang 1.5 mmpara sa mga opsyon nitong Ni60, Colmonoy 56 at Colmonoy 83. Ang na-publish na hanay ay isang kapaki-pakinabang na panimulang punto, ngunit ang order ay dapat magsaad ng natapos na kinakailangan para sa aktwal na bahagi. Ang isang idineposito na layer bago ang machining ay hindi awtomatikong ang natitirang layer sa natapos na bahagi.Pinagmulan: EJS bimetallic screw table.
Ang parehong disiplina ay nalalapat sa isang nitrided na kaso: sabihin kung paano tinukoy at sinusukat ang lalim. Ang isang pagbabasa ng katigasan sa ibabaw ay hindi maaaring ilarawan ang kumpletong profile ng katigasan sa ilalim nito. Para sa isang barrel lining, tukuyin ang grado at tapos na kondisyon sa halip na magtalaga ng isang kapal sa bawat alloy at barrel geometry.
Maaaring gamitin ng mga mamimiling naghahambing ng parehong mga construction angEJS bimetallic versus nitrided na gabaypara sa mas malawak na trade-off. Dito, ang tanong sa pagpili ay mas makitid: aling proseso ang nagpoprotekta sa mga ibabaw na nakalantad sa pormulasyon na ito, at paano mabe-verify ang natapos na proteksyon?
5. Ihambing ang mga grado ng haluang metal na higit sa tigas
Panatilihin ang mga haluang metal ng tornilyo at bariles sa magkahiwalay na mga mesa
Pinangalanan ng EJS ang Ni60, Colmonoy 56 at Colmonoy 83 para sa mga turnilyo, at EJS01 hanggang EJS04 para sa mga haluang metal. Panatilihing hiwalay ang mga pangkat na iyon kapag nagsusuri ng isang sipi. Ang isang screw hardfacing grade at isang barrel lining grade ay naglalarawan ng iba't ibang mga bahagi at mga kondisyon sa pagmamanupaktura.Pinagmulan: EJS alloy tables.
| Tornilyo na haluang metal | Item na ihahambing sa panukala |
|---|---|
| Ni60 | Eksaktong ibinigay na haluang metal, protektadong lugar at pagiging angkop para sa nakasaad na tambalan |
| Colmonoy 56 | Pagtatalaga ng supplier, kondisyong nakadeposito at mga kinakailangan sa ibabaw ng trabaho |
| Colmonoy 83 | Carbide-containing construction, kondisyon ng deposito at pagiging angkop para sa abrasive na tungkulin |
| haluang metal ng bariles | Na-publish na mga relatibong wear/corrosion rating ng EJS |
|---|---|
| EJS01 | Napakahusay / mabuti |
| EJS02 | Mabuti / napakabuti |
| EJS03 | Napakahusay / napakahusay |
| EJS04 | Napakahusay / napakahusay |
Ang mga rating na ito ay nagpaparami ng husay na paghahambing ng EJS, hindi sa pamantayang mga resulta ng pagsubok. Tumutulong silang magsimula ng talakayan; hindi sila nagtatag ng isang sinusukat na rate ng pagsusuot, isang limitasyon sa paglaban sa kemikal o isang multiplier sa buhay ng serbisyo.Pinagmulan: EJS barrel table at rating legend.
Isang kapaki-pakinabang na halimbawa mula sa tagagawa ng haluang metal
Ang sheet ng teknikal na data ng Wall Colmonoy noong Setyembre 2025 Colmonoy 83 ay naglalarawan ng tungsten carbide sa loob ng isang nickel-chromium-tungsten matrix. Nagbibigay ito ng mga saklaw ng katigasan ng overlay ngHRC 45 hanggang 55 para sa -150+53 µm powder grade, atHRC 43 hanggang 57 para sa -180+63 µm powder grade. Ito ay mga hanay ng deposito ng alloy-manufacturer para sa mga nakasaad na grado ng pulbos, hindi mga sukat ng pagtanggap mula sa isang tapos na turnilyo ng EJS.Pinagmulan: Colmonoy 83 technical data sheet.
Ang istrakturang naglalaman ng karbida ay nagpapaliwanag kung bakit ang bulk hardness lamang ay isang hindi kumpletong paghahambing. Magtanong tungkol sa mga nasasakupan na lumalaban sa pagsusuot, ang matrix, ang kondisyon ng deposito at ang aplikasyon. Ang dalawang haluang metal na may katulad na bultuhang tigas ay maaari pa ring mangailangan ng magkaibang pagtatasa ng engineering.
Tukuyin ang isang pagsubok, hindi lamang isang numero
ASTM E18sumasaklaw sa pagsubok sa katigasan ng Rockwell at nagbabala na ang pagbabasa sa isang lokasyon ay maaaring hindi kumakatawan sa buong bahagi.ASTM E384sumasaklaw sa katigasan ng microindentation at ang pagtatasa ng mga pagkakaiba-iba ng katigasan sa maliliit na distansya. Iyon ay mga natatanging tanong sa pagsukat: ang isang maramihang pagbabasa at isang profile sa isang ginagamot na rehiyon ay nagbibigay ng ibang impormasyon.
Para sa nakasasakit na paghahambing,ASTM G65nag-uulat ng mga resulta ng pagsubok ng tuyong buhangin/goma na gulong bilang pagkawala ng dami sa cubic millimeters sa ilalim ng isang tinukoy na pamamaraan. Ang mas mababang pagkawala ay nagpapahiwatig ng higit na pagtutol sa pagsubok na iyon. Nagbabala rin ang pamantayan laban sa pagtrato sa resulta nito bilang isang eksaktong hula para sa isang partikular na operating environment.
Kung ang isang supplier ay nagbibigay ng data ng pagsubok, ihambing ang parehong paraan, pamamaraan at kondisyon ng ispesimen. Wala sa mga pamantayang ito ang ginagawang garantisadong buhay ng pagpapatakbo ang pangalan ng haluang metal, at ang pagbibigay ng pangalan sa pamantayan ay hindi nagpapatunay na ang isang partikular na kargamento ay nasubok dito.
6. Itugma ang materyal na sistema sa aktwal na pagbabalangkas
Bigyan ang supplier ng tambalan, hindi lamang ang pamilya ng dagta
Ang paglalarawan sa pagbili na "PP screw barrel" ay hindi kumpleto kapag pinoproseso ng makina ang PP. Sabihin ang grado ng resin, pagkakakilanlan at pagkarga ng tagapuno, mga additives, recycled fraction at ang inaasahang pagbabago sa pagitan ng mga produkto. Ipaliwanag kung ang kapalit ay dapat sumaklaw sa isang matatag na pagbabalangkas o ilang mga tungkulin sa parehong linya.
Paghiwalayin ang impormasyon ng pagbabalangkas mula sa impormasyon sa pagpapatakbo. Ang pagsusuri ng materyal ay nangangailangan din ng aktwal na mga temperatura ng proseso, ang saklaw ng bilis ng pagpapatakbo, impormasyon ng presyon kung saan magagamit, at ang kasaysayan ng pinsala. Ang nominal na pamilya ng resin ay hindi nagsasabi sa supplier kung aling mga surface ang nabigo o kung ang makina ay nakaranas ng pagkasira ng contact.
| Tunay na tungkulin | Mga tanong na nagbabago sa pagpili |
|---|---|
| Malinis, walang laman na dagta | Katanggap-tanggap ba ang pagganap ng kasalukuyang konstruksyon, at pinapanatili ba ng kapalit ang naaprubahang detalye? |
| Ang tambalang puno ng mineral o puno ng salamin | Anong filler at loading ang naroroon, at saan nakatutok ang dimensional loss? |
| PVC o isang pormulasyon na may potensyal na kinakaing unti-unting mga additives | Anong kimika, temperatura at mga deposito ang kasama ng naobserbahang pinsala? |
| Recycled feed | Gaano katatag ang komposisyon, mga kontrol sa kontaminasyon at mga kondisyon ng batch-to-batch? |
| Serbisyong may mataas na temperatura o nangangailangan ng kemikal | Aling eksaktong haluang metal at konstruksyon sa ibabaw ang nababagay sa aktwal na kapaligiran? |
Inaayos ng matrix ang impormasyong kailangan para sa isang rekomendasyon. Sadyang iniiwasan nitong magtalaga ng isang haluang metal sa bawat pamilya ng resin. Davis-Standard'smagsuot ng gabaysumusuporta na isinasaalang-alang ang parehong abrasive at corrosive na tungkulin, kasama ang kondisyon ng makina.
Ang mga pagbabago sa feedstock ay maaaring magpawalang-bisa sa isang lumang rekomendasyon
Panatilihin ang orihinal na inaprubahang pagbabalangkas na may detalye ng materyal. Kung tumaas ang paglo-load ng filler o nagbago ang recycled stream, dapat suriin ang lumang rekomendasyon laban sa mga bagong kundisyon. Ang bahagi ay maaaring wastong ginawa sa lumang detalye at hindi pa rin angkop para sa binagong tungkulin.
Para sa mga materyales na humihingi ng kemikal, ibigay ang eksaktong polimer at mga nauugnay na additives. ENTEK'sgabay sa metalurhiyatinatalakay ang magkahiwalay na pangangailangan ng matinding kaagnasan at abrasyon. Huwag bigyang-kahulugan iyon bilang isang kumot na rekomendasyon para sa bawat fluoropolymer o bilang patunay na ang anumang nickel alloy ay maaaring palitan ng iba.
Kung ang aplikasyon ay nagsasangkot ng pakikipag-ugnay sa pagkain o mga kinakailangan sa parmasyutiko, tukuyin ang mga kinakailangan sa pagtatanong at tukuyin ang mga kinakailangang dokumento. Ang pangalan ng bakal, paggamot sa ibabaw o pangkalahatang paglalarawan ng produkto ay hindi nagtatatag ng sertipikasyon o pagsunod para sa natapos na pagpupulong.
7. Suriin ang pares at ang makina bago i-upgrade ang haluang metal
Perspektibo ng pabrika: ginagawang masusukat na detalye ang kahilingan sa hardness
Sa aming nominal na 90 mm single-screw replacement project, ang unang kahilingan ng mamimili ay para sa mas mataas na tigas. Nagsimula ako sa kumpletong pormulasyon ng PP, na naglalaman ng 30% calcium carbonate ayon sa timbang, pagkatapos ay sinuri ang orihinal na guhit at ang pagod na turnilyo at mga sukat ng bariles. Ang pagkakasunud-sunod ng trabaho ay nagpapanatili sa materyal na talakayan na nakatali sa aktwal na makina.
Na-map ko ang mga sukat ng tornilyo at bariles sa kaukulang mga posisyon ng ehe. Ang pagsukat ng screw flight sa isang posisyon at paghahambing nito sa isang bore measurement sa ibang lugar ay hindi maglalarawan ng lokal na fit. Ang mga pagbabasa ng metering-section ay nagpakita na ang kapalit ay kailangan upang maibalik ang clearance ng drawing pati na rin maibigay ang mga napiling materyales sa pagtatrabaho.
Tinukoy namin ang tornilyo at bariles nang hiwalay. Gumamit ang turnilyo ng 38CrMoAlA base na may Colmonoy 83 flight hardfacing; ang bariles ay gumamit ng 42CrMo body na may EJS04 lining. Isinama ko ang mga protektadong lugar at mga kinakailangan sa inspeksyon kasama ang mga materyal na paglalarawan. Na ginawa ang panukala na mas tumpak kaysa sa isang pangkalahatang pangako ng mas mataas na tigas.
Para sa pagtanggap, itinuring ko ang mga sukat at ang materyal na pagkakakilanlan bilang magkahiwalay na mga pagsusuri. Ang isang tamang pangalan ng haluang metal ay hindi gagawing katanggap-tanggap ang maling diameter. Sa parehong paraan, maaaring matugunan ng isang bahagi ang mga sukat nito nang hindi nagpapatunay na ang tinukoy na gumaganang haluang metal ay naibigay. Ang parehong mga kinakailangan ay kabilang sa order.
Ang proyektong ito ay nagpatibay din ng limitasyon sa mga pagsukat ng solong punto. Ang resulta sa istasyon ng metering-section ay nagtatag ng clearance doon. Hinihiling ko ang iba pang mga posisyon ng axial at mga interface ng makina na suriin nang hiwalay. Dapat gamitin ng mga mamimili ang parehong pagkakaiba kapag nagbabasa ng ulat ng inspeksyon: tukuyin kung ano ang sinusukat, kung saan ito sinukat at kung aling kinakailangan sa pagguhit ang tinutugunan nito.
Mga sukat ng proyekto: pagpapanumbalik ng tinukoy na cold clearance
Sa pagod na istasyon ng metering-section, ang screw flight sa labas ng diameter ay89.65 mmat ang barrel bore ay90.25 mm. Ang kinakalkula na cold radial clearance ay:
(90.25 − 89.65) ÷ 2 = 0.30 mm
Tinukoy ang inaprubahang drawing0.10 mmsa istasyong iyon. Sa panahon ng pagtanggap ng dimensional, sinukat ang bagong paglipad ng turnilyo89.95 mm, at sinukat ang kaukulang bagong bore90.15 mm:
(90.15 − 89.95) ÷ 2 = 0.10 mm
| Pagsukat sa parehong axial station | Nakasuot na pares | Bagong pares |
|---|---|---|
| Screw flight sa labas ng diameter | 89.65 mm | 89.95 mm |
| Barrel bore diameter | 90.25 mm | 90.15 mm |
| Kinakalkula ang malamig na radial clearance | 0.30 mm | 0.10 mm |
Pinagmulan: EJS Industry's filled-PP replacement project measurements at aprubadong kinakailangan sa pagguhit.
Ibinalik ng kapalit ang tinukoy na cold clearance sa istasyong iyon, na binawasan ito ng0.20 mm. Ang dimensional na resulta ay naiiba sa isang resulta ng pagganap ng pagpapatakbo. Ang throughput, bilis ng turnilyo, temperatura ng pagkatunaw at mga kasunod na pagsukat ng pagkasuot ay nagbibigay ng talaan ng pagpapatakbo na kinakailangan upang suriin ang pagpapalit sa serbisyo.
Panatilihing hiwalay ang malamig na clearance at pagtakbo
Hinahati ng kalkulasyon sa itaas ang pagkakaiba ng diameter sa dalawa. Inilalarawan nito ang nominal radial clearance para sa kaukulang mga circular section; ito ay hindi isang pagsukat ng puwang sa bawat punto sa paligid ng sira-sira o nasira na pagpupulong. Ang0.10 mmAng figure ay kabilang sa pagguhit ng proyektong ito, hindi isang pangkalahatang setting para sa lahat ng 90 mm na makina.
Suriin ang pagkakahanay ng makina, straightness, suporta sa bariles at kondisyon ng pag-init bago ituring ang pag-upgrade ng haluang metal bilang kumpletong lunas. Ang mga pagsusuring ito ay sumusunod sa mga alalahanin sa pagsusuot ng contact na inilarawan niDavis-Standard. Ang isang mas lumalaban sa pagsusuot na ibabaw ay hindi maaaring itama ang isang pag-install na pinipilit ang turnilyo laban sa bore.
Para sa patuloy na pagsukat at pagpaplano ng mga ekstrang bahagi, angGabay sa buhay ng serbisyo ng EJSnagpapaliwanag kung paano gumamit ng baseline at ulitin ang mga sukat. Panatilihin ang kasaysayan ng pagsusuot na iyon kasama ang talaan ng pagbabalangkas upang ang susunod na materyal na desisyon ay may ebidensya sa likod nito.
8. Maglagay ng nabe-verify na detalye ng materyal sa order
Buuin ang order mula sa mga kinakailangan na maaaring suriin ng tumatanggap na koponan
Isulat ang mga kinakailangan sa turnilyo at bariles sa magkahiwalay na linya. Ang bawat bahagi ay dapat magkaroon ng makikilalang base material, working-surface construction at acceptance basis. Iwasan ang isang order na nagpapangalan sa isang haluang metal at iniiwan ang isa pang bahagi na inilarawan lamang bilang "katugmang bariles."
Gamitin ang sequence na ito kapag inihahanda ang teknikal na pagtatanong:
- Tukuyin ang makina at ikabit ang naaprubahang mga guhit ng tornilyo at bariles, kasama ang rebisyong ginamit para sa order.
- Sabihin ang kumpletong pagbabalangkas at tungkulin sa pagpapatakbo, kasama ang lumang bahagi na pinsala at mapa ng pagsukat kung saan magagamit.
- Tukuyin ang batayang bakal at kundisyon para sa bawat bahagi, o humiling ng malinaw na tinukoy na panukala para sa pag-apruba.
- Kilalanin ang screw hardfacing at barrel lining nang hiwalay, kasama ang proseso ng pagmamanupaktura at mga protektadong ibabaw.
- Sumang-ayon sa natapos na mga kinakailangan sa layer o ang tinukoy na nitrided case na kinakailangan, kasama ang hardness method at mga lokasyon ng pagsukat.
- Ilista ang mga huling dimensyon, mga interface at mga tala ng inspeksyon na kailangan upang tanggapin ang mga bahagi.
- Panatilihin ang mga tinatanggap na dimensyon bilang baseline ng pag-install para sa mga pagsusuri sa pagsusuot sa ibang pagkakataon.
Ang pagkakasunud-sunod na iyon ay ginagawang mas madaling ihambing ang mga sipi. Kung binago ng isang panukala ang base na bakal, binago ng isa ang hardfacing ng flight, at pinapalitan ng pangatlo ang parehong gumaganang surface, magkaibang teknikal na alok ang mga ito. Resolbahin ang mga pagkakaibang iyon bago ihambing ang kabuuang presyo.
Mga rekord ng materyal at impormasyon sa pakikipag-ugnayan
Sinasabi ng EJS na ang mga ibinibigay nitong screw barrel ay may kasamang ulat ng inspeksyon at materyal na sertipiko. Gamitin ang mga dokumentong iyon upang ikonekta ang napagkasunduang detalye sa inihatid na bahagi: ang materyal na pagkakakilanlan at dimensional na ulat ay sumasagot sa iba't ibang mga tanong sa pagtanggap.Pinagmulan: paglalarawan ng kalidad-inspeksyon ng EJS.
Para sa mas malawak na interface at mga pagsusuri sa pagbili, gamitin angextruder screw barrel gabay ng mamimili. Para sa isang materyal na pagsusuri sa EJS, ipadala ang machine drawings, formulation at old-part evidence sasales@ejsscrewbarrel.com, o tumawag+86-574-83065911. Ang address ng opisina ng E.J.S Industry Co., Ltd. ay55 Dongdu Road, Haishu District, Ningbo, China. Pinagmulan: EJS contact page.
Isama ang aplikasyon at mga dokumentong kailangan mo sa unang pagtatanong. Maaaring tukuyin ng isang sipi ang iminungkahing konstruksyon at ang katibayan na kailangan para sa pagtanggap, sa halip na hilingin sa iyo na pumili sa pagitan ng hindi maipaliwanag na mga numero ng tigas.
9. Mga madalas itanong
Ano ang mga extruder screw at barrel na gawa sa?
Ang konstruksiyon ay maaaring pagsamahin ang isang istrukturang bakal na may ginagamot na ibabaw, screw hardfacing o barrel lining. Tukuyin nang hiwalay ang base material ng bawat bahagi at working surface. Inililista ng EJS ang mga bakal kasama ang 38CrMoAlA at 42CrMo, kasama ang pinangalanang screw at barrel alloy sabimetallic na pagtutukoy.
Ang 38CrMoAlA ba ay mas mahusay kaysa sa isang bimetallic screw barrel?
Inilalarawan nila ang iba't ibang bagay. Ang 38CrMoAlA ay isang base na bakal, habang ang bimetallic ay naglalarawan ng isang construction na may gumaganang haluang metal. Ang isang tornilyo ay maaaring gumamit ng 38CrMoAlA base at isang karagdagang haluang metal sa mga flight nito. Ihambing ang mga kumpletong konstruksyon para sa aktwal na tungkulin, hindi ang dalawang terminong iyon sa paghihiwalay.
Ang mas mataas ba na tigas ay palaging nangangahulugan ng mas mahusay na wear resistance?
Hindi. Isaalang-alang ang istraktura ng haluang metal, protektadong lugar, kondisyon ng deposito at mekanismo ng pagsusuot.ASTM G65sinusuri ang abrasion sa pamamagitan ng pagkawala ng volume sa ilalim ng tinukoy na mga kondisyon ng pagsubok, habangASTM E18tinutugunan ang katigasan ng Rockwell. Ang alinman sa pagsukat lamang ay hinuhulaan ang buhay ng pagpapatakbo ng isang kumpletong pagpupulong.
Dapat bang gumamit ng parehong haluang metal ang turnilyo at bariles?
Hindi. Dapat silang bumuo ng angkop na gumaganang pares, ngunit ang screw hardfacing at barrel lining ay maaaring magkaibang mga materyales. Ginamit ng aming filled-PP project ang Colmonoy 83 flight hardfacing na may EJS04 barrel lining. Suriin ang pagiging tugma ng materyal, kondisyon ng ibabaw at ang tinukoy na pagkakatugma.
Dapat bang mag-trigger ng pagrepaso sa materyal ang pagbabago ng filler o recycled-feed?
Oo. Ibigay ang binagong formulation, filler loading, feedstock controls at operating conditions. Ihambing ang mga pagbabagong iyon sa tungkuling ginamit para sa orihinal na pagpili. Panatilihin ang mga lumang bahagi na sukat at rekord ng pinsala upang matugunan ng pagsusuri ang mga apektadong ibabaw sa halip na mag-default sa mas matigas na haluang metal.
Anong mga dokumento ang dapat na kasama ng isang materyal na detalye?
Humiling ng materyal na pagkakakilanlan at ang napagkasunduang mga rekord ng inspeksyon para sa bawat bahagi. Dapat ding tukuyin ng order ang mga protektadong lugar, mga kinakailangan sa proseso sa ibabaw at mga lokasyon ng pagsukat. ng EJSpahina ng produktonagsasaad na ang mga ulat ng inspeksyon at mga sertipiko ng materyal ay kasama ng mga ibinigay nitong bariles ng tornilyo; tukuyin ang saklaw na partikular sa proyekto bago ang produksyon.