Ang isang extruder screw barrel ay tumatagal hangga't ang kondisyon nito ay nagbibigay-daan sa linya na matugunan ang kinakailangang output at kalidad ng produkto sa loob ng isang katanggap-tanggap na window ng proseso. Ang resin, filler, contamination, geometry at operating load ay nagbabago sa buhay ng serbisyo, kaya ang pagtatantya sa edad ng kalendaryo ay nangangailangan ng mga kundisyong iyon na nakalakip. Para sa isang linyang nasa produksyon na, sukatin ang turnilyo at bariles sa mga nauulit na lokasyon, kalkulahin ang kamakailang rate ng pagsusuot, at gamitin ito sa mga uso sa produksyon upang planuhin ang susunod na inspeksyon at pagpapalit.
Sa pamamagitan ngIndustriya ng EJS
- Subaybayan ang mga oras ng pagpapatakbo at mga pagbabago sa pagbabalangkas, hindi ang petsa ng pag-install lamang.
- Sukatin ang parehong bahagi: ang pagkasuot ng screw flight at ang pagkasuot ng barrel bore ay pinalaki ang parehong clearance.
- Ihambing ang output sa bawat rpm, temperatura ng pagkatunaw at kalidad laban sa isang matatag na reference run.
- Pagtataya sa limitasyon sa pagpaplano na partikular sa makina, pagkatapos ay maglaan ng oras para sa pagkuha at pag-install.
- Muling suriin ang hula pagkatapos ng isang materyal na pagbabago, pagpapabilis ng pagkasira o hindi inaasahang pinsala.
1. Ano ang ibig sabihin ng buhay ng serbisyo sa iyong extrusion line?
Ang isang turnilyo ay maaari pa ring iikot pagkatapos na ito ay tumigil sa pagiging kapaki-pakinabang para sa isang partikular na produkto. Ang isang linya na gumagawa ng isang demanding na pelikula o profile ay maaaring mawala ang katanggap-tanggap na window ng proseso bago umabot ang hardware sa limitasyon sa istruktura. Sa kabaligtaran, ang pagpapalit ng isang set ng tunog dahil lamang sa umabot ito sa isang anibersaryo ay maaaring mag-aksaya ng magagamit na kapasidad.
Hatiin ang desisyon sa tatlong tanong. Nananatili ba ang hardware sa loob ng aprubadong mga limitasyon sa dimensyon at kundisyon nito? Makakagawa ba ang proseso ng katanggap-tanggap na produkto sa kinakailangang rate? Ang patuloy na operasyon ba ay nagkakahalaga ng higit sa isang nakaplanong interbensyon? Ang una ay tungkol sa mga bahagi, ang pangalawa ay tungkol sa produkto, at ang pangatlo ay tungkol sa pagpaplano ng produksyon. Ang isang pagtatantya sa buhay ay hindi kumpleto maliban kung ito ay nagsasaad kung aling endpoint ang hinuhulaan nito.
Itala ang tungkulin sa likod ng numero
Panatilihin ang petsa ng pag-install, ngunit itala din ang mga oras sa ilalim ng produksyon, materyal na naproseso at ang kasaysayan ng pagbabalangkas. Ang idle time ay hindi katulad ng processing time. Ang mga toneladang naproseso ay nagbibigay ng konteksto, ngunit hindi maaaring direktang maihambing ang iba't ibang mga compound o configuration ng makina.
| Itala | Bakit ito nabibilang sa isang pagtatasa ng buhay |
|---|---|
| Mga pagkakakilanlan ng tornilyo at bariles | Pigilan ang paghahalo ng mga kasaysayan pagkatapos ng pagpapalit o muling pagtatayo |
| Mga oras ng pagpapatakbo | Tukuyin ang agwat sa pagitan ng mga inspeksyon |
| Dagta, uri ng tagapuno at paglo-load | Ipaliwanag ang mga pagbabago sa kapaligiran ng pagsusuot |
| Ibalik muli ang pinagmulan at proporsyon | Tukuyin ang mga pagbabago sa kontaminasyon at pagkakapare-pareho ng feed |
| Output, rpm at aktwal na temperatura ng pagkatunaw | Ipakita ang pagkarga at pagganap na nauugnay sa talaan |
| Mga sukat ng bagong kundisyon at naaprubahang limitasyon | Tukuyin kung ano ang nagbago at kung anong aksyon ang kinakailangan |
Ang karanasan ng isang supplier sa isang malapit na katugmang tungkulin ay maaaring makatulong na magtakda ng isang paunang plano sa inspeksyon. Itanong ang formulation, component construction, oras at acceptance criterion sa likod ng karanasang iyon. Kapag available na ang iyong sariling mga sukat, gamitin ang mga ito upang pinuhin ang plano sa halip na ituring ang pagitan ng kapalit ng isa pang halaman bilang isang nakapirming panuntunan.
2. Aling mga kondisyon ang nagbabago sa rate ng pagsusuot?
Ang pangalan ng polimer lamang ay hindi naglalarawan sa trabaho. Ang natural na PP at PP na naglalaman ng mineral filler ay magkaibang mga tungkulin sa pagsusuot. Ang uri ng tagapuno, paglo-load, mga katangian ng butil at bagay sa kontaminasyon sa tabi ng dagta. Ang isang materyal na pagbabago ay dapat na lumitaw sa talaan ng pagpapanatili, kahit na ang modelo ng makina at ang bilis ng turnilyo ay hindi nagbabago.
kay Jeff Kuhmanpagsusuri ng buhay ng tornilyo at barilesnakikilala ang abrasive wear, corrosive attack at metal-to-metal adhesive wear. Tinatalakay din nito ang mga solidong wedging kapag hindi mahawakan ng seksyong natutunaw ang materyal na inihatid dito. Ang mga mekanismong ito ay nangangailangan ng iba't ibang mga aksyong pagwawasto. Ang isang mas matigas na ibabaw lamang ay hindi magtatama ng geometry mismatch o problema sa pagkakahanay ng makina.
Tukuyin ang gumaganang ibabaw, hindi lamang ang base na bakal
Gumagamit ang EJS ng PTA hardfacing para sa bimetallic screws at centrifugal casting para sa bimetallic barrel linings. AngEJS bimetallic na mga detalye ng produktomakilala ang mga sumusunod na tapos na kapal ng haluang metal:
| Component | Nakalista sa mga gumaganang haluang metal | Nakalistang kapal ng haluang metal |
|---|---|---|
| Matigas ang turnilyo | Ni60, Colmonoy 56, Colmonoy 83 | 1.0 hanggang 1.5 mm |
| Lining ng bariles | EJS01 | 2.0 hanggang 3.0 mm |
| Lining ng bariles | EJS02, EJS03, EJS04 | 1.5 hanggang 2.0 mm |
Ito ay mga detalye ng konstruksiyon, hindi pinapayagang pagsusuot o garantisadong oras ng pagtakbo. Ang linya ay maaaring mawalan ng katanggap-tanggap na pagganap ng pumping habang nananatili ang malaking proteksiyon na materyal. Ang paghahati sa kapal ng layer sa isang ipinapalagay na rate ng pagsusuot ay hindi nagtatatag ng kapaki-pakinabang na buhay ng serbisyo.

Itugma ang tugon sa pinsala
Ang patuloy na pagkawala ng materyal sa paglipad ay nangangailangan ng ibang pagtatasa mula sa nakahiwalay na pagmamarka, pitting o isang nasirang deposito. Itala kung saan nangyari ang pinsala at kung aling pormulasyon ang tumakbo bago ito lumitaw. Para sa mahahabang bariles, isama ang pagkakahanay at kondisyon ng suporta sa pagsisiyasat sa halip na ipagpalagay na ang hindi pantay na pagsusuot ay nagpapatunay na mali ang haluang metal.
Gamitin anggabay sa mga materyales sa tornilyo at barilespara sa pagpili ng materyal at angnitrided kumpara sa bimetallic na paghahambingpara sa mga pagpipilian sa konstruksiyon. Panatilihing nakatuon ang pagtatasa ng buhay sa kung ano ang ginagawa ng mga naka-install na bahagi.
3. Mga isyu sa pagsusuot ng tornilyo ng Extruder: ano ang mga pagbabago bago mabigo?
Matatagpuan ng linya ang karaniwan nitong output habang unti-unting itinataas ng operator ang bilis ng turnilyo upang makabawi. Ang panonood ng kg/h lamang ay maaaring makaligtaan ang pagbabagong iyon. Tinukoy nina Mark Spalding at Timothy Womer ang tiyak na rate bilang output na hinati sa bilis ng turnilyo sa kanilangsingle-screw wear analysis, at ipaliwanag kung paano maaaring samahan ng speed compensation ang mas mataas na temperatura ng paglabas.
Ihambing ang isang paulit-ulit na kondisyon ng produksyon
Itala ang tiyak na output bilang(kg/h) / rpm. Ang pagtanggi ay nararapat sa pagsisiyasat kapag ang formulation, feeding mode at downstream na kondisyon ay maihahambing. Ito ay hindi isang pagsukat ng pagsusuot sa sarili nito. Ang pagbabago sa lagkit ng resin, pagpapakain o kundisyon ng screen ay maaaring magbago ng pagganap nang walang katumbas na pagkawala ng metal.
| Pagmamasid sa produksyon | Suriin bago i-attribute ito sa pagsusuot |
|---|---|
| Higit pang rpm ang kailangan para sa nakaraang output | Pagbubuo, pagkakapare-pareho ng feed, pangangailangan ng presyon at mga nakaraang setting |
| Mas mataas na aktwal na temperatura ng pagkatunaw | Ang pagiging maaasahan ng sensor, pagpapatakbo ng pagpainit/paglamig at mga pagbabago sa bilis |
| Kawalang-tatag ng presyon | Pagpapakain, kundisyon ng screen, paghihigpit sa mamatay at kontrol sa temperatura |
| Mga itim na batik, gel o hindi natutunaw | Mga deposito, kondisyon ng paninirahan, pagbabago sa materyal at pagganap ng pagkatunaw |
| Mas mataas na enerhiya sa bawat yunit ng magandang produkto | Output, scrap, hangganan ng pagsukat at mga pagsasaayos sa pagpapatakbo |
Gumamit ng reference run na may matatag na produksyon at katanggap-tanggap na kalidad. I-save ang output, rpm, aktwal na temperatura ng pagkatunaw, presyon ng ulo at rate ng pagtanggi. Kung magtatala ka ng enerhiya, tukuyin kung sakop nito ang extruder o ang buong linya, at panatilihing hindi nagbabago ang hangganang iyon. Ang paghahalo ng kabuuang-line na enerhiya sa mga extruder-only na pagbabasa ay gumagawa ng mapanlinlang na trend.
Panatilihin ang isang maikling kasaysayan ng pagsasaayos sa tabi ng mga pagbabasa. Ang isang trend na binuo lamang mula sa mga huling setting ay hindi maaaring magpakita kung gaano kadalas kailangang mamagitan ang operator. Inilalarawan ni Kuhman kung paano maaaring itago ng incremental na kabayaran sa proseso ang pagkasira hanggang sa maging hindi katanggap-tanggap ang pagiging produktibo o kalidad. Iyon ay isang dahilan upang mag-imbestiga nang maaga, hindi patunay na ang bawat mahirap na pagtakbo ay nangangailangan ng mga bagong bahagi.
Ang mga patuloy na pagbabago pagkatapos ng mga pangunahing pagsusuri sa proseso ay nagbibigay-katwiran sa isang nakaplanong inspeksyon ng dimensyon. Ang paggiling, pinaghihinalaang metal contact o mga fragment ng metal ay nangangailangan ng agarang pagkilos sa ilalim ng pamamaraang pangkaligtasan ng makina; huwag maghintay para sa isang maginhawang petsa ng inspeksyon o isang kinakalkula na limitasyon sa buhay.
4. Pagsukat ng pagkasuot ng bariles: suriin ang magkabilang bahagi sa magkatugmang lokasyon
Sukatin ang flight outside diameter, o OD, at barrel inside diameter, o ID, sa mga kaukulang axial station. Ang paghahambing ng pinakamaliit na pagbabasa ng tornilyo sa isang hindi nauugnay na pagbabasa ng bariles ay hindi naglalarawan ng akma sa alinmang lokasyon. Bigyan ang bawat istasyon ng distansya mula sa isang tinukoy na datum upang mahanap ito muli ng isang susunod na technician.
Ang gabay sa pag-iwas sa pagpapanatili ni Reiloynaglalarawan ng mga nalinis, pinalamig na sukat gamit ang isang barrel bore gauge at angkop na kagamitan sa pagsukat ng screw-OD, na may hiwalay na mga talaan ng inspeksyon. Pumili ng mga naka-calibrate na kagamitan at isang paraan na naaangkop sa geometry ng bahagi. Itala ang temperatura ng inspeksyon, angular na oryentasyon at repeatability sa mga sukat.
Panatilihing hiwalay ang radial at diametral clearance
Sa isang kaukulang istasyon, para sa pagkalkula ng circular-envelope:
- Diametral clearance = barrel ID minus screw flight OD.
- Radial clearance = diametral clearance na hinati sa 2.
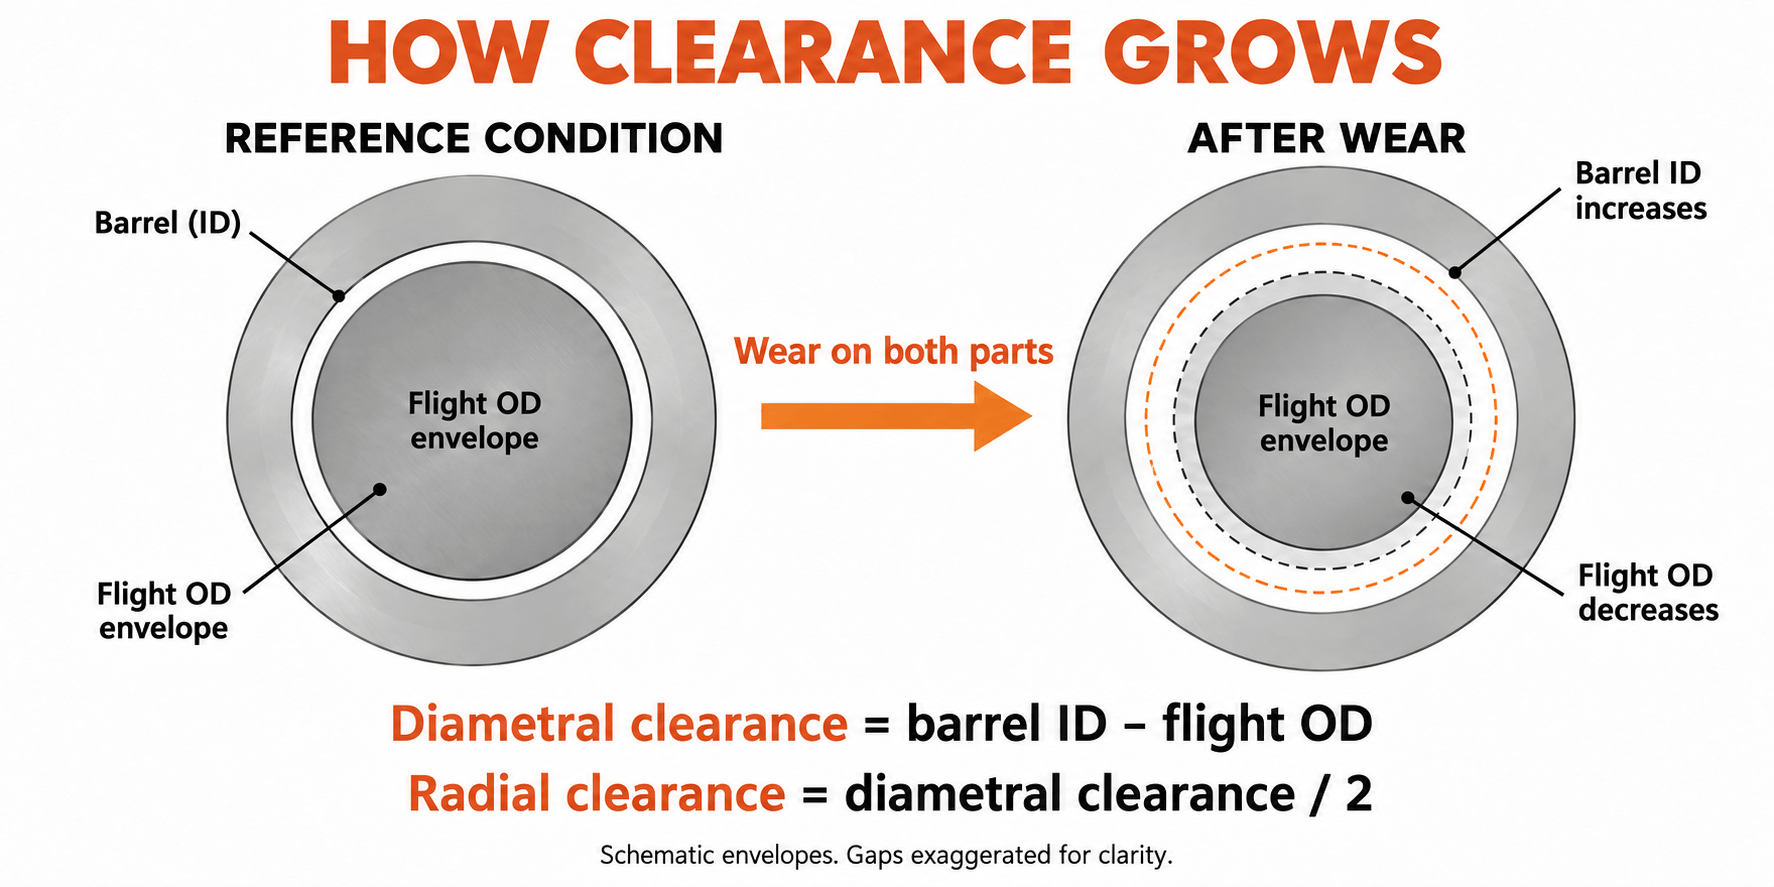
Panatilihin ang unit at clearance convention sa bawat ulat. Ang pagbawas ng OD na 0.10 mm ay kumakatawan sa pagkawala ng paglipad sa radial na 0.05 mm. Ang pagkalito sa mga dami na ito ay nagbabago sa kahulugan ng pagsusuot sa pamamagitan ng dalawang kadahilanan.
Ang sinukat namin sa isang 90 mm na kapalit na proyekto
Sa isang proyekto sa pagpapalit ng EJS para sa isang nominal na 90 mm single-screw extruder na nagpoproseso ng PP na may 30 wt% calcium carbonate, ang unang kahilingan ng customer ay mas mataas na tigas. Sinuri namin ang kumpletong pormulasyon, orihinal na pagguhit at mga lumang bahaging sukat bago tukuyin ang kapalit. Itinugma din namin ang mga istasyon ng pagsukat ng tornilyo at bariles sa kahabaan ng axis.
Sa isang istasyon ng metering-section, ang lumang flight OD ay 89.65 mm at ang barrel ID ay 90.25 mm. Ang pagkakaiba ng diametral ay 0.60 mm, na nagbibigay ng malamig na radial clearance na 0.30 mm. Ang pagtingin sa tornilyo lamang ay mag-iiwan sa kalahati ng angkop na tanong na hindi nasasagot: ang barrel bore ay bahagi din ng sinusukat na kondisyon.
Ang kapalit na detalye ay gumamit ng 38CrMoAlA screw na may Colmonoy 83 flight hardfacing at isang 42CrMo barrel body na may EJS04 lining. Sa kaukulang istasyong iyon, ang bagong flight OD ay 89.95 mm at ang barrel ID ay 90.15 mm. Ang kanilang pagkakaiba ay 0.20 mm, na nagbibigay ng 0.10 mm malamig na radial clearance na tinukoy sa pagguhit.
| Pagsusukat ng seksyon ng pagme-meter | Mga lumang bahagi | Mga kapalit na bahagi |
|---|---|---|
| Flight OD | 89.65 mm | 89.95 mm |
| ID ng bariles | 90.25 mm | 90.15 mm |
| Diametral clearance | 0.60 mm | 0.20 mm |
| Malamig na radial clearance | 0.30 mm | 0.10 mm |
Ibinalik namin ang tinukoy na akma sa istasyong iyon, isang pagbawas sa radial-clearance na 0.20 mm. Ang ibang mga istasyon at interface ng makina ay nangangailangan ng kanilang sariling mga pagsusuri. Pinaghiwalay ng pagguhit ang mga materyales sa tornilyo at bariles, mga protektadong lugar at mga kinakailangan sa inspeksyon, kaya ang desisyon sa pagpapalit ay may kinalaman sa geometry pati na rin sa katigasan. Ito ang disiplina sa pagsukat na kailangan ng isang kapaki-pakinabang na pagtatasa sa buhay bago nito gawing trend ang paulit-ulit na pagbabasa.
Account para sa hindi unipormeng pagsusuot
Sukatin ang maraming anggulo sa bawat barrel cross-section at panatilihin ang mga indibidwal na pagbabasa, kabilang ang ovality. Ang isang kalkuladong circular clearance ay hindi ganap na naglalarawan ng isang panig na pinsala, runout o isang baluktot na butas. Para sa twin screws, ang inspeksyon ay dapat ding tumugon sa twin-bore at intermeshing geometry ng OEM; hindi maaaring palitan ng isang solong round-bore formula ang pagtatasa na iyon.
Sundin ang mga pamamaraan ng paghihiwalay, paglabas ng presyon, paghawak at pagtanggal ng gumagawa ng makina. Magkaroon ng mga kwalipikadong tauhan na suportahan at suriin ang mga bahagi. Ang ulat ng pagsusuot ay hindi dapat nakadepende sa nakakapinsalang paglilinis, improvised na pag-access o hindi sinusuportahang pag-angat.
5. Kalkulahin ang rate ng pagsusuot mula sa mga paulit-ulit na inspeksyon
Ang isang inspeksyon ay nagtatatag ng mga kasalukuyang sukat. Dalawang magkatulad na inspeksyon ang nagtatag ng interval rate. Ipinapakita ng mga karagdagang inspeksyon kung nagbabago ang rate na iyon. Gamitin ang mga oras na naipon ng parehong bahagi na itinakda sa pagitan ng mga inspeksyon, hindi ang kabuuang edad ng makina o pinaghalong iba't ibang ekstrang bahagi.
Para sa bawat istasyon, kalkulahin ang paglaki ng radial-clearance sa mm bawat 1,000 oras ng pagpapatakbo:
Rate = (kasalukuyang radial clearance - dating radial clearance) / oras sa pagitan ng mga inspeksyon × 1,000
Ito ay isang pinagsamang clearance-growth rate. Upang makita kung aling bahagi ang nag-aambag, kalkulahin ang pagkawala ng radial ng turnilyo bilang(nakaraang OD - kasalukuyang OD) / 2at ang radial growth ng bariles bilang(kasalukuyang ID - dating ID) / 2. Kapag tumugma ang lokasyon, oryentasyon at mga kondisyon ng inspeksyon, ang dalawang pagbabagong iyon ay sumama sa pagtaas ng clearance.
Basahin nang hiwalay ang kamakailang agwat
Isaalang-alang ang isang ipinapalagay na log ng inspeksyon para sa isang istasyon ng pabilog na sobre. Ipinapaliwanag ng mga sukat na ito ang pagkalkula; hindi sila isang resulta ng operating-life ng EJS o detalye ng pagtanggap.
| Mga oras mula sa pag-install | Flight OD | ID ng bariles | Radial clearance | Rate mula noong nakaraang pagbabasa |
|---|---|---|---|---|
| 0 h | 99.95 mm | 100.15 mm | 0.10 mm | Baseline |
| 2,000 h | 99.90 mm | 100.18 mm | 0.14 mm | 0.02 mm/1,000 h |
| 4,000 h | 99.82 mm | 100.22 mm | 0.20 mm | 0.03 mm/1,000 h |
Sa buong 4,000 oras, ang average ay 0.025 mm/1,000 h. Ang pinakabagong agwat ay mas mabilis, sa 0.03 mm/1,000 h. Ang paggamit lamang ng buong-buhay na average ay maitatago ang pagbabagong iyon. Siyasatin ang dahilan at gumamit ng angkop na konserbatibong kamakailang rate para sa pagpaplano.
Ang pinakabagong agwat ay naghihiwalay din sa 0.04 mm ng screw radial loss at 0.02 mm ng barrel radial growth. Magkasama nilang ipinaliwanag ang 0.06 mm na pagtaas ng clearance. Nagbibigay ito sa koponan ng pagpapanatili ng isang mas kapaki-pakinabang na tanong kaysa sa kung aling bahagi ang karaniwang isinusuot: aling bahagi ang nag-aambag sa linyang ito?
Tanggihan ang isang maling trend bago hulaan
Ang isang maliit na maliwanag na pagbawas sa clearance ay hindi nangangahulugan na ang pagod na metal ay bumalik. Suriin ang posisyon ng pagsukat, temperatura, kalinisan, setting ng instrumento at repeatability ng operator. Kung ang pagbabago ay nasa kawalan ng katiyakan ng pamamaraan, iulat ito bilang hindi nalutas sa halip na kalkulahin ang isang walang katapusan o negatibong natitirang buhay.
Panatilihing hiwalay ang trend ng bawat istasyon. Ang mababang average sa buong haba ay maaaring magtago ng nasirang mixer, transition, o lokasyon ng discharge. Magtala ng mga bitak, pitting at pagkawala ng deposito sa tabi ng mga sukat; ang mga kundisyong ito ay maaaring mangailangan ng pagkilos kahit na ang pagkalkula ng clearance-growth ay mukhang katamtaman.
6. Gawing kapalit na plano ang rate ng pagsusuot
Ang rate ng pagsusuot ay hinuhulaan ang oras sa isang tinukoy na kundisyon kung ang mga kondisyon sa pagpapatakbo ay mananatiling makatwirang maihahambing. Sumang-ayon muna sa isang limitasyon sa pagpaplano gamit ang mga naaangkop na limitasyon ng serbisyo ng OEM, ang kondisyon ng bahagi at ang pagganap ng proseso na dapat ihatid ng linya. Ang isang bagong bahagi na pagpapaubaya ay tumutukoy sa bagong akma; hindi nito awtomatikong tinutukoy ang pinakamataas na clearance ng serbisyo.
Tantyahin ang mga oras hanggang sa limitasyon sa pagpaplano
Kapag ang rate ay ipinahayag sa mm/1,000 h:
Tinantyang natitirang oras = (pagpaplano ng radial clearance - kasalukuyang radial clearance) / kamakailang rate × 1,000
Ipagpatuloy ang ipinapalagay na log sa itaas. Para sa pagkalkulang ito, ipagpalagay na ang engineering team ay pumili ng 0.30 mm radial clearance bilang endpoint ng pagpaplano nito. Ang kasalukuyang halaga ay 0.20 mm, na nag-iiwan ng 0.10 mm sa dulong iyon. Sa 0.03 mm/1,000 h, ang tantiya ay humigit-kumulang 3,300 oras ng pagpapatakbo. Ang 0.30 mm na halaga ay isang pagpapalagay para sa halimbawang ito, hindi isang pangkalahatang kapalit na threshold.
Kung dumoble ang kamakailang rate sa 0.06 mm/1,000 h, ang parehong allowance ay nagbibigay ng humigit-kumulang 1,700 oras. Ang natitirang materyal na allowance ay hindi nagbago; ang inaasahang oras upang gamitin ito ay mayroon. Wala alinman sa resulta ang nagpoprotekta laban sa isang crack, biglaang pagkasira ng contact o hindi katanggap-tanggap na kalidad ng produkto na magaganap nang mas maaga.
I-reset ang kalkulasyon kapag nagbago ang tungkulin
Huwag i-extrapolate ang isang malinis na resin na rekord sa pamamagitan ng paglipat sa napunong materyal. Markahan ang pagbabago at magtatag ng bagong trend ng interval. Tratuhin ang isang bagong pinagmumulan ng recyclate, isang mas mataas na pag-load ng filler, ibang pressure demand o patuloy na pagsasaayos ng operating bilang isang dahilan upang suriin ang forecast.
Kung walang umiiral na mga sukat ng bagong kundisyon, ang isang naaangkop na kinokontrol na pagguhit ay makakatulong sa pagtatasa ng mga kasalukuyang dimensyon. Hindi nito mapapatunayan kung gaano karaming pagkasira ang naganap sa isang hindi kilalang panahon. Gawing sanggunian ang kasalukuyang inspeksyon para sa mga kasunod na maihahambing na inspeksyon; huwag mag-imbento ng makasaysayang rate mula sa nominal na diameter lamang.
Magtrabaho pabalik mula sa pagsara
- Tukuyin ang istasyon o kundisyon na kumokontrol sa interbensyon, kabilang ang anumang naunang hadlang sa kalidad o kaligtasan.
- I-convert ang tinantyang oras ng pagpapatakbo sa oras ng kalendaryo gamit ang nakaplanong iskedyul ng produksyon, kabilang ang mga pagsasara.
- Kumpirmahin ang pagguhit, pagbabalangkas at kung kailangan ng pagkumpuni o bagong bahagi.
- Kumuha ng kasalukuyang oras ng pagmamanupaktura, inspeksyon at transportasyon para sa aktwal na order.
- Ireserba ang kapasidad ng pag-install at payagan ang isang buffer para sa pagtataya ng kawalan ng katiyakan at panganib sa paghahatid.
Piliin ang susunod na inspeksyon bago ang inaasahang interbensyon, na ang agwat nito ay batay sa trend ng pagsusuot at pagiging kritikal sa produksyon. Ang mabilis na pagbabago ng trend ay nangangailangan ng mas maagang muling pagtatasa. Ang hula ay isang input sa pagpaplano ng pagpapanatili, hindi pahintulot na tumakbo sa mga palatandaan ng babala.
7. Palitan ang turnilyo, ang bariles, o pareho?
Suriin ang akma bilang isang pares, ngunit huwag ipagpalagay na ang dalawang bahagi ay dapat bilhin nang magkasama. Ang isang sound barrel ay maaaring angkop para sa isang kapalit na turnilyo. Ang isang pagod na bariles ay maaaring mag-iwan ng labis na clearance sa paligid ng isang bagong turnilyo mula sa unang pagtakbo. Kailangan ng desisyon ang sinusukat na mapa ng bore, ang iminungkahing mga sukat ng turnilyo at ang kondisyon ng napanatili na bahagi.
| Desisyon | Kailangan ng ebidensya bago magpatuloy |
|---|---|
| Ipagpatuloy at subaybayan | Mga inaprubahang dimensyon at kundisyon, katanggap-tanggap na produkto, matatag na proseso at isang naka-iskedyul na muling pagtatasa |
| I-rebuild o palitan lang ang turnilyo | Maaaring ayusin o mapapalitan ang geometry ng turnilyo, isang angkop na bariles, at isang na-verify na resultang akma |
| Ayusin o palitan lamang ang bariles | Isang angkop na napanatili na turnilyo, isang solusyon sa barrel na inaprubahan ng engineering at naka-check na pagkakahanay |
| Tugunan ang parehong bahagi | Parehong nasa labas ng katanggap-tanggap na kundisyon, o hindi matugunan ng kanilang pinagsamang geometry ang kinakailangang akma |
Suriin kung ano ang ipapanumbalik ng muling pagtatayo
Bago tumanggap ng panukala sa pagkukumpuni, tukuyin ang mga naibalik na sukat, gumaganang haluang metal, protektadong lugar at mga kinakailangan sa inspeksyon. Tayahin ang core, straightness, bitak at mga nakaraang pag-aayos. Huwag ipagpalagay na ang isa pang application ng hardfacing ay ginagawang bago ang buong turnilyo.
Gayundin, ang pagpapalaki ng isang barrel bore sa pamamagitan ng machining ay hindi na makapagpapanumbalik ng orihinal nitong clearance. Ang anumang pagbabago ay nangangailangan ng isang katugmang geometry ng turnilyo at isang magagawang disenyo ng pagkumpuni ng bariles. Kumpirmahin ang kakayahan sa pagkumpuni at pagiging angkop para sa indibidwal na bahagi bago ito gawin ang gustong ruta.
Ihambing ang kapaki-pakinabang na produksyon, hindi ang presyo ng invoice lamang
Tantyahin ang halaga ng pagpapatuloy hanggang sa iminungkahing pagsasara: nawalang mabentang output, karagdagang scrap, dagdag na enerhiya at anumang pagkagambala sa iskedyul. Iwasang bilangin ang parehong pagkalugi nang dalawang beses, tulad ng nawalang halaga ng produkto at ang buong kita nito sa benta. Gamitin ang sariling gastos ng pabrika at aktwal na mga quote para sa pagkumpuni o pagpapalit.
Ang pag-aayos ay maaaring maging kaakit-akit kapag ang core at geometry ay angkop at ang naibalik na detalye ay nakakatugon sa tungkulin. Maaaring mas mainam ang bagong paggawa pagkatapos ng pagkasira ng istruktura, pagbabago ng pormulasyon o hindi angkop na orihinal na disenyo. Itala kung bakit dapat lutasin ng napiling ruta ang problema sa halip na ulitin ang nakaraang pagbili. AngGabay ng mamimili ng EJSitinatakda ang pagguhit at impormasyon sa inspeksyon na isasama sa isang kapalit na detalye.
8. Palawigin ang kapaki-pakinabang na buhay nang hindi itinatago ang problema
Itugma ang bawat aksyong pang-iwas sa naobserbahang panganib. Ang kontaminasyon ng metal ay nangangailangan ng kontrol bago ito umabot sa turnilyo, gamit ang naaangkop na paghihiwalay at mga kasanayan sa paghawak ng materyal. Ang downstream na melt screen ay may ibang posisyon at function; hindi nito mapipigilan ang mga contaminant na unang dumaan sa mga seksyon ng upstream na turnilyo.
Para sa mga binagong pormulasyon, suriin ang gumaganang mga haluang metal at natutunaw na geometry bago tumaas ang pangangailangan sa produksyon. Para sa paulit-ulit na one-sided na pagmamarka, siyasatin ang pagkakahanay, mga suporta sa bariles at kondisyon ng turnilyo. Para sa mga paulit-ulit na deposito, tingnan ang mga kondisyon ng pagpoproseso ng materyal at ang pamamaraan ng paglilinis ng makina sa halip na ituring ang bawat madilim na marka bilang dimensional wear.
Sundin ang mga tagubilin sa pag-init at pagbabad ng OEM bago ang pag-ikot. Gumamit ng mga paraan ng paglilinis na tugma sa metalurhiya ng bahagi. Kung saan naapektuhan ng heating o cooling faults ang operasyon, iwasto ang mga ito bago husgahan kung ang kapalit na materyal ay sapat. Tinutugunan ng mga pagkilos na ito ang operating environment; hindi nila binibigyang-katwiran ang pagpapalawig ng pagitan ng inspeksyon kapag ang mga sukat ay nagpapakita ng pagbilis ng pagkasira.
Gawing magagamit ang kasaysayan ng pagsukat
Bigyan ang bawat turnilyo at bariles ng hiwalay na pagkakakilanlan. Panatilihin ang mga baseline na dimensyon, kasaysayan ng pagkumpuni at ang gumaganang haluang metal na nakakabit sa pagkakakilanlang iyon kapag ang mga bahagi ay gumagalaw sa pagitan ng mga makina. Pagkatapos ng pagkumpuni o pagpapalit, magsimula ng bagong dimensional na sanggunian at panatilihin ang nakaraang tala para sa paghahambing. I-save ang mga litrato na may pangalan ng istasyon at oryentasyon para makita ng susunod na inspeksyon ang parehong feature.
Ang EJS ay nagbibigay ng mga materyal na sertipiko at mga ulat ng inspeksyon para sa mga screw barrel nito, gaya ng inilarawan sapahina ng produkto ng bimetallic. Panatilihin ang dimensional na ulat ng inspeksyon kasama ang rekord ng pag-install; ito ay mas kapaki-pakinabang para sa hinaharap na mga desisyon sa pagsusuot kaysa sa isang paglalarawan ng produkto lamang.
Para sa isang pagtatasa, ipadala ang modelo ng makina, kontroladong pagguhit, impormasyon ng dagta at tagapuno, mga oras sa mga naka-install na bahagi, mga kaukulang pagbabasa ng ID/OD, mga kondisyon ng inspeksyon, mga larawan ng pagkasira at mga sintomas ng produksyon. Isama kung ano ang kailangang makamit ng linya. Makipag-ugnayanIndustriya ng EJSsasales@ejsscrewbarrel.comgamit ang measurement pack na iyon para makapagsimula ang talakayan sa aktuwal na aktuwal at tungkulin.
Maghanda ng pagtatanong sa pagsukat
Ilarawan ang mga naka-install na bahagi at ang mga sukat na mayroon ka. Ang button ay nagbubukas ng isang email draft sa EJS; maaari kang mag-attach ng mga guhit at litrato bago ipadala.
9. Mga madalas itanong
Gaano katagal ang isang extruder screw barrel?
Ang buhay ng serbisyo ay nakasalalay sa formulation, construction, geometry, load at ang pagganap na kinakailangan mula sa linya. Upang matantya ang natitirang buhay, ulitin ang kaukulang mga sukat ng turnilyo at bariles, kalkulahin ang kamakailang rate ng pagkasira, at i-project ito sa isang aprubadong limitasyon sa pagpaplano habang sinusuri ang mga uso sa produksyon.
Lagi bang tumatagal ang isang bimetallic screw barrel?
Ang isang naaangkop na napiling bimetallic working alloy ay maaaring tumugon sa abrasive o corrosive na tungkulin. Ang pangalan ng konstruksiyon lamang ay hindi nagtatatag ng mas mahabang buhay. Mahalaga pa rin ang pagkakatugma ng haluang metal, geometry, pagkakahanay at mga kondisyon sa pagpapatakbo; Ang kapal ng layer ay hindi panghabambuhay na multiplier.
Ang tornilyo o bariles ba ay unang napuputol?
Maaaring kontrolin ng alinman ang desisyon sa pagpapalit. Sukatin ang flight OD at barrel ID sa magkatugmang mga istasyon, pagkatapos ay paghiwalayin ang pagkawala ng screw radial mula sa paglaki ng barrel radial. Huwag ilapat ang ratio ng buhay ng screw-to-barrel ng isa pang makina nang walang maihahambing na konstruksyon at ebidensya sa pagpapatakbo.
Sa anong clearance dapat palitan ang turnilyo at bariles?
Gamitin ang naaangkop na mga limitasyon sa serbisyo ng OEM at isang desisyong inaprubahan ng engineering batay sa kondisyon ng bahagi, kalidad ng produkto at pagganap ng produksyon. Sabihin kung ang limitasyon ay radial o diametral. Ang isang solong millimeter value o clearance multiple ay hindi magkasya sa bawat diameter at application.
Maaari ko bang tantyahin ang natitirang buhay nang walang baseline ng bagong kundisyon?
Maaari mong suriin ang kasalukuyang kundisyon laban sa mga naaangkop na mga guhit at mga limitasyon ng serbisyo. Upang kalkulahin ang sinusukat na rate ng pagkasira, gamitin ang kasalukuyang inspeksyon bilang isang sanggunian at ulitin ito pagkatapos ng isang kilalang agwat ng pagpapatakbo sa ilalim ng maihahambing na mga kondisyon. Ang hindi kilalang orihinal na kundisyon ay hindi makakapagtatag ng maaasahang makasaysayang rate.
Dapat bang sabay na palitan ang turnilyo at bariles?
Hindi. Dapat tasahin ang dalawa, ngunit ang pagpapalit ng isa ay maaaring maging angkop kapag ang napanatili na bahagi ay angkop at ang resultang katugmang clearance ay nakakatugon sa naaprubahang kinakailangan. Kung pareho ay nasira o ang fit ay nananatiling hindi katanggap-tanggap, tugunan ang pareho.