Inilalarawan ng extrusion screw compression ratio ang pagbawas sa dami ng channel mula sa seksyon ng feed patungo sa seksyon ng pagsukat. Sa isang maginoo na turnilyo na may maihahambing na pitch at channel geometry, ang feed channel depth na hinati sa metering channel depth ay nagbibigay ng isang kapaki-pakinabang na approximation. Pumili ng kapalit mula sa kumpletong pagguhit at mga aktwal na kundisyon ng feed, hindi mula sa isang ratio lamang: ang dalawang turnilyo na may markang 3:1 ay maaaring magkaroon ng magkaibang lalim ng channel at mga profile ng paglipat.
Sa pamamagitan ngIndustriya ng EJS
- Kalkulahin ang lalim ng channel mula sa screw flight diameter at root diameter, hindi ang barrel bore.
- Ihambing ang ganap na lalim at haba ng zone bago tanggapin ang dalawang turnilyo bilang katumbas.
- Ilarawan ang materyal na pumapasok sa hopper, kabilang ang hugis ng regrind at pagkarga.
- Siyasatin ang pagpapakain, pagtunaw, paghihigpit at pagsusuot bago baguhin ang ratio.
- Patunayan ang isang kapalit na may mga matatag na sukat ng produksyon, hindi isang setting ng rpm lamang.
Ano ang sinusukat ng screw compression ratio?
Ang isang maginoo na solong tornilyo ay may isang seksyon ng feed, isang seksyon ng paglipat at isang seksyon ng pagsukat. Ang feed channel ay tumatanggap ng solidong materyal; ang paglipat ay nagbabago ng geometry ng channel habang nagkakaroon ng pagkatunaw; ang seksyon ng pagsukat ay naghahatid ng pagkatunaw patungo sa paglabas. Ang compression ratio ay naglalarawan ng isang geometric na relasyon sa pagitan ng simula at pagtatapos ng prosesong ito. Hindi nito sinusukat ang presyon ng mamatay, density ng produkto o kahusayan ng motor.
Para sa isang simpleng constant-pitch screw, ang pagkalkula ng workshop ay:
Compression ratio ≈ feed channel depth / metering channel depth
Ang mas pangkalahatang kahulugan ay naghahambing sa mga volume ng channel sa mga katumbas na flight. Ang depth shortcut ay nangangailangan ng maihahambing na pitch at channel geometry. Kung magbabago ang mga iyon, gamitin ang drawing upang suriin ang mga nauugnay na volume sa halip na ituring ang isang depth ratio bilang isang eksaktong volumetric na resulta.Ang paliwanag ni Allan Griff sa screw geometrygumagawa ng pagkakaibang ito at nagbabala laban sa pag-asa sa ratio nang walang aktwal na lalim.
Ang L/D ay naglalarawan ng ibang bagay: epektibong haba ng pagtatrabaho na hinati sa labas ng diameter ng tornilyo. Ang haba ng pagtatrabaho na 2,700 mm at diameter na 90 mm ay nagbibigay ng 30:1. Kumpirmahin kung saan magsisimula at magtatapos ang tagagawa sa haba ng pagtatrabaho. Ang isang extension ng drive ay kabilang sa mechanical drawing ngunit hindi dapat maging tahimik na maging dagdag na haba ng pagproseso.
Ang isang detalye na nagbabasa ng "90 mm, 30:1, 3:1" samakatuwid ay nag-iiwan ng malaking impormasyon na nawawala. Hindi nito tinutukoy ang lalim ng feed, lalim ng pagsukat, haba ng paglipat, mga pagbabago sa pitch o paghahalo ng geometry. Hilingin ang mga dimensyong iyon bago ihambing ang isang kapalit na quote sa naka-install na turnilyo. Para sa mas malawak na checklist sa pagbili, tingnan angEJS extruder screw barrel guide.
Paano makalkula ang ratio ng compression mula sa pagguhit ng tornilyo
Magsimula sa isang conventional, single-start na disenyo na ang mga feed at metering channel ay may maihahambing na pitch at flight geometry. Hanapin ang patuloy na lalim na bahagi ng bawat seksyon. Huwag kunin ang feed reading sa loob ng taper o ang metering reading mula sa isang mixer, relief o nasira na gilid.
Para sa bawat lokasyon, kalkulahin ang lalim ng radial channel:
Lalim ng channel = (flight outside diameter − root diameter) / 2
Ang paghahati sa pamamagitan ng dalawang bagay dahil ang parehong mga sukat ay diameters. Ang paggamit ng pagkakaiba sa diameter ay direktang nagdodoble sa iniulat na lalim, kahit na ang error ay maaaring mawala kapag ang dalawang pantay na hindi tamang lalim ay hinati. Maaaring magmukhang tama ang ratio habang mali ang mga sukat ng pagmamanupaktura.
Isang nagtrabahong 90 mm na halimbawa
Ang mga sumusunod na dimensyon ay isang ipinapalagay na halimbawa ng pagkalkula, hindi isang inirerekomendang disenyo ng turnilyo o isang pagsubok sa produksyon.
| Dimensyon | Seksyon ng feed | Seksyon ng pagsukat |
|---|---|---|
| Paglipad sa labas ng diameter | 90 mm | 90 mm |
| Diametro ng ugat | 72 mm | 84 mm |
| Kinakalkula ang lalim ng channel | (90 − 72) / 2 = 9 mm | (90 − 84) / 2 = 3 mm |
| Tinatayang ratio ng compression | 9 / 3 = 3:1 | Parehong pagkalkula ng depth-ratio |
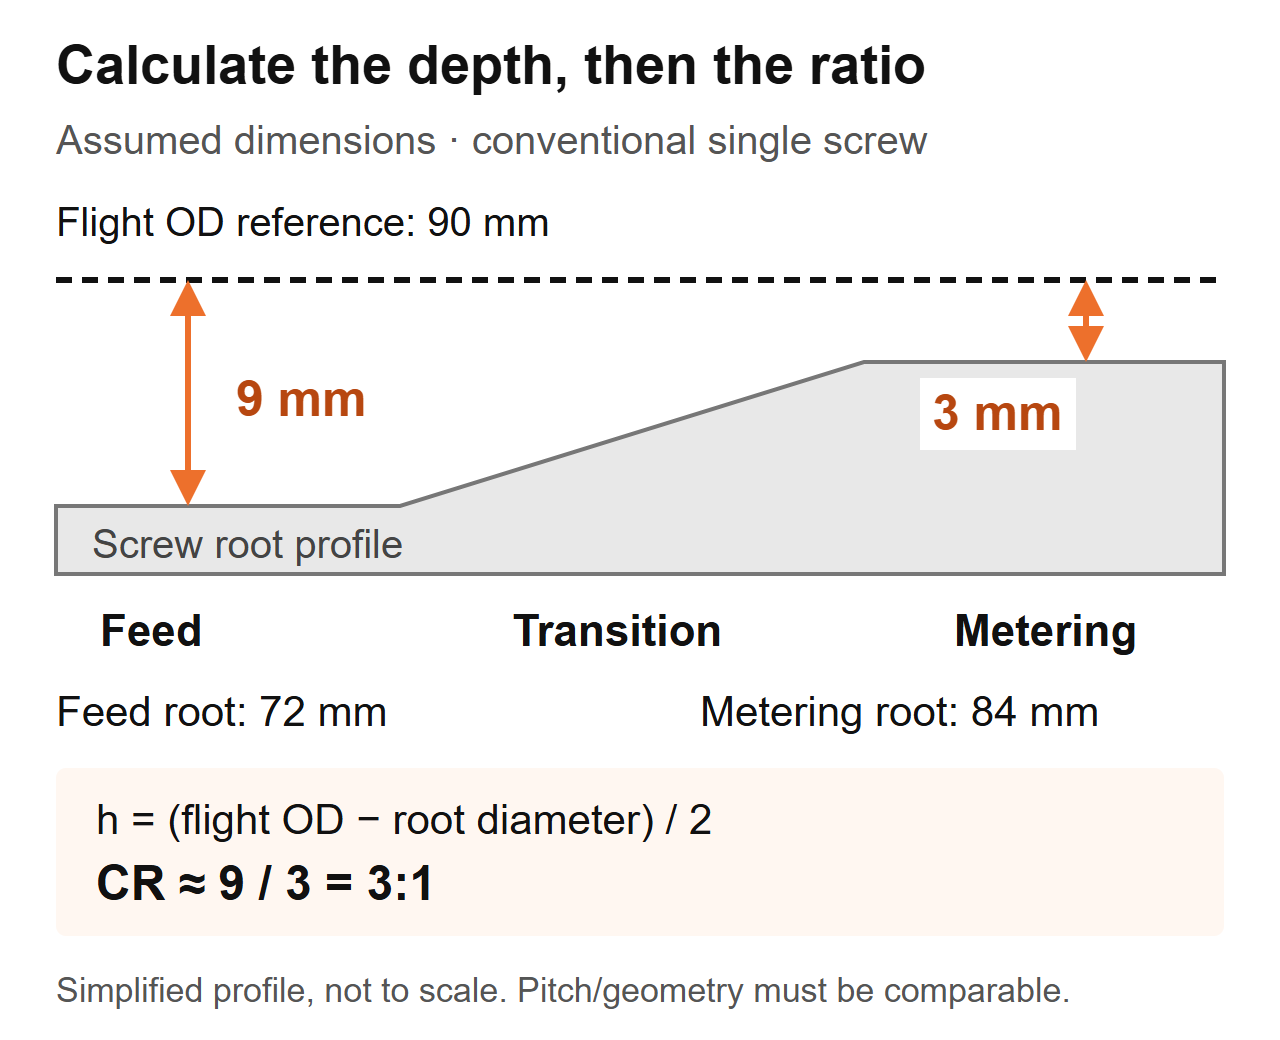 Eskematiko ng pagkalkula: ipinapalagay na mga sukat para sa isang maginoo na tornilyo. Ang profile ay pinasimple at hindi isang manufacturing drawing.
Kung susuriin mo ang isang tinanggal na tornilyo, itala ang lokasyon ng axial, sinusukat na diameter ng flight at diameter ng ugat nang magkasama. Sundin ang pamamaraan ng paghihiwalay at ligtas na pag-alis ng makina, linisin ang bahagi nang hindi binabago ang mga ibabaw, at gumamit ng angkop na mga naka-calibrate na instrumento. Hayaang matukoy ng pamamaraan ng inspeksyon ng tagagawa ang paraan ng pagsukat at pamantayan sa pagtanggap.
Huwag palitan ang barrel inside diameter para sa flight outside diameter. Kasama sa pagkalkula na iyon ang clearance ng screw-to-barrel. Sa isang pagod na bahagi, huwag ipagpalagay na ang sinusukat na geometry ay kumakatawan pa rin sa orihinal na disenyo: binabago ng pinababang diameter ng flight ang pagkalkula ng lalim. Kunin ang orihinal na guhit at sukatin ang suot ng bariles nang hiwalay. AngGabay sa buhay ng serbisyo ng EJSipinapaliwanag kung bakit mahalaga ang pagtutugma ng mga sukat ng tornilyo at bariles.
Bakit maaaring magkaiba ang pagganap ng dalawang 3:1 screws
Hindi tinutukoy ng ratio ang laki ng alinmang channel. Sa parehong ipinapalagay na 90 mm na halimbawa, ang pangalawang turnilyo ay maaaring magkaroon ng feed root na 84 mm at isang metering root na 88 mm. Ang lalim nito ay magiging 3 mm at 1 mm, kaya ang ratio ng lalim nito ay magiging 3:1 din. Hindi ito magiging isang dimensional na kopya ng 9 mm/3 mm screw.
| Item ng paghahambing | Ipinapalagay na turnilyo A | Ipinapalagay na turnilyo B | Ano ang maaaring itatag ng mamimili |
|---|---|---|---|
| Paglipad sa labas ng diameter | 90 mm | 90 mm | Parehong nominal na diameter ng tornilyo |
| Lalim ng feed channel | 9 mm | 3 mm | Iba't ibang ganap na geometry ng feed |
| Pagsukat ng lalim ng channel | 3 mm | 1 mm | Iba't ibang absolute metering geometry |
| Tinatayang ratio ng lalim | 3:1 | 3:1 | Pantay na ratio, hindi pantay na turnilyo |
| Haba ng transition at pitch | Hindi tinukoy | Hindi tinukoy | Nananatiling hindi kumpleto ang paghahambing ng pagganap |
Ang halimbawang ito ay sumusuporta lamang sa isang dimensional na konklusyon. Hindi ito nagtatag ng isang pagkakaiba sa throughput, isang pagkakaiba sa temperatura ng pagkatunaw o kung aling turnilyo ang dapat magpatakbo ng iyong dagta. Ang mga tanong na iyon ay nangangailangan ng natitirang geometry at mga kondisyon sa pagpapatakbo.
Ano ang aming sinusuri kapag ang isang kapalit ay sinipi sa parehong detalye
Sa pagpapalit ng EJS, dalawang turnilyo ang may parehong diameter, L/D at 3:1 compression ratio, ngunit ang isa ay malinis habang ang isa naman ay nag-overheat ng heat-sensitive compound. Nagsimula ang kanilang mga transition section sa iba't ibang posisyon at may iba't ibang haba. Kaya't inihambing namin ang profile ng zone, hindi lamang ang mga numero sa quotation.
Sa isang kapalit na drawing, markahan kung saan nagtatapos ang seksyon ng feed at kung saan magsisimula ang pagsukat. Pagkatapos ay ihambing ang lalim kasama ang pagitan na iyon. Ang isang ratio ay nagbibigay ng mga punto ng pagtatapos; ipinapakita ng profile kung paano nagbabago ang channel sa pagitan nila. Wala ring kapalit sa isa pa.
Ito rin ang dahilan kung bakit ang "increase compression" ay isang hindi kumpletong pagtuturo ng disenyo. Ang pagtaas ng lalim ng feed at pagbabawas ng lalim ng pagsukat ay parehong nagpapataas ng ratio, ngunit binabago nila ang iba't ibang bahagi ng turnilyo. Tukuyin kung aling dimensyon ang nagbabago, ano ang nananatiling hindi nagbabago at kung aling sinusukat na problema ang nilalayon ng pagbabago na tugunan. Kung hindi, maaaring tinatalakay ng supplier at production team ang iba't ibang pagbabago.
Paano nakakaapekto ang resin, feed form at fillers sa desisyon
Ang isang polymer name ay hindi isang kumpletong detalye ng feed. Itala ang grade, additives, particle form, moisture preparation at timpla consistency. Ang mga pellets, ground edge trim at irregular flakes ay maaaring magdala ng parehong polymer name habang naiiba ang pag-uugali sa feed throat.Ang talakayan ng compression-ratio ni Jim Franklandisinasaalang-alang ang pagpapakain at pagtunaw nang magkasama, kabilang ang bulk density at friction sa halip na ituring ang uri ng resin bilang isang sapat na panuntunan sa pagpili.
Ang unang tanong namin kapag nagbago ang feed
Kasama sa isang pagtatanong sa EJS ang 90 mm screw, 30:1 L/D at 3:1 compression ratio. Ang linya ay nagkaroon ng surging die pressure at hindi pare-pareho ang kapal ng pader, at ang unang kahilingan ay kopyahin ang isang diumano'y pagod na turnilyo. Tinanong namin kung ano ang pumasok ngayon sa hopper kumpara sa orihinal na setup ng produksyon. Ang halaman ay nagsimulang ihalo ang sarili nitong gilid na trim sa feed. Ang pagbabagong iyon ay kabilang sa kapalit na detalye bago tinanggap ang isang hindi nabagong drawing.
Para sa sarili mong linya, mangolekta ng mga sample ng kinatawan ng feed sa halip na ilarawan ang lahat bilang "recycled plastic." Sukatin ang maluwag na bulk density gamit ang isang tinukoy na lalagyan, paraan ng pagpuno at pamamaraan ng pagtimbang. Itala kung ang materyal ay malayang ibinuhos o siksik; huwag ihambing ang dalawang resulta na ginawa ng magkaibang pamamaraan. Isama ang mga litratong may sukat at tandaan ang paraan ng paghahalo.
| Kondisyon ng feed | Impormasyon upang mangolekta | Tanong sa disenyo upang malutas |
|---|---|---|
| Virgin pellets | Grado, hugis ng pellet, paghahanda at kasalukuyang mga stable na setting | Angkop pa rin ba ang itinatag na geometry para sa tungkuling ito? |
| Paghalo ng pellet/regrind | Proporsyon ng timpla, pagkalat ng laki ng butil, pagkakapare-pareho ng bulk-density | Nananatiling pare-pareho ba ang feed sa buong pagtakbo? |
| Film flake o gilid trim | Hugis, paraan ng pagpapakain, bridging observation at bulk density | Maaasahan bang makapasok at punan ng materyal ang seksyon ng feed? |
| Pulbos o tuyong timpla | Ang pagbabalangkas, pag-uugali ng daloy at mga detalye ng feed-system | Angkop ba ang pagsasaayos ng pagpapakain para sa materyal na ito? |
| Puno ng tambalan | Uri at proporsyon ng tagapuno, kasaysayan ng paghahanda at pagsusuot | Ano ang mga kinakailangan sa pagtunaw, init at pagsusuot nang magkasama? |
Huwag basahin ang talahanayang ito bilang "ang mas mababang bulk density ay palaging nangangailangan ng mas mataas na ratio." Ang pagbabago ng geometry ay hindi maaaring awtomatikong itama ang bridging, segregation o isang hindi pantay na feeder. Hindi rin dapat piliin ang wear resistance mula sa compression ratio. Suriin angGabay sa mga materyales ng EJS screw barrelhiwalay kapag nagbago ang formulation.
Masyadong mataas o masyadong mababa? I-diagnose ang proseso bago palitan ang turnilyo
Ang pagtaas ng presyon, hindi natutunaw na mga particle at pagtaas ng temperatura ng pagkatunaw ay mga dahilan upang mag-imbestiga. Ang mga ito ay hindi mga sukat ng compression ratio. Ang kapaki-pakinabang na pagkakasunud-sunod ng diagnostic ay upang matukoy kung ang kaguluhan ay magsisimula sa pagpapakain, pagkatunaw, isang paghihigpit sa ibaba ng agos o pagod na mekanikal na geometry.
Ihambing muna sa isang matatag na makasaysayang pagtakbo gamit ang parehong materyal at produkto. Panatilihing pare-pareho ang die, pag-aayos ng screen at mga lokasyon ng pagsukat. Itala ang aktwal na output, bilis ng turnilyo, temperatura ng pagkatunaw, presyon, pag-load ng drive at nakikitang mga depekto nang magkasama. Ang mga setting ng temperatura ng bariles lamang ay hindi nagtatatag ng temperatura ng pagkatunaw.
| Pagmamasid | Mga pagsusuri bago ang pagbabago ng geometry | Katibayan na isasama sa kahilingan |
|---|---|---|
| Ang presyon at output ay nagbabago | Supply ng hopper, bridging, pagkakapare-pareho ng feeder, mga pagbabago sa timpla at paghihigpit | Mga tala ng bilis, presyon at output na nakaayon sa oras |
| Lumilitaw ang mga hindi natutunaw na particle | Feed rate, mga kondisyon ng pagkatunaw, pagbabago ng resin, bilis ng pagpapatakbo at profile ng screw | Mga sample o larawang naka-link sa isang naitalang operating point |
| Ang temperatura ng pagkatunaw ay labis | Aktwal na natutunaw na pagbabasa, bilis, paghihigpit, paglamig at kondisyon ng mixer | Paraan ng pagsukat, lokasyon at mga stable-run na pagbabasa |
| Bumagsak ang output sa hindi nagbabagong rpm | Aktwal na supply ng feed, kundisyon ng resin, die/screen at katugmang screw/barrel wear | Output bawat rpm kasama ang mga talaan ng pagpapanatili at pagsukat |
| Tumataas ang mga itim na batik o pagkawalan ng kulay | Kasaysayan ng materyal, mga stagnant na lugar, kondisyon ng paninirahan at paglilinis | Defect pattern at kapag ito ay lumitaw sa run |
Bakit ang mas mataas na ratio ay hindi isang awtomatikong pagpapabuti
Iniulat nina Lin Jin at Mark A. Spalding ang isang kontroladong pag-aaral ng LLDPE gamit ang isang 2.5-inch extruder at limang compression ratio, mula 2.0 hanggang 3.6. Nananatiling 0.125 pulgada ang lalim ng pagsukat habang nagbago ang lalim ng feed. Sa 110 hanggang 150 rpm, ang mas mataas na ratio na mga turnilyo ay gumawa ng mga temperaturang natutunaw na humigit-kumulang 5 hanggang 10°C na mas mataas kaysa sa mas mababang ratio na mga disenyo. Ito ay mga resulta para sa kagamitan, dagta at eksperimento na iyon, hindi isang hula sa temperatura para sa isang kapalit na EJS. Tingnan ang mga may-akdapag-aaral ng pagganap ng compression-ratio.
Isang hiwalayhalimbawa ng pag-troubleshoot ni Mark A. Spaldingnaglalarawan ng 6-pulgada, dalawang yugto na ABS extrusion screw na may first-stage ratio na 3.1. Ang hindi natutunaw na materyal ay humarang sa isang spiral dam; binawasan ng iminungkahing kapalit ang ratio na iyon sa 2.5. Isa itong partikular na tugon sa disenyo sa isang problema sa pagkatunaw, hindi isang pangkalahatang rekomendasyon ng ABS.
Gamitin ang mga halimbawang iyon para i-frame ang tanong sa engineering: matunaw ba ng turnilyo ang mga solidong natatanggap nito sa kinakailangang operating point? Huwag gawing pangkalahatang tsart ng resin-to-ratio ang alinmang halimbawa o isang ipinapalagay na resulta ng pagganap ng EJS.
Kapag ang isang solong compression-ratio na numero ay hindi sapat
Ang simpleng paghahambing ng feed-depth/metering-depth ay kabilang sa isang tinukoy na geometry ng screw. Bago ito gamitin, tukuyin ang uri ng tornilyo at pagsasaayos ng pagpapakain. Ang ratio na iniulat para sa isang disenyo ay maaaring hindi pareho ang ibig sabihin sa isa pa.
Hinahati ng barrier screw ang materyal sa solid at natutunaw na mga channel. Ang paglalarawan nito ay nangangailangan ng pag-aayos ng channel at barrier geometry, hindi lamang ng dalawang karaniwang sukat ng ugat. Ang isang vented two-stage screw ay may higit sa isang processing stage; itanong kung aling yugto ang inilalarawan ng isang sinipi na compression ratio. Ang vent region at downstream pumping section ay kailangang suriin bilang bahagi ng kumpletong disenyong iyon.Pagtalakay sa disenyo ng tornilyo ni Griffsumasaklaw sa mga barrier channel, two-stage screws at ang natatanging gawi sa pagpapakain ng mga grooved barrels.
Gayundin, tukuyin ang pagkakaiba ng pagpapakain sa baha mula sa kontrolado o gutom na pagpapakain. Isulat ang feeding mode sa detalye. Kung hindi, maaaring tasahin ng isang supplier ang isang buong feed channel habang ang naka-install na proseso ay naghahatid ng isang kinokontrol na daloy ng masa. Isa itong kundisyon sa hangganan upang linawin, hindi dahilan para maglapat ng ibang unibersal na ratio.
Kailangan din ng mga twin-screw extruder ng kanilang sariling geometry at paglalarawan ng proseso. Huwag ilapat ang kumbensyonal na single-screw depth shortcut sa isang intermeshing pair at ipagpalagay na nakukuha nito ang kumpletong pag-uugali ng compression. Ibigay ang pag-aayos ng tornilyo, mode ng pag-ikot, elemento o profile ng paglipad at pagguhit ng tagagawa.
Gamitin ang mga tanong na ito kapag hindi malinaw ang detalye:
- Ito ba ay isang conventional, barrier, two-stage o twin-screw na disenyo?
- Kinakalkula ba ang quoted ratio mula sa lalim o dami ng channel?
- Aling mga lokasyon ng feed at pagsukat ang tumutukoy sa pagkalkula?
- Nagbabago ba ang pag-aayos ng pitch o channel sa pagitan ng mga lokasyong iyon?
- Tumutugma ba ang naka-install na feed system sa pagpapalagay ng disenyo?
Dapat sagutin ng isang detalye ang mga tanong na iyon nang hindi hinihiling sa machinist na hulaan. Kung hindi, kunin ang kumpletong profile bago pahintulutan ang isang kopya. Ang "3:1" ay kapaki-pakinabang kapag nalaman ang kahulugan at aplikasyon nito.
Dapat mo bang kopyahin ang umiiral na turnilyo o muling idisenyo ito?
Ang hindi nabagong kapalit ay isang makatwirang panimulang punto kapag ang naka-install na geometry ay naghatid ng kasiya-siyang kalidad at output, ang tungkulin ay hindi nagbabago, at ipinapaliwanag ng sinusukat na pagsusuot ang pagkasira. Ito ay nagiging isang mas mahinang pagpipilian kapag ang orihinal na problema ay umiral bago magsuot, ang formulation ay nagbago o ang proseso ay tumatakbo na ngayon sa labas ng dating operating range nito.
Paghiwalayin ang dalawang desisyon sa quotation: pagpapanumbalik ng orihinal na mga dimensyon at pagbabago sa disenyo ng pagpoproseso. Ang pagod na tornilyo ay maaaring mangailangan ng kapalit nang hindi nangangailangan ng ibang compression ratio. Sa kabaligtaran, ang isang dimensionally sound na turnilyo ay maaaring hindi na angkop sa feed na ipinasok sa halaman.

Tukuyin ang pagbabago bago ihambing ang mga panukala
Bigyan ang supplier ng nakasulat na pahayag ng problema: halimbawa, pressure instability pagkatapos ng pagbabago ng feed-form, sa halip na "kailangan ng mas magandang turnilyo." Isama ang baseline drawing at operating records. Hilingin sa iminungkahing disenyo na tukuyin ang mga nabagong lalim, haba ng zone, pitch at anumang mga tampok ng paghahalo.
Panatilihing hiwalay ang mechanical fit review. Kumpirmahin ang haba ng pagtatrabaho, koneksyon sa drive-end, mga mounting interface at pag-aayos ng discharge laban sa naka-install na assembly. Ang mas maraming haba ng pagtatrabaho ay maaaring mangailangan ng pagbabago sa antas ng makina; ito ay hindi isang ordinaryong pagpapalagay na kapalit ng drop-in. Ang isang mas mataas na pagtatalaga ng L/D sa isang quote ay dapat na mag-trigger ng pagsusuri sa dimensyon, hindi isang inaasahan ng pagtaas ng kapasidad.
Pagkatapos ay sumang-ayon sa mga kundisyon ng paghahambing at pamantayan sa pagtanggap. Tukuyin ang materyal, produkto, mga punto ng pagpapatakbo, mga pagsusuri sa kalidad at mga sukat ng produksyon bago ang pagsubok. Kung ang ilang mga tampok ng disenyo ay magbabago nang magkasama, sinusuri ng pagsubok ang kumpletong pagpapalit; hindi nito maitatag na ang compression ratio lamang ang nagdulot ng resulta.
AngPahina ng produkto ng EJS extruder screw barrelay ang nauugnay na panimulang punto para sa isang kapalit na pagtatanong. Ibigay ang aktwal na aplikasyon at pagguhit upang ang talakayan ay may kinalaman sa naka-install na makina sa halip na isang generic na hanay ng polimer.
Ano ang ipapadala sa EJS at kung paano i-validate ang kapalit
Ang isang kapaki-pakinabang na pagtatanong ay nagbibigay-daan sa pabrika na ikonekta ang kinakailangan sa pagpoproseso sa isang gawang guhit. Ipadala ang orihinal na detalye kahit na sa tingin mo ay mali, pagkatapos ay tukuyin kung ano ang nagbago. Panatilihing nakikita ang mga numero ng rebisyon upang ang isang lumang drawing ay hindi tahimik na maging pagtuturo sa produksyon.
Isama ang sumusunod na impormasyon:
- Manufacturer ng makina, modelo, uri ng turnilyo at naka-install na mga sanggunian ng bahagi.
- Diyametro ng flight, haba ng trabaho, mga sukat ng drive-end at mga drawing ng bariles/interface.
- Mga lalim ng feed at pagsukat, mga hangganan ng zone, profile ng pitch at mga tampok ng paghahalo.
- Resin grade, additives, filler loading, feed form at paraan ng paghahanda.
- Pag-aayos ng feeder, normal na rpm, output, temperatura ng pagkatunaw at pagbabasa ng presyon.
- Mga sample ng depekto, kasaysayan ng pagpapanatili at available na katugmang mga sukat ng tornilyo/barrel.
- Kinakailangang kalidad ng produkto at ang mga kondisyon ng pagpapatakbo para sa pagtanggap.
Ihambing ang matatag na produksyon, hindi lamang isang matagumpay na pagsisimula
Pagkatapos ng pag-install, sundin ang ligtas na mga tagubilin sa pagkomisyon ng supplier ng makina. Kumpirmahin ang naaprubahang materyal at setup, payagan ang proseso na mag-stabilize, at mangolekta ng mga pagbabasa sa isang tinukoy na agwat. Itala ang output sa pamamagitan ng isang napagkasunduang paraan ng pagtimbang sa halip na tantiyahin ito mula sa bilis ng turnilyo.
Para sa paghahambing, kalkulahin ang partikular na output bilang sinusukat na mass output na hinati sa rpm. Panatilihing nakikita ang mga unit ng output, gaya ng kg/h per rpm. Ihambing lamang ang halagang ito sa tabi ng kalidad, aktwal na temperatura ng pagkatunaw, presyon at pag-load ng drive. Ang isang mas mataas na numero ay hindi nagtatatag ng isang pagpapabuti kung ang produkto ay nasa labas ng detalye o ang proseso ay nagiging hindi matatag.
| Tala ng pagsubok | Magtala ng pare-pareho | Bakit ito ay kapaki-pakinabang |
|---|---|---|
| Pakainin | Grade, lot, timpla at paghahanda | Tinutukoy ang mga pagbabagong hindi nauugnay sa geometry |
| Operating point | Bilis, setup ng temperatura at feed mode | Ginagawang reproducible ang paghahambing |
| Produksyon | Naka-time na mass output at katanggap-tanggap na produkto | Naghihiwalay sa kabuuang produksyon mula sa kapaki-pakinabang na produksyon |
| Kondisyon ng proseso | Aktwal na temperatura ng pagkatunaw, presyon at pag-load ng drive | Nagpapakita ng mga trade-off na nakatago sa pamamagitan lamang ng output |
| Kalidad | Mga napagkasunduang sukat, hitsura at mga pagsusuri sa depekto | Tinutukoy kung ang kapalit ay nakakatugon sa tungkulin |
Ulitin ang paghahambing kapag nagpapalit ng mga operating point at panatilihin ang parehong mga lokasyon ng pagsukat. Kung mananatili ang isang problema, ipadala ang mga tala pabalik kasama ang rebisyon sa pagguhit at mga sample na identifier. Makipag-ugnayanIndustriya ng EJSgamit ang package na iyon sa halip na humiling ng pagbabago sa compression-ratio nang walang tinukoy na dahilan.
Talakayin ang iyong kapalit na tornilyo
Ilarawan ang naka-install na turnilyo, aktwal na feed at problema sa pagproseso. Ang button ay nagbubukas ng isang email draft sa EJS; maaari kang mag-attach ng mga guhit at litrato bago ipadala.
Mga madalas itanong
Ano ang extrusion screw compression ratio?
Ito ay ang ratio ng dami ng channel ng feed-section sa dami ng channel ng metering-section sa mga katumbas na flight. Para sa isang kumbensyonal na turnilyo na may maihahambing na pitch at channel geometry, ang lalim ng feed na hinati sa lalim ng pagsukat ay nagbibigay ng isang kapaki-pakinabang na pagtatantya. Ito ay isang geometric na ratio, hindi isang ratio ng presyon o isang garantiya ng output.
Paano ko makalkula ang ratio ng compression mula sa mga diameter ng ugat?
Kalkulahin ang bawat radial channel depth bilang flight sa labas ng diameter minus root diameter, na hinati sa dalawa. Pagkatapos ay hatiin ang lalim ng feed sa lalim ng pagsukat. Gumamit ng natukoy na mga lokasyon ng feed at pagsukat, pare-parehong mga yunit at ang naaangkop na mga diameter ng paglipad. Huwag gumamit ng barrel bore diameter o ipagpalagay na ang pagod na tornilyo ay tumutugma pa rin sa orihinal na guhit nito.
Angkop ba ang 3:1 screw para sa bawat resin?
Hindi. Ang parehong ratio ay maaaring maglarawan ng iba't ibang ganap na lalim ng channel at mga profile ng paglipat. Ang pagiging angkop ay depende rin sa partikular na grado, feed form, additives, feeding arrangement at operating conditions. Magsimula sa kumpletong geometry at isang tinukoy na kinakailangan sa produksyon sa halip na ituring ang ratio bilang pangkalahatang rekomendasyon ng resin.
Ang pagtaas ba ng ratio ng compression ay nagpapataas ng output?
Hindi naman kailangan. Ang pagpapalit ng lalim ng feed at pagbabago ng lalim ng pagsukat ay nakakaapekto sa iba't ibang bahagi ng tornilyo, kahit na parehong tumaas ang ratio. Ang pagpapakain, pagkatunaw at mga kondisyon sa ibaba ng agos ay dapat isaalang-alang nang magkasama. Ihambing ang matatag na sinusukat na output sa kalidad ng produkto, aktwal na temperatura ng pagkatunaw, presyon at pag-load ng drive bago husgahan ang isang kapalit.
Maaari bang magdulot ng mga problema ang mga pagod na turnilyo nang hindi binabago ang ratio ng pagguhit?
Oo. Inilalarawan ng drawing ang nilalayong geometry, hindi ang kasalukuyang kondisyon. Sukatin ang turnilyo at bariles sa kaukulang mga posisyon at ihambing sa mga naaprubahang orihinal na sukat. Hindi inilalarawan ng label ng compression-ratio ang working clearance, at ang pagkopya sa label na iyon ay hindi nireresolba ang isang hindi nasusukat na problema sa pagsusuot.
Maaari ko bang gamitin ang parehong pagkalkula para sa mga disenyo ng twin-screw o barrier?
Huwag ipagpalagay na nalalapat ang karaniwang single-channel na depth shortcut. Kilalanin muna ang pag-aayos ng channel, uri ng turnilyo at mga lokasyon ng pagkalkula. Ang mga barrier channel, staged screw at intermeshing twin screw ay nangangailangan ng mas kumpletong paglalarawan ng geometry. Tanungin ang taga-disenyo kung aling mga volume o lalim ang tumutukoy sa sinipi na ratio bago ito gamitin sa isang kapalit na detalye.