Sa pamamagitan ngIndustriya ng EJS
- Magsimula sa mga depekto at mga talaan ng pagpapatakbo, hindi isang ipinangakong pagtaas ng output.
- Paghiwalayin ang mga problema sa pagkatunaw, paghahalo, pagpapakain at mekanikal na pagsusuot.
- Tukuyin ang pangunahing flight at barrier flight nang hiwalay sa drawing.
- Itugma ang panukala sa naka-install na barrel, feed system at magagamit na haba ng trabaho.
- Tanggapin ang kapalit sa stable, in-spec na produksyon sa buong napagkasunduang hanay ng pagpapatakbo.
Paano pinangangasiwaan ng mga kumbensyonal at barrier screw ang pagtunaw
Ang isang maginoo na three-zone screw ay may mga seksyon ng feed, transition at pagsukat. Sa seksyon ng paglipat, ang solid na materyal at nag-iipon na natutunaw ay nagbabahagi sa pangunahing channel. Ang isang barrier screw ay nagdaragdag ng pangalawang paglipad na naghahati sa bahagi ng natutunaw na seksyon sa mga solid at natutunaw na channel. Ang Melt ay dumadaan sa undercut barrier flight papunta sa melt channel habang ang mga solid ay nagpapatuloy sa sarili nilang channel.Paliwanag ng barrier-screw ni Rauwendaalinilalarawan ang paghihiwalay na ito at ang pagbabago ng pag-aayos ng channel sa bahagi ng barrier section.
Tinutukoy ng pagkakaibang iyon ang isang paraan ng disenyo, hindi isang awtomatikong pagraranggo ng pagganap. Ang geometry ay kailangan pa ring umangkop sa materyal na pumapasok sa makina at sa kinakailangan sa produksyon. AngPaghahambing ng SHS Extrusion Trainingtinatrato ang disenyo ng tornilyo bilang isang kompromiso sa pagitan ng kapasidad ng pag-plastic at banayad na pagproseso, at inilalarawan ang parehong kumbensyonal at mga arkitektura ng hadlang.
Kung ang kasalukuyang turnilyo ay gumagawa ng katanggap-tanggap na produkto sa buong kinakailangang hanay ng pagpapatakbo, idokumento ang baseline na iyon bago baguhin ang arkitektura nito. Kung lumalala lamang ang kalidad habang tumataas ang hiniling na rate, itala kung saan nagsimula ang pagkasira at kung aling mga pagbabasa ng proseso ang nagbabago kasama nito. Ang ebidensyang iyon ay ginagawang kapaki-pakinabang ang talakayan sa disenyo; ang mga salitang "mataas na output" ay hindi.
AngGabay ng mamimili ng EJS extruder screw barrelsumasaklaw sa mas malawak na detalye at proseso ng pagpapalit. Ang paghahambing na ito ay may kinalaman sa mga kumbensyonal at barrier na single-screw na disenyo, hindi ang pagpili sa pagitan ng single- at twin-screw machine.
Basahin ang barrier clearance nang hiwalay sa main-flight clearance
Ang dalawang dimensyon ay nangangailangan ng magkahiwalay na pangalan. Ang clearance ng main-flight ay ang agwat sa pagitan ng diameter sa labas ng pangunahing flight at ng barrel bore. Ang barrier-flight clearance ay ang puwang sa itaas ng pangalawang flight. Sa isang karaniwang undercut barrier arrangement, ang pangalawang flight ay may mas maliit na diameter sa labas, na nagbibigay ng matunaw na daanan sa ibabaw nito. Iba't ibang feature ang mga ito at dapat ay may iba't ibang callout sa pagguhit.
Para sa isang concentric dimensional na paghahambing, ang radial clearance ay:
Radial clearance = (barrel bore diameter − nauugnay na flight diameter) / 2
Inilalarawan ng pagkalkulang ito ang nominal na ugnayan sa pagitan ng mga diameter. Hindi nito itinatatag ang pinakamaliit na lokal na puwang sa isang sira-sira, nasira o hindi maayos na pagpupulong, o ang running clearance sa temperatura ng pagproseso.
Isang dimensional na halimbawa, hindi isang rekomendasyon sa machining
Ipagpalagay na ang isang barrel bore na 90.10 mm, isang main-flight diameter na 90.00 mm at isang barrier-flight diameter na 89.30 mm sa lokasyong pinaghahambing. Ang resultang main-flight radial clearance ay 0.05 mm; ang barrier-flight radial clearance ay 0.40 mm. Ang mga ipinapalagay na halaga ay nagpapaliwanag sa arithmetic at hindi tinukoy na mga pagpapaubaya para sa isang produkto ng EJS.
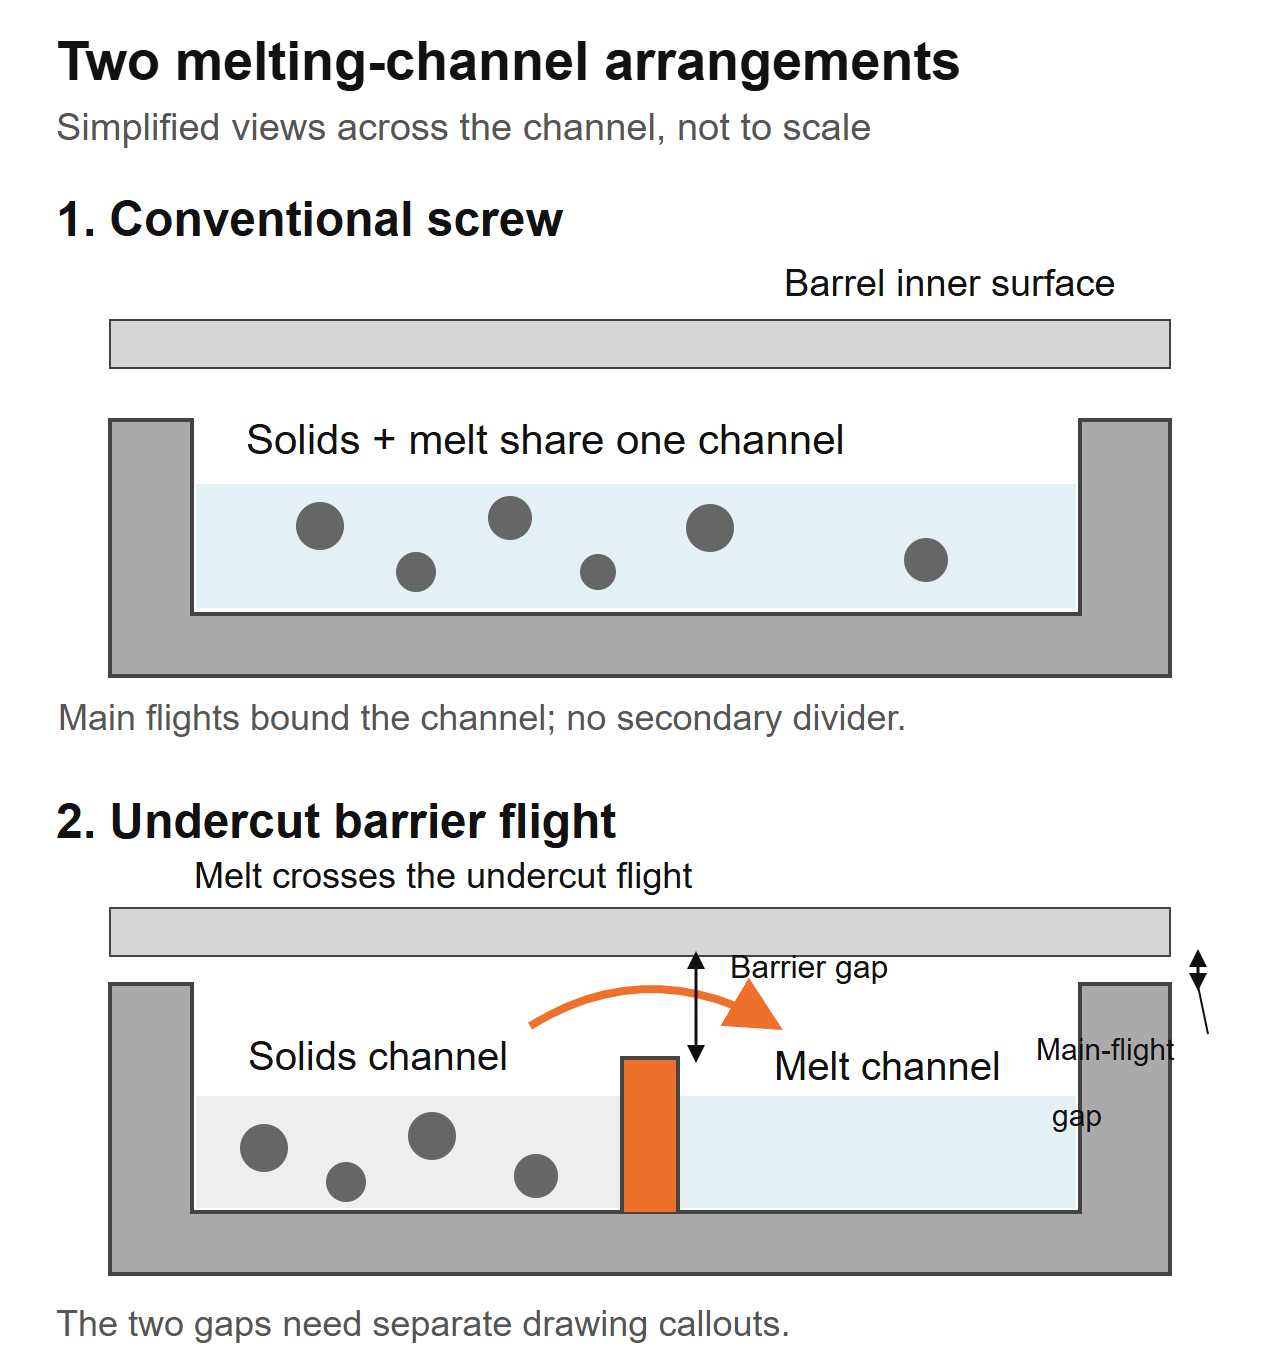 Mga pinasimpleng cross-channel na view, hindi mga seksyon ng pagmamanupaktura. Ang barrier-flight passage at main-flight clearance ay magkahiwalay na tampok sa pagguhit; walang mga sukat na tinukoy ng diagram na ito.
Ang isang quotation na nagsasaad lamang ng "flight clearance" ay malabo para sa geometry na ito. Itanong kung aling flight, aling lokasyon ng axial at kung radial o diametral ang value. Tukuyin din ang mga nominal na bagong bahagi na dimensyon mula sa kasalukuyang mga pagbabasa ng pagsusuot. Huwag sukatin ang isang flight at ipagpalagay na inilalarawan nito ang isa pa.
Dapat tukuyin ng taga-disenyo ang mga gumaganang clearance para sa aktwal na dagta at makina. Ang isang mas maliit na barrier passage ay hindi awtomatikong mas mahusay, at ang isang mas malaki ay hindi awtomatikong mas ligtas. Panatilihing magkasama ang naaprubahang geometry at paraan ng inspeksyon sa halip na gumamit ng numero mula sa isa pang extruder.
Ang isang seksyon ng hadlang at isang seksyon ng paghahalo ay lumulutas ng iba't ibang mga problema
Ang pagtunaw at paghahalo ay nararapat sa magkahiwalay na pagsusuri. Ang isang seksyon ng hadlang ay namamahala sa solid-to-melt transition. Gumagana ang downstream mixer sa pagkakatulad ng pagkatunaw o pagpapakalat ayon sa geometry nito. Ang isang turnilyo ay maaaring maglaman ng pareho, kaya ang "barrier o mixing screw" ay kadalasang isang hindi kumpletong pagpipilian.
kay RauwendaalPaglalarawan ng CRD barrier-screwtahasang tinatalakay ang pagdaragdag ng downstream mixer dahil ang barrier section lamang ay hindi nagbibigay ng kinakailangang distributive mixing. Iyon ay isang dahilan upang tukuyin ang bawat function, hindi para ipalagay na ginagamit ng EJS ang pagmamay-ari na disenyong iyon.
AngGabay sa seksyon ng paghahalo ng EJSnakikilala ang mga elemento ng Maddock, Pineapple at Saxton. Gamitin ito upang talakayin ang gustong pagkilos ng paghahalo pagkatapos matukoy ang depekto. Ang isang pamilyar na pangalan ng mixer ay nangangailangan pa rin ng isang pagguhit at isang konteksto ng pagpapatakbo.
Iwasang magtalaga ng bagong turnilyo mula sa hitsura lamang. Ang "Gel" at "fisheye" ay mga paglalarawan ng produkto, hindi isang kumpirmadong dahilan. Ang isang dayuhang butil o degraded na materyal ay hindi dapat ituring bilang ordinaryong hindi natutunaw na tiyak na aalisin ng isang bagong seksyon na natutunaw.
Hilingin sa isang panukala na tukuyin ang seksyon ng pagtunaw at ang seksyon ng paghahalo nang hiwalay, kasama ang kanilang mga lokasyon at nilalayon na mga function. Kung pareho silang magbabago, susuriin ng pagsubok sa produksyon ang kumpletong turnilyo. Hindi nito maaaring ihiwalay ang benepisyo ng barrier flight mula sa benepisyo ng mixer nang walang angkop na paghahambing.
Itatag kung ang linya ay talagang natutunaw-limitado
Magsimula sa kasalukuyang naaprubahang setup at isang matatag na reference run. Gumamit ng parehong grado ng resin, pamamaraan ng paghahanda, timpla, die at pag-aayos ng screen para sa paghahambing. Tukuyin kung aling pagsusuri ng produkto ang naglilimita sa operating rate: nakikitang mga depekto, dimensional na pagkakaiba-iba, temperatura ng pagkatunaw, pag-load ng drive o isang kinakailangan sa ibaba ng agos.
Sa loob ng mga tagubilin sa pagpapatakbo at ligtas na limitasyon ng tagapagtustos ng makina, itala ang proseso sa mga napagkasunduang lugar ng produksyon. Huwag taasan ang bilis para lamang makapukaw ng pagkabigo. Kolektahin ang naka-time na output, aktwal na temperatura ng pagkatunaw, presyon, bilis ng turnilyo, pag-load ng drive at mga resulta ng kalidad ng produkto sa parehong mga pagitan ng sampling.
Tukuyin ang problema sa mga terminong magagamit ng taga-disenyo
Ang "Unmelt ay lumalabas kapag pinapatakbo namin ang gradong ito sa operating point na ito" ay isang kapaki-pakinabang na panimulang pahayag kung sinusuportahan ito ng mga sample at talaan. "Kailangan namin ng 30% higit pang output" ay isang target, hindi isang paliwanag kung ano ang pumipigil sa output na iyon ngayon. Panatilihin ang target at ang na-diagnose na hadlang sa magkahiwalay na mga field.
Ang mga trade-off ay totoo. A2023 optimization study ni Gaspar-Cunha at mga kasamahaninihambing ang mga kumbensyonal at Maillefer-barrier na disenyo para sa LDPE at PP. Sa mga kaso na namodelo, ang mga disenyo ng hadlang ay karaniwang kapaki-pakinabang para sa LDPE, habang ang parehong mga arkitektura ay magagawa para sa PP. Ang mga ito ay mga paghahambing sa numerical na disenyo, hindi mga pagsubok sa produksyon ng EJS o isang rekomendasyon para sa bawat grado ng alinmang polimer.
Gamitin ang pagkakaibang iyon kapag tinatasa ang mga claim ng supplier. Humiling ng mga resulta sa ilalim ng mga nauugnay na kundisyon, na may buong geometry na natukoy, sa halip na tanggapin ang "mga barrier screws ay mas mahusay" bilang ebidensya para sa iyong linya.
Ang tanong ng pabrika: ano ang nagbago sa hopper?
Sa isang pagtatanong sa pagpapalit ng EJS, ang naka-install na detalye ay 90 mm, 30:1 L/D at 3:1 compression ratio. Ang linya ay nagkaroon ng surging die pressure at hindi pare-pareho ang kapal ng pader. Ang unang kahilingan ay upang kopyahin ang isang diumano'y pagod na tornilyo. Tinanong namin kung ano ang pumasok sa hopper ngayon kumpara sa orihinal na setup: sinimulan ng planta ang paghalo ng sarili nitong gilid na trim sa feed. Ang amingnai-publish na mga tala sa tindahanilarawan kung bakit kailangang maging bahagi ng kapalit na detalye ang pagbabagong iyon.
Ang tanong na iyon ay maagang nabibilang sa anumang kumbensyonal-sa-hadlang na talakayan. Itala kung ang feed ay naglalaman ng mga pellets, flakes o ground material, at kung paano umabot ang timpla sa lalamunan. Ang "Parehong polimer" ay hindi nagtatatag na ang feed ay pareho.
Gawing magagamit na detalye ang paglalarawan ng feed
Mangolekta ng isang kinatawan na sample at tukuyin ang pinagmulan nito. Pansinin ang pagkalat ng laki ng butil, hugis, paraan ng paghahalo at kung nagbabago ang proporsyon habang tumatakbo. Kung susukatin mo ang maluwag na bulk density, panatilihing pare-pareho ang lalagyan at paraan ng pagpuno. Ang isang malayang ibinuhos na sample at isang compact na sample ay magkaibang mga sukat.
Sabihin kung ang naka-install na barrel ay may smooth-bore o grooved feed section at ilarawan ang anumang kinokontrol na feeder o feed-assist equipment. Hilingin sa panukalang turnilyo na tukuyin ang kondisyon ng pagpapakain na ipinapalagay nito. Huwag ipagpalagay na ang isang disenyo na inilaan para sa isang pagsasaayos ng pagpapakain ay isang katulad na kapalit sa isa pa.
Para sa isang factory review, ang drawing at ang materyal na paglalarawan ay kailangang dumating nang magkasama. Maaaring itatag ng isang drawing ang mechanical envelope, ngunit hindi nito mailarawan ang pagbabago ng feed na nangyari pagkatapos na mai-install ang screw. Sa kabaligtaran, ang mga larawan ng hindi regular na feed ay hindi nagtatag ng angkop na profile ng channel o daanan ng hadlang.
Paghiwalayin din ang mga kinakailangan sa pagsusuot mula sa natutunaw na geometry. Ang mga filler, additives at contamination history ay nabibilang sa surface-treatment discussion. AngGabay sa mga materyales ng EJSsumasaklaw sa desisyong iyon. Ang pagpapalit ng arkitektura ng tornilyo ay hindi awtomatikong nireresolba ang isang maling tinukoy na working surface.
Maaari bang magkasya ang isang barrier screw sa iyong kasalukuyang extruder?
Ang iminungkahing pag-retrofit ay kailangang pumasa sa dalawang pagsusuri: mekanikal na angkop at pagiging angkop sa proseso. Ang pagpasa sa una ay hindi nagtatatag ng pangalawa. Ang koneksyon ng barrel at drive ay maaaring pisikal na tumanggap ng turnilyo habang ang geometry nito ay nananatiling hindi angkop para sa feed o operating range.
Ihambing ang mga guhit laban sa naka-install na pagpupulong, hindi lamang ang pangalan ng modelo. Itatag ang magagamit na haba ng flight, profile ng barrel bore, koneksyon sa drive-end, mga detalye ng discharge-end at ang posisyon ng pagbubukas ng feed. Isama ang anumang vent o iba pang feature ng bariles na dapat tumugma sa turnilyo. Panatilihing nakikita ang mga dimensional convention ng tagagawa ng makina.
Huwag ipagpalagay na ang isang mas malaking L/D ay maaaring ibigay bilang isang ordinaryong drop-in upgrade. Ang magagamit na haba ng pagtatrabaho ay kailangang tumanggap ng feed, barrier at downstream na mga seksyon nang magkasama. Tingnan angEJS L/D at gabay sa compression-ratiokung bakit ang mga ratio ng headline na iyon ay nag-iiwan ng mahahalagang detalye ng profile na hindi natukoy.
Siyasatin ang bariles bago pahintulutan ang pagpapalit ng turnilyo lamang. Ang kasalukuyang mga sukat ng bore nito ay mahalaga sa parehong magkasya at ang talakayan sa clearance. Sundin ang naaprubahang pamamaraan ng inspeksyon sa halip na magtalaga ng isang unibersal na limitasyon sa pagpapalit. AngGabay sa buhay ng serbisyo ng EJSipinapaliwanag kung paano sinusuportahan ng pagtutugma ng mga sukat ng bahagi ang desisyong iyon.
Tukuyin ang guhit, hindi lamang "barrier screw"
Ang pagguhit ay dapat tukuyin ang mga tampok na tumutukoy sa iminungkahing disenyo. Panatilihing nakaugnay ang rebisyon nito sa panipi, detalye ng materyal at mga kinakailangan sa inspeksyon. Kung hindi, maaaring sumang-ayon ang isang supplier sa salitang "harang" nang hindi sumasang-ayon ang magkabilang panig sa parehong geometry.
Tanungin ang simula at pagtatapos ng seksyon ng hadlang, ang mga profile ng diameter ng main-flight at barrier-flight, ang kanilang mga lead o pitch, mga lapad ng flight, mga profile sa channel-depth at ang paglipat sa downstream na seksyon. Kung saan nagbabago ang mga channel sa haba, tukuyin ang mga istasyon ng inspeksyon. Ang isang solong diameter o isang solong compression-ratio na numero ay hindi maaaring palitan ang impormasyong iyon.
Ano ang kailangan namin para sa isang pagtatanong sa kapalit ng EJS
Ang amingpage ng produkto ng extruder screw barrelnaglalarawan ng customized na pagpapalit na trabaho at ang ulat ng inspeksyon at materyal na sertipiko na ibinigay kasama ng mga screw barrel. Para sa pagsusuri sa disenyo, ipadala nang hiwalay ang naka-install na drawing at ang iminungkahing rebisyon, kasama ang kinakailangan sa proseso. Nagbibigay ito sa talakayan ng isang tinukoy na bahagi at isang tinukoy na tungkulin.
Isama ang:
- Gumawa ng makina, modelo, naka-install na mga sanggunian ng bahagi at mga guhit na mekanikal.
- Resin grade, additives, filler loading, feed form at paraan ng paghahanda.
- Ang umiiral na profile at ang mga iminungkahing pagbabago, kabilang ang anumang mixer.
- Naka-time na output, rpm, aktwal na temperatura ng pagkatunaw, presyon at mga pagbabasa ng drive.
- Mga depektong sample o litratong nakatali sa mga naitalang operating point.
- Pagtutugma ng mga sukat ng tornilyo/barrel kung muling gagamitin ang mga kasalukuyang bahagi.
- Ang hanay ng produksyon at mga pagsusuri ng produkto ay dapat matugunan ng kapalit.
Huwag hayaang maging kapalit ang dokumentasyon ng inspeksyon para sa pagsubok sa produksyon. Ang isang dimensional na ulat ay maaaring magpakita ng pagsunod sa naaprubahang pagguhit; hindi ito nagtatatag na ang napiling geometry ay malulutas ang problema sa proseso. Ang pagsubok ay nangangailangan ng sarili nitong mga kundisyon at pamantayan sa pagtanggap.
AngEJS single screw barrel pageay isang kapaki-pakinabang na sanggunian ng produkto kapag inihahanda ang impormasyon ng naka-install na bahagi. Isumite ang aktwal na pagguhit at tungkulin para sa pagsusuri sa halip na ipagpalagay na ang isang pangkalahatang pagsasaayos ng hadlang ay isang kumpirmadong akma.

Hatulan ang pagsubok sa pamamagitan ng katanggap-tanggap na produksyon, temperatura at enerhiya
Sumang-ayon sa paraan ng pagtanggap bago mag-order o mag-commissioning ng binagong disenyo. Gamitin ang parehong mga lokasyon ng pagsukat at isang tinukoy na steady production interval. Mag-record ng startup at mag-purge na gawi nang hiwalay mula sa steady-state na mga resulta upang ang isang madaling startup ay hindi magtago ng hindi matatag na operating window.
Dalawang kapaki-pakinabang na kalkulasyon ay:
Tukoy na output = sinusukat na mass output (kg/h) / bilis ng turnilyo (rpm)
Tukoy na elektrikal na enerhiya = sinusukat na kuryente (kW) / sinusukat na mass output (kg/h)
Ang pangalawang resulta ay may mga yunit ng kWh/kg. Sabihin ang hangganan ng pagsukat: magkaibang dami ang drive-only power at kabuuang line power. Ang porsyento ng motor-current ay hindi direktang pagsukat ng kuryente at hindi dapat ipalit sa formula na iyon.
Isang halimbawa ng arithmetic na nagpapakita ng trade-off
Ipagpalagay na ang pagsubok A ay gumagawa ng 180 kg/h sa 60 rpm na may 54 kW na sinusukat sa isang tinukoy na hangganan ng kuryente. Ang Trial B ay gumagawa ng 210 kg/h sa 70 rpm na may 70 kW sa parehong hangganan. Ang mga ipinapalagay na pagbabasa na ito ay isang halimbawa ng pagkalkula, hindi isang proyekto ng EJS o isang hula para sa alinman sa arkitektura ng screw.
Ang Trial B ay may mas malaking mass output, ngunit magkaparehong partikular na output at mas partikular na elektrikal na enerhiya sa halimbawang ito. Ang kalidad ng produkto at temperatura ng pagkatunaw ay kailangan pa rin bago ito tawaging pagpapabuti. Iulat din kung gaano karami sa sinusukat na produksyon ang pumasa sa mga napagkasunduang pagsusuri ng produkto.
Subukan ang mga may-katuturang grado at kinakailangang mga operating point sa halip na piliin lamang ang pinakamadaling demonstration run. Bilis ng dokumento, kondisyon ng feed, presyon, aktwal na temperatura ng pagkatunaw, hangganan ng kapangyarihan at kalidad nang magkasama. Ipadala ang record na iyon sa pamamagitan ngEJS contact pagekapag tinatalakay ang isang kapalit, kaya ang target ay isang kapaki-pakinabang na hanay ng pagpapatakbo sa halip na isang nakahiwalay na numero ng peak-output.
Mga madalas itanong
Ano ang pangunahing pagkakaiba sa pagitan ng isang hadlang at isang maginoo na tornilyo?
Ang isang maginoo na three-zone single screw ay gumagamit ng isang pangunahing channel sa pamamagitan ng seksyon ng pagtunaw. Ang isang barrier screw ay nagpapakilala ng pangalawang paglipad upang bumuo ng mga solid at natutunaw na mga channel. Kailangan pa rin ng paghahambing ang buong profile, materyal at kundisyon ng pagpapatakbo; ang pangalan ng arkitektura lamang ay hindi nagtatatag kung aling kapalit ang nakakatugon sa tungkulin.
Pinapalitan ba ng barrier screw ang isang seksyon ng paghahalo?
Hindi awtomatiko. Ang barrier section ang namamahala sa melting arrangement, habang ang isang mixer ay tumutugon sa kinakailangang distribution o dispersion sa melt. Ang isang tornilyo ay maaaring maglaman ng pareho. Tukuyin ang depekto at tukuyin ang nilalayong function ng bawat seksyon sa halip na ipagpalagay na ang barrier flight ay nagbibigay ng bawat paraan ng paghahalo.
Ang barrier screw ba ay magagarantiya ng mas maraming output o aalisin ang lahat ng gels?
Hindi. Itatag ang aktwal na hadlang at tukuyin muna ang depekto. Ang pagbabago sa natutunaw na disenyo ay hindi awtomatikong nag-aayos ng hindi pantay na pagpapakain, nasira na materyal, kontaminasyon, pagkasira, mga limitasyon sa pagmamaneho o mga paghihigpit sa ibaba ng agos. Ihambing ang matatag, katanggap-tanggap na produksyon sa temperatura, presyon at kapangyarihan sa ilalim ng tinukoy na mga kundisyon ng pagsubok.
Ang barrier-flight clearance ba ay pareho sa pangunahing-flight clearance?
Hindi. Sa isang karaniwang undercut barrier arrangement, ang pangalawang paglipad ay may hiwalay na diameter at daanan sa itaas nito. Tukuyin ang flight, axial position at radial o diametral convention sa drawing. Ang mga kalkulasyon ng nominal na diameter ay hindi nagtatatag ng bawat lokal o mainit na puwang sa naka-assemble na makina.
Maaari ko bang palitan ang isang maginoo na tornilyo nang hindi pinapalitan ang bariles?
Nangangailangan iyon ng pagsusuri sa dimensional at proseso. Suriin ang profile at kondisyon ng barrel bore, mga mekanikal na interface, haba ng pagtatrabaho, pag-aayos ng feed at mga limitasyon sa pagpapatakbo laban sa iminungkahing turnilyo. Ang isang pisikal na mai-install na tornilyo ay hindi kinakailangang isang angkop na palitan ng proseso, at ang isang pagod na bariles ay hindi dapat ipagpalagay na tumutugma sa orihinal na guhit nito.
Anong impormasyon ang dapat kong ipadala para sa isang kapalit na pagsusuri?
Magpadala ng mga detalye ng makina, naka-install at iminungkahing mga guhit, impormasyon ng dagta at feed, mga talaan ng pagpapatakbo, natukoy na mga depekto at magagamit na mga sukat ng screw/barrel. Sabihin ang kinakailangang hanay ng produksyon at mga pagsusuri sa kalidad ng produkto. Panatilihing malinaw ang rebisyon sa pagguhit at mga kundisyon ng pagsubok upang masuri nang hiwalay ang geometry, mechanical fit at pagtanggap sa proseso.