Ang "Ginamit para sa extrusion ng profile" ay hindi isang kapalit na detalye. Ang application ay nagsasabi sa isang supplier kung ano ang dapat gawin ng proseso, habang ang mga rekord ng makina at mga guhit ay nagsasabi sa supplier kung ano ang dapat na mga bahagi.
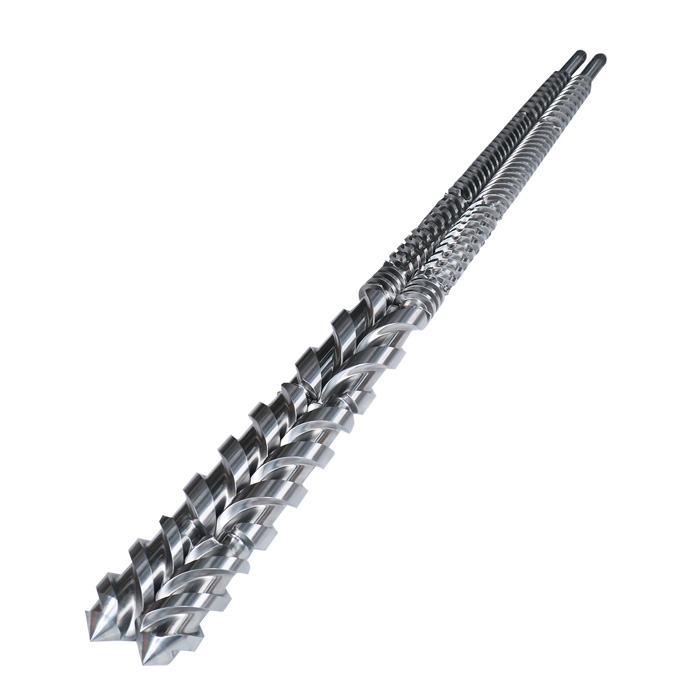
Kasalukuyang inaayos ng EJS ang mga produktong twin screw nito sa pamamagitan ng parehong geometry at application. Ang site ay may hiwalay na mga pahina para saplastic compounding, pagbubutas, masterbatch segment system, mga plastik na profile, mga panel at board, atfoam extrusion.
Ang istraktura ng produkto ay naglalaman ng praktikal na aral. Nakakatulong ang pangalan ng natapos na produkto na tukuyin ang tungkulin ng proseso, ngunit hindi nito ibinubunyag ang mga screw axes, relasyon sa pag-ikot, distansya sa gitna, koneksyon sa drive, pagkakasunud-sunod ng elemento o mga port ng barrel. Ang mga detalyeng iyon ay nagmumula pa rin sa naka-install na makina.
Magsimula sa isang mapa ng aplikasyon, pagkatapos ay i-verify ang makina
| Pamilya ng aplikasyon | Proseso ng trabaho | Madalas na nakatagpo ang pattern ng hardware | Kapalit na ebidensya na mahalaga |
|---|---|---|---|
| Pagsasama-sama | Pakainin, tunawin, ipamahagi o ikalat ang mga sangkap, palabasin, pagkatapos ay buuin ang discharge pressure | Parallel, madalas co-rotating; Ang mga naaalis na elemento at mga seksyon ng bariles ay karaniwan | Pagkakasunud-sunod ng elemento, koneksyon ng baras, mapa ng barrel-section, mga lokasyon ng feed at vent |
| Masterbatch | Pagsamahin ang carrier resin na may pigment, filler o functional additives bago mag-pelletize | Ang seksyon ng parallel na naka-segment na proseso ay karaniwan | Uri ng Masterbatch, paglo-load, mga karagdagan na puntos, mapa ng elemento at pagsusuot ayon sa posisyon ng axial |
| Pag-pelletize | Maghanda ng homogenous melt para sa strand, water-ring o underwater cutting equipment | Kadalasan ay isang seksyon ng co-rotating compounding process na sinusundan ng isang pelletizing system | Pormulasyon, layout ng seksyon ng proseso, interface ng paglabas at mga naobserbahang wear zone |
| PVC pipe at profile | I-plastic ang isang tuyong timpla at ibigay ang die para sa isang hugis na tuloy-tuloy na produkto | Ang counter-rotating conical o parallel twin screw system ay karaniwan | Eksaktong configuration ng makina, katugmang pares ng screw, barrel bore, drive end at die-side interface |
| Panel at board | Maghanda ng materyal para sa isang malawak na hugis na die, kabilang ang WPC at foamed-board application kung saan nilagyan | Conical o parallel system na partikular sa makina | Recipe, geometry ng turnilyo, mga koneksyon sa bariles, haba ng trabaho at adaptor sa ibaba ng agos |
| Foam extrusion | Iproseso ang isang foaming formulation sa sheet, board, pipe o profile | Parehong umiiral ang single at twin screw machine; hindi tinutukoy ng pangalan ng produkto ang seksyon ng proseso | Uri ng makina, polymer at formulation, injection o vent port, temperatura at kumpletong mga guhit |
Para sa isang pangunahing paliwanag ng parallel hardware, ang EJS ay mayroon nang live na gabay sakung paano gumagana ang isang parallel twin screw barrel. Tinutugunan ng mga seksyon sa ibaba ang susunod na tanong sa pagbili: anong impormasyon ng application ang nagbabago sa detalye ng bahagi?
Ang pagsasama-sama at pag-pelletize ay nakasalalay sa pagkakasunud-sunod ng seksyon ng proseso
Ang EJS compounding page ay kinikilala ang pagpapakain, pagtunaw, paghahalo, pagbubuhos at pagbuo ng lokal na presyon bilang mga function ng proseso. Ang compounding note ng Thermo Fisher Scientific ay nagpapakita ng maihahambing na pagkakasunud-sunod: feed, plastification, conveying, mixing, venting at extrusion. Ipinapakita rin ng halimbawa nito na ang mga naka-segment na turnilyo ay maaaring pagsamahin ang conveying, mixing, extrusion at mga espesyal na elemento ng distributive-mixing.
Nangangahulugan ito na ang tornilyo ay hindi sapat na inilarawan sa diameter at haba. Ang dalawang shaft na may parehong mga sukat sa labas ay maaaring magdala ng magkakaibang mga pagkakasunud-sunod ng elemento at magsagawa ng iba't ibang mga trabaho sa proseso. Bago alisin, lagyan ng numero ang bawat elemento mula sa isang nakapirming drive-side na datum. Itala ang kaliwa at kanang mga baras, oryentasyon ng elemento, lapad at posisyon ng ehe. Kunan ang bawat paglipat bago i-slide ang mga elemento mula sa baras.
Ano ang binago ng pormulasyon
Ang mga pangalan ng pahina ng pelletizer ng EJS ay puno ng mga plastik, nagpapatibay ng mga hibla, mga additives na sensitibo sa init at mga additives na sensitibo sa paggugupit sa mga application na tinatalakay nito. Ang mga paglalarawang iyon ay dapat mag-prompt ng mga tanong, hindi awtomatikong pagpili ng materyal. Ipadala ang polymer, bawat makabuluhang filler o additive, ang pag-load nito, normal na hanay ng temperatura, bilis ng turnilyo at ang posisyon ng anumang paulit-ulit na pagkasira o buildup.
Maaaring baguhin ng mataas na filler loading ang wear duty. Maaaring limitahan ng isang recipe na sensitibo sa init kung gaano karaming mekanikal at thermal exposure ang dapat matanggap ng proseso. Kailangan ng kapalit na supplier ang aktwal na konteksto ng pagbabalangkas upang suriin ang geometry ng elemento at mga opsyon sa working-surface. Ang "pangkalahatang plastic pellets" ay masyadong malawak.
Ano ang hindi sinasabi sa iyo ng pangalan ng pelletizer
Ang pamutol ay maaaring maging strand, water-ring o sa ilalim ng tubig, ngunit ang pagpili sa ibaba ng agos ay hindi mismo ang tumutukoy sa mga turnilyo. Para sa pagpapalit ng turnilyo at bariles, idokumento ang layout ng seksyon ng proseso at ang koneksyon sa dulo ng paglabas nito. Tandaan din kung ang linya ay nagsasama-sama ng mga hilaw na sangkap o nagre-remelt lamang ng isang naitatag na pormulasyon bago hiwain.
Ang Masterbatch ay nangangailangan ng isang posisyon-by-posisyon na tala
Sinasabi ng EJS na gumagawa itosegment twin screw barrels para sa mga masterbatch extruder. Nitopahina ng elemento ng tornilyonaglilista ng mga elemento ng paghahatid, mga elemento ng paghahalo, mga bloke ng pagmamasa, mga elemento ng transisyon at ilang mga espesyal na profile. Iniuugnay ng parehong pahina ang mga bahaging ito sa kulay, additive at filler masterbatch.
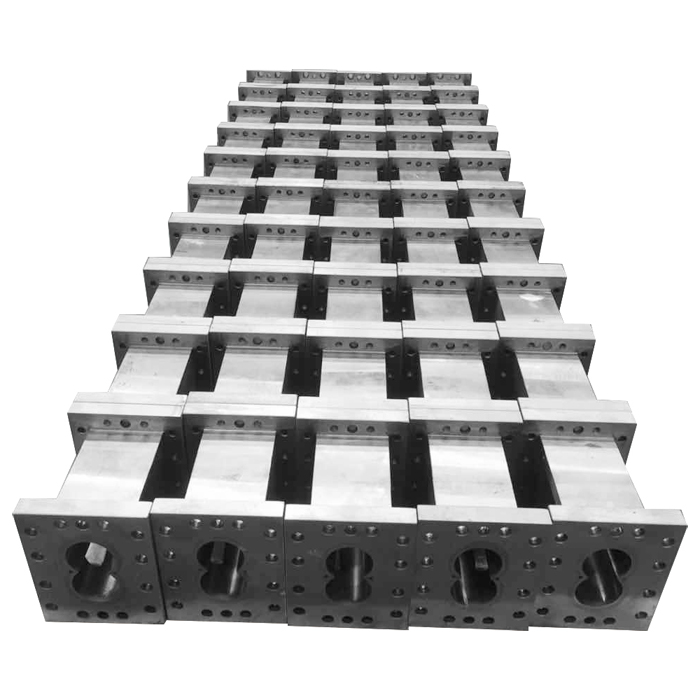
Huwag magpadala ng maluwag na kahon ng mga elemento na walang record ng pagpupulong. Ang isang masterbatch line ay maaaring magdagdag ng carrier resin, pigment, filler o likido sa iba't ibang posisyon. Ang paglipat ng isang elemento o seksyon ng bariles ay maaaring magbago kung aling feature ang makikita sa tabi ng pagbubukas ng feed o vent. Dapat kasama sa package ng quote ang:
- Isang shaft-by-shaft element na mapa na sinusukat mula sa isang ipinahayag na reference na mukha.
- Isang barrel-section na mapa na nagpapakita ng mga feed port, side-feed openings, liquid ports, vents at closed sections.
- Ang uri ng masterbatch at ang carrier resin, pigment, filler o additive na impormasyon na nauugnay sa pagsusuri sa pagsusuot at kaagnasan.
- Mga larawan at mga sukat na nakakahanap ng pagsusuot ayon sa numero ng elemento at numero ng seksyon ng barrel.
- Ang shaft spline o drive profile at ang bore-side na koneksyon para sa bawat naka-order na bahagi.
Hiwalay si EJSpahina ng segment ng barrelhumihiling sa mga mamimili na tukuyin ang seksyon bilang harap, gitna o buntot dahil magkaiba ang mga koneksyon. Ang isang may numerong mapa ng posisyon ay mas tumpak at dapat na kasama ng label na iyon.
Ang PVC pipe, profile at panel ay gumagamit ng ibang kapalit na lohika
Inilalagay ng kasalukuyang arkitektura ng site ng EJS ang profile at panel na mga produktong twin screw sa ilalim ng kategoryang conical twin screw. Inililista ng EJS ang panel, board at WPC panel extrusion sa page ng produkto ng panel. Ang pahina ng profile nito ay sumasaklaw sa profile at kagamitan sa PVC pipe, bagama't ang pamagat ng pahina ay mas makitid kaysa sa body text nito.
Ang ebidensya ng site na ito ay hindi dapat gawing pag-aangkin na ang lahat ng profile, pipe o panel extruder ay conical. Kasama sa kasalukuyang counter-rotating na hanay ng produkto ng KraussMaffei ang parehong conical at parallel series para sa pagpoproseso ng PVC at naglilista ng mga pipe, profile, sheet, pelikula, compact na produkto at foamed na produkto. Ang ligtas na konklusyon ay mas makitid: ang mga produktong PVC na hugis ay hindi sapat upang matukoy ang conical versus parallel geometry.

Binabago din ng mga long-match na turnilyo at isang integral na twin-bore barrel kung paano sinusukat ang trabaho. Ang supplier ay nangangailangan ng parehong screw profile, ang conical o parallel centerline arrangement, pangkalahatan at working length, barrel bore geometry, feed opening, vent, heating at cooling features, drive-end connections, at ang die-side flange.
Mahalaga pa rin ang pagbabalangkas. Sabihin kung ang linya ay nagpapatakbo ng hindi plastik na PVC, binagong PVC, WPC, isang foam formulation o isa pang ipinahayag na tambalan. Isama ang filler at additive na impormasyon na nakakaapekto sa pagsusuot o corrosion review. Huwag palitan ito ng label ng tapos na produkto gaya ng "profile sa bintana" o "pipe ng paagusan."
Ang "foam extruder" ay isang application, hindi isang detalye ng makina
Ang pahina ng produkto ng foam ng EJS ay naglilista ng PE foam sheet, EPE, XPE, foam board, PS foam sheet, PP foam, foam profile, at PE o PP foam pipe at mga application ng profile. Ang parehong page ay tahasang humihiling sa mga mamimili na linawin kung gumagamit sila ng isang screw o twin screw foam extruder.
Ang paglilinaw na iyon ay dapat mauna. Kung ang makina ay twin screw, kumpirmahin kung ito ay parallel o conical at kung ito ay co-rotates o counter-rotates. Itala ang bawat iniksyon, vent, cooling at temperature-control na koneksyon sa bariles. Ipadala ang mga detalye ng polymer at foaming formulation na pinahihintulutang suriin ng supplier, kasama ang mga normal na temperatura sa pagpapatakbo at ang lokasyon ng pagkasira, kaagnasan o mga deposito.
Hindi maaaring makuha ng isang supplier ang mga tampok na ito mula sa "foam sheet" lamang. Ang iba't ibang makina ay maaaring gumawa ng katulad na mga kategorya ng produkto habang gumagamit ng iba't ibang screw geometry at barrel na koneksyon. Nakakatulong ang mga larawan na matukoy ang assembly, ngunit kailangan pa rin ng kontroladong pagguhit o ulat ng pagsukat para sa produksyon.
Bumuo ng isang application dossier sa apat na layer
Ang isang kapaki-pakinabang na kahilingan sa pagpapalit ay naghihiwalay sa mga katotohanang kadalasang pinagsasama-sama. Buuin ang file sa ganitong pagkakasunud-sunod:
- Pagkakakilanlan ng makina.Itala ang machine builder, kumpletong modelo, serial number, gearbox plate, screw axes, rotation relationship at drive reference.
- Depinisyon ng hardware.Ibigay ang aprubadong pagguhit o kinokontrol na mga sukat para sa mga turnilyo, koneksyon ng baras, barrel bores, seksyon, port, flanges, heater at cooling feature.
- Depinisyon ng proseso.Sabihin kung ang linya ay nagsasama-sama, gumagawa ng masterbatch, nagpe-pelletize, naghuhubog ng PVC, gumagawa ng board o nagpapatakbo ng foam formulation. Isama ang elemento o barrel sequence kapag modular ang system.
- Katibayan ng serbisyo.Ibigay ang aktwal na dagta, may-katuturang impormasyon ng tagapuno at additive, operating window, mga pagbabago sa produksyon, mapa ng pagsusuot, mga sukat sa pagpapanatili at mga larawan ng pagkabigo.
Pinipigilan ng format na ito ang isang karaniwang error: gamit ang isang paglalarawan ng application upang punan ang isang nawawalang dimensyon ng makina. Pinipigilan din nito ang reverse error, pagkopya sa lumang geometry nang hindi sinasabi sa supplier na binago ng bagong filler o formulation ang wear duty.
| Kung ito lang ang ibibigay mo | Hindi pa rin makumpirma ng supplier | Idagdag ang ebidensyang ito |
|---|---|---|
| “Masterbatch extruder” | Pagkakasunud-sunod ng elemento, mga port, koneksyon ng baras at lokasyon ng pagkasuot ng ehe | Mga mapa ng pagpupulong, mga guhit, mga minarkahang bahagi at mga detalye ng pagbabalangkas |
| Modelo ng makina | Mga pagbabagong partikular sa serial o mga nakaraang pagbabago | Mga nameplate, kasalukuyang mga larawan ng pagpupulong at mga sinusukat na interface |
| Lumang pares ng turnilyo | Orihinal na unworn crest, flank, spline at bore relationship | Mga rekord ng baseline, hindi nasuot na sample o napagkasunduang pagwawasto ng pagsusuot |
| Nominal na diameter | Distansya sa gitna, pag-ikot, kamay ng tornilyo, haba ng trabaho at fit ng drive | Kumpletuhin ang geometry at pagguhit ng koneksyon |
| "Mataas na glass fiber" o "mataas na CaCO3" | Aktwal na paglo-load, carrier resin, additives at kung saan nangyayari ang pinsala | Partikular na konteksto ng pagbabalangkas at data ng inspeksyon na nakabatay sa posisyon |
| Larawan ng tapos na produkto | Kung ang makina ay single, parallel twin o conical twin screw | Pagkakakilanlan ng makina at gearbox kasama ang mga larawan ng seksyon ng proseso |
Magpadala ng isang application-based na twin screw barrel RFQ
Maaaring gamitin ng EJS ang package upang matukoy ang nawawalang impormasyon bago maaprubahan ang kapalit na drawing. Panatilihing magkasama ang geometry, proseso at pagsusuot ng mga tala sa ilalim ng isang sanggunian ng makina.
- Machine, gearbox at serial plate
- Parallel o conical screw geometry
- Co- o counter-rotation na sanggunian
- Orihinal na guhit o minarkahang sample
- Mga mapa ng elemento at barrel-section
- Mga posisyon ng feed, vent, port at flange
- Mga detalye ng resin, filler at additive
- Normal na kondisyon ng pagpapatakbo
- Magsuot ng mga sukat ayon sa posisyon
- Mga kinakailangang dokumento sa inspeksyon
Mga madalas itanong
Makikilala ba ng tapos na produkto ang twin screw barrel na kailangan ko?
Hindi. Pinaliit ng produkto ang aplikasyon, ngunit maaaring gawin ang mga katulad na produkto sa iba't ibang configuration ng makina. Kumpirmahin ang makina, turnilyo geometry, pag-ikot, koneksyon sa drive at mga interface ng bariles.
Ang compounding at pelletizing ba ay parehong application?
Maaari silang konektado, ngunit inilalarawan nila ang iba't ibang bahagi ng trabaho. Inihahanda at pinaghahalo ng Compounding ang pagbabalangkas. Ang pelletizing ay naglalarawan kung paano ang naprosesong tunaw ay pinuputol sa mga pellet sa ibaba ng agos.
Bakit kailangan ng masterbatch RFQ ng pagkakasunud-sunod ng elemento?
Tinutukoy ng pagkakasunud-sunod kung saan ang mga function ng conveying, mixing, kneading at transition ay nauugnay sa mga feed point, vent at barrel section. Hindi pinapanatili ng diameter at haba ang layout ng prosesong iyon.
Ang lahat ba ng PVC profile at pipe extruder ay conical twin screw machine?
Hindi. Available ang mga counter-rotating na PVC extruder sa parehong conical at parallel na configuration. Ang isang kapalit ay dapat sumunod sa naka-install na gearbox at barrel geometry.
Nangangailangan ba ang produktong foam ng twin screw extruder?
Hindi naman kailangan. Ang pahina ng produkto ng foam ng EJS ay tumatalakay sa parehong single screw at twin screw foam extruder. Kilalanin ang naka-install na makina bago tukuyin ang mga kapalit na bahagi.
Aling data ng application ang pinakakapaki-pakinabang para sa pagsusuri ng materyal?
Ibigay ang resin, filler o reinforcement at ang paglo-load nito, mga nauugnay na additives, normal na operating temperature, screw speed, at ang sinusukat na lokasyon at anyo ng pagkasira o kaagnasan.
Sinuri ang mga mapagkukunan
- EJS plastic compounding twin screw barrelatEJS pelletizer twin screw barrel, nasuri noong Agosto 31, 2026.
- EJS segment twin screw barrel, Mga elemento ng tornilyo ng EJSatEJS segment barrels, nasuri noong Agosto 31, 2026.
- EJS plastic profile extruder twin screw barrelatEJS plastic panel extruder twin screw barrel, nasuri noong Agosto 31, 2026.
- EJS foam extruder twin screw barrel, nasuri noong Agosto 31, 2026.
- Thermo Fisher Scientific, Mga Kaugnay na Parameter ng Proseso para sa Twin Screw Compounding, na-access noong Agosto 31, 2026.
- KraussMaffei counter-rotating twin screw extruder na dokumentasyon, nasuri noong Agosto 31, 2026.