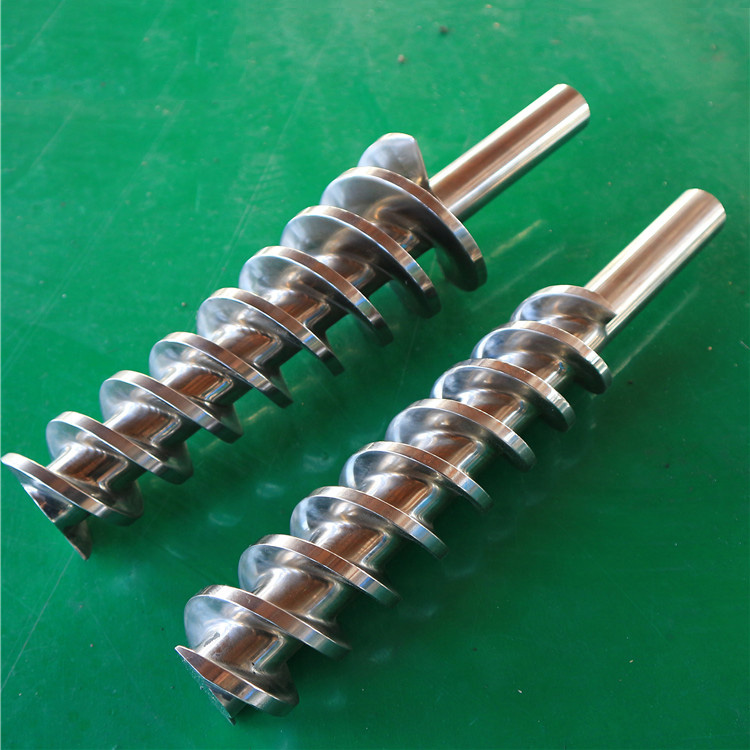
Magkaiba ang cold-feed at hot-feed rubber screws dahil nakakatanggap ang mga ito ng compound sa magkaibang kundisyon. Ang isang hot-feed screw ay humahawak ng goma na pinainit sa agos; ang isang cold-feed screw ay dapat ding gumana at magpainit sa papasok na stock. Binabago nito ang haba ng pagtatrabaho, geometry ng channel, mga kinakailangan sa paghahalo at pagsasaayos ng pagkontrol sa temperatura. Para sa kapalit, sundin ang feed system ng naka-install na makina at pagguhit bago pumili ng pag-upgrade ng materyal. Ang pagtutugma sa diameter ng tornilyo lamang ay hindi nagtatatag na ang isang screw-and-barrel set ay magkasya o gagana nang tama.
1. Ano ang mga pagbabago sa pagitan ng malamig na feed at mainit na feed?
Magsisimula ang pagkakaiba bago maabot ng tambalan ang tornilyo. Ang hot-feed rubber ay pinainit na at nagtrabaho sa isang upstream na operasyon. Ang cold-feed stock ay pumapasok malapit sa ambient temperature, kaya higit pa sa warming at homogenizing task ang nagaganap sa loob ng rubber extruder. Wala sa alinmang pangalan ang naglalarawan ng pangkalahatang temperatura ng bariles o isang partikular na tapos na produkto.Pag-aaral ng rubber-extrusion ni Schmidt at Schöppneripinapaliwanag ang pagkakaibang ito sa pagitan ng dalawang konsepto ng feed.
| Tanong sa pagbili | Hot-feed turnilyo at bariles | Cold-feed screw at bariles |
|---|---|---|
| Ano ang pumapasok sa pagbubukas ng feed? | Inihanda ang compound at pinainit sa agos | Ambient-temperature, pre-compounded stock |
| Ano ang dapat gawin ng tornilyo? | Ihatid, i-homogenize at bumuo ng presyon mula sa inihandang feed | Kunin ang stock, magtrabaho at magpainit ito, homogenize ito at bumuo ng presyon |
| Anong haba ang nakalista sa nauugnay na pahina ng produkto ng EJS? | L/D ng 4:1 hanggang 6:1 | Nakalista ang L/D bilang 15D hanggang 20D |
| Ano ang dapat pangalagaan ng kapalit? | Ang aktwal na feed, turnilyo, bariles at geometry ng koneksyon | Ang mga interface na iyon, kasama ang mga naka-install na pagsasaayos ng paghahalo at pagkontrol sa temperatura |
| Ano ang dapat tukuyin ang iniutos na bahagi? | Isang aprubadong guhit na nakatali sa makina | Isang aprubadong drawing na nakatali sa makina, kabilang ang anumang configuration ng pin |
Ang mga L/D entries sa itaas ay nagmula sa EJS'shot-feed rubber screw-and-barrel pageatpahina ng produkto ng cold-feed. Inilalarawan ng mga ito ang mga opsyong na-publish sa mga page na iyon, hindi ang mga mandatoryong saklaw ng industriya o mga mapagpapalit na karaniwang laki.
Ang malamig na feed ay hindi rin nangangahulugang pagpapakain ng walang halong recipe at umaasang papalitan ng turnilyo ang bawat upstream compounding operation. Ilarawan ang ibinibigay na stock: ang pagbabalangkas nito, pisikal na anyo at kondisyon sa pagbubukas ng feed. Ang isang sheet ng pre-compounded rubber, isang irregular strip at isang warmed feed stream ay iba't ibang mga input ng detalye kahit na magkapareho ang mga ito ng polymer name.
Para sa mas malawak na background sa mga pamilya ng produkto, tingnan anggabay ng mamimili ng tornilyo-at-barrel ng goma. Ang mas makitid na gawain dito ay tukuyin ang hardware na pag-aari sa iyong makina.
2. Basahin ang disenyo ng turnilyo na lampas sa ratio ng L/D nito
Ang disenyo ng tornilyo ng goma na extrusion ay nangangailangan ng higit pang detalye kaysa sa diameter at isang ratio. Ang dalawang turnilyo ay maaaring magbahagi ng halaga ng L/D habang nagkakaiba sa pitch, lalim ng channel, diameter ng core, pag-aayos ng flight at mga feature ng paghahalo. Itala ang profile kasama ang gumaganang seksyon sa halip na bawasan ito sa isang solong label tulad ng "cold-feed screw."
Ang haba ng trabaho at kabuuang haba ay magkaibang dimensyon
Gamitin ang tinukoy na haba ng trabaho ng drawing kapag kinakalkula ang L/D. Itala ang kabuuang haba nang hiwalay, kasama ang mga detalye ng drive shank, balikat at tip. Ang isang supplier ay nangangailangan ng parehong geometry sa pagpoproseso at ang mga tampok na hinahanap at nagtutulak sa bahagi.
Para sa paglalarawan lamang, ipagpalagay ang isang pare-parehong diameter ng tornilyo na 60 mm at tukuyin ang L bilang haba ng gumagana. Sa L/D = 5, ang L ay 300 mm. Sa L/D = 18, ang L ay 1,080 mm. Ito ay mga halimbawa ng aritmetika, hindi mga sukat ng modelong EJS. Ipinapakita nila kung gaano karaming impormasyon ang maaaring itago ng isang ratio; hindi nila pinatutunayan ang alinman sa turnilyo ay magkasya sa isang partikular na bariles o makagawa ng isang tinukoy na output.
Binabago ng kundisyon ng feed ang gawain ng turnilyo
Paghahambing ng konsepto. Tukuyin ang aktwal na gumaganang profile at mga interface ng makina.
HOT FEED
Pre-warmed compound
Ihatid + homogenize + build pressure.
Ang upstream na paghahanda ay bahagi ng kondisyon ng feed.
MALAMIG NA PAGPAKAIN
Ambient, pre-compounded stock
Kumuha sa + trabaho at magpainit + homogenize.
Pagkatapos ay ihatid ang tambalan laban sa paglaban sa ibaba ng agos.
Ang haba ng pagtatrabaho ay hindi kabuuang haba
Illustrative arithmetic lamang. Ipagpalagay ang isang pare-parehong diameter D = 60 mm, at tukuyin ang L bilang haba ng pagtatrabaho.
L/D = 5
L = 5 × 60 = 300 mm
Ang orange na segment ay kumakatawan sa haba ng trabaho.
L/D = 18
L = 18 × 60 = 1,080 mm
Ang orange na segment ay kumakatawan sa haba ng trabaho.
Ang gray na simbolo ng drive-shank ay hiwalay at hindi kasama sa haba ng trabaho.
Pinasimple na paglalarawan, hindi isang pagguhit ng produkto. Ang mga ratios na ito ay hindi nagpapatunay na akma, output o pagpapalitan.
Ilarawan ang mga channel at ang katugmang bariles
Ibigay ang mga posisyon ng axial kung saan nagbabago ang profile. Isama ang flight pitch, core diameter, channel depth at mga nauugnay na detalye ng flight sa drawing. Kung ang lumang extruder turnilyo ay pagod, makilala ang nasusukat na natitirang mga dimensyon mula sa nilalayong bagong bahagi na dimensyon. Ang pagkopya ng wear sa isang kapalit na drawing ay nagpapanatili ng maling baseline.
Ang EJS ay naglilista din ng hiwalaypin-type na goma na mga produktong turnilyo-at-barrel. Huwag ipagpalagay na ang bawat disenyo ng cold-feed ay gumagamit ng parehong kaayusan. Mga TROESTERhanay ng produktong rubber-extrusionkabilang din ang makinis at pin-type na mga disenyo. Kung saan naka-install ang mga pin, ang mga posisyon ng bariles at kaukulang geometry ng turnilyo ay nangangailangan ng katugmang kahulugan. Ang pag-alis sa mga ito o pagpapalit ng isang simpleng turnilyo ay nangangailangan ng pagsusuri sa disenyo, hindi ng pagbabago sa paglalarawan ng order.

3. Ang kontrol sa temperatura ay kabilang sa detalye ng bahagi
Ang pariralang "cold-feed extrusion" ay tumutukoy sa papasok na kondisyon ng stock. Hindi ito nangangahulugan na ang tambalan ay nananatiling malamig. Ang mekanikal na pagtatrabaho ay nagpapakilala ng init, habang ang temperatura-control system ay nagdaragdag o nag-aalis ng init sa pamamagitan ng hardware. Tratuhin ang temperatura ng feed, mga setpoint ng controller at sinusukat na compound temperature bilang magkahiwalay na mga tala.
Mahalaga ang pagkakaibang iyon kapag inihahambing ang isang lumang extrusion screw sa isang iminungkahing kapalit. Ang isang controller display ay naglalarawan ng isang kontroladong lokasyon o circuit. Hindi nito, sa kanyang sarili, nagtatatag ng temperatura sa buong goma sa paglabas. Iwasang tumanggap ng claim sa pagganap batay lamang sa magkaparehong mga setting ng controller.
Kinikilala ng TROESTER ang mga water heating/cooling unit sa loob nitoDokumentasyon ng GS rubber-cable extruder. Tinatalakay din ng uri ng pin na paglalarawan ng produkto ng EJS ang sirkulasyon ng mainit na tubig. Ipinapakita ng mga halimbawang ito kung bakit nabibilang ang mga koneksyon sa pagkontrol sa temperatura sa detalye; hindi nila ibig sabihin na ang bawat turnilyo at bariles ay may magkaparehong panloob na mga daanan o mga kinakailangan sa tubig.
| Item na ire-record | Impormasyong kailangan para sa kapalit na pagsusuri |
|---|---|
| Stock sa pagbubukas ng feed | Pisikal na anyo at nasusukat na kondisyon ng pumapasok, kabilang ang upstream warming |
| Kontrol ng temperatura ng bariles | Mga hangganan ng zone, pagkakakilanlan ng circuit, mga posisyon ng koneksyon at ang naaprubahang mga kinakailangan sa pagpapatakbo |
| Screw temperature control, kung nilagyan | Pag-aayos ng panloob na daanan, interface ng koneksyon/rotary-union at ang orihinal na pagguhit |
| Temperatura ng compound | Lokasyon ng pagsukat, pamamaraan at matatag na kondisyon ng pagtakbo |
| Thermal restriction | Ang tinukoy na mga limitasyon sa pagproseso ng tambalan at sumusuporta sa impormasyon ng supplier o laboratoryo |
Ang pagkakapareho ng thermal at pagkakapareho ng materyal ay magkaibang mga katanungan. AngPaderborn na pananaliksikhiwalay na sinusuri ang mga ito at tinatalakay ang lokal na pag-init at pagkapaso. Sinusuportahan ng mga resulta nito ang pagsuri ng higit sa isang average na temperatura; hindi sila nagbibigay ng unibersal na limitasyon sa pagpapatakbo para sa EPDM, NBR o bawat pagbabalangkas ng SBR.
Para sa inorder na hardware, panatilihin ang aprubadong cooling layout maliban kung babaguhin ito ng isang dokumentadong redesign. Huwag maghinuha ng panloob na sipi mula sa panlabas na larawan. Ang mga setting ng temperatura at ligtas na mga limitasyon sa pagpapatakbo ay dapat magmula sa aktwal na compound at pamamaraan ng makina, hindi isang paghahambing na artikulo.
4. Lagi bang mas mabilis ang malamig na feed o mas matipid sa enerhiya?
Ang label ng feed ay hindi isang garantiya sa pagganap. Hatulan ang isang panukalang turnilyo at bariles laban sa kuwalipikadong produksyon mula sa aktwal na tambalan at tooling. Ang isang mas mataas na bilang ng output ay kapaki-pakinabang lamang kung ang materyal ay nananatili sa loob ng mga limitasyon sa pagpoproseso nito at ang produkto ay nakakatugon sa parehong dimensyon, ibabaw at iba pang mga kinakailangan sa pagtanggap.
Magsimula sa bahagi ng prosesong inihahambing. Kasama sa isang hot-feed arrangement ang paghahanda sa upstream ng extruder. Ang paghahambing ng cold-feed na binibilang lamang ang pangunahing drive ay hindi direktang maihahambing sa kabuuang hot-feed na nagbibilang din ng warming mill, o vice versa. Katulad nito, ang drive nameplate power ay isang capacity rating, hindi isang sukatan ng enerhiya na ginagamit sa bawat tinatanggap na kilo.
Gumamit ng karaniwang talaan ng paghahambing:
- Ang parehong pagkakakilanlan ng tambalan, form ng feed at kasaysayan ng paghahanda.
- Ang parehong produkto, die arrangement at napagkasunduang pamantayan sa kalidad.
- Isang matatag na panahon ng pagtakbo, na may mga tala ng bilis, presyon at temperatura.
- Sinusukat na enerhiya para sa isang tahasang natukoy na hanay ng mga kagamitan.
- Tinanggap na masa ng produkto, na may hiwalay na naitala na tinanggihang produksyon.
Ang isang praktikal na sukatan ng enerhiya aysinusukat na enerhiya sa loob ng napagkasunduang hangganan (kWh) na hinati sa tinatanggap na masa ng produkto (kg). Sabihin kung ang hangganan ay kinabibilangan ng upstream warming, ang extruder at temperature-control auxiliary. Ikumpara ang like sa like; huwag tahimik na magdagdag o mag-alis ng kagamitan sa pagitan ng dalawang talaan. Ito ay isang paraan ng paghahambing, hindi isang EJS energy-saving claim.
Para sa mga kapalit na mamimili, tukuyin muna kung ang gawain ay ibalik ang isang napatunayang detalye o baguhin ang pag-uugali sa pagproseso nito. Iba't ibang proyekto ang pagpapanumbalik ng pagod na geometry at muling pagdidisenyo ng turnilyo. Ang pangalawa ay nangangailangan ng isang napagkasunduang batayan sa pagsubok at mga limitasyon sa pagtanggap, hindi isang pangako na nakalakip sa mga salitang "cold feed."
5. Pumili para sa tambalan at sa naka-install na linya
Kapag tinukoy ang isang extruder para sa goma, magsimula sa kondisyon ng feed at kinakailangang gawain sa pagproseso. Kapag nag-order ng turnilyo at bariles nito, idagdag ang mga mekanikal na hadlang ng naka-install na makina. Ang isang application tulad ng hose, profile o produksyon ng bahagi ng gulong ay kapaki-pakinabang na background, ngunit hindi natatanging tinutukoy ang kinakailangang hardware.
Ang mga page ng produkto ng hot-feed at cold-feed ng EJS ay parehong naglilista ng mga application ng produktong rubber. Ang overlap na iyon ay isang dahilan upang ipadala ang aktwal na impormasyon ng tambalan at makina sa halip na pumili ng isang turnilyo mula sa natapos na pangalan ng produkto lamang.
| Iyong sitwasyon | Panimulang desisyon | Katibayan na ipapadala |
|---|---|---|
| Pagpapalit ng mga bahagi sa isang napatunayang hot-feed arrangement | Panatilihin ang nakadokumentong konsepto ng feed at mga interface maliban kung inaprubahan ng isang pagsusuri sa engineering ang isang pagbabago | Orihinal na drawing, upstream feed condition, wear record at layunin ng pagpapalit |
| Pagpapalit ng cold-feed screw at barrel | Tukuyin ang naka-install na channel, paghahalo at pagsasaayos ng temperatura-kontrol | Profile sa pagtatrabaho, pagguhit ng bariles, pag-aayos ng feed at talaan ng tambalan |
| Pag-order para sa isang pin-type na barrel | Tukuyin ang turnilyo at bariles bilang magkatugmang mga bahagi | Layout ng pin, kaukulang mga feature ng screw, pagkakakilanlan ng seksyon at mga naaprubahang clearance |
| Pagbabago ng compound o filler loading | Muling buksan ang geometry at working-surface review | Luma at bagong impormasyon sa pagbabalangkas, mga limitasyon sa pagproseso at naobserbahang pagkasuot |
| Isinasaalang-alang ang pagbabago ng konsepto ng feed | Suriin ang buong hanay ng mga apektadong interface at mga kinakailangan sa pagproseso | Impormasyon sa kakayahan ng makina at isang inaprubahang panukala sa disenyo, hindi lamang isang mas mahabang turnilyo |
Ang pagpili ng materyal ay sumusunod sa kahulugang ito ng trabaho. Tukuyin ang base na materyal at gumaganang ibabaw para sa turnilyo at bariles nang hiwalay, na nakikita ang nauugnay na compound at mekanismo ng pagsusuot. Ang isang mas matigas na ibabaw ay hindi nagwawasto ng hindi tugmang pagbubukas ng feed o paglamig na koneksyon. Angscrew-and-barrel materials guidenagpapaliwanag na ang hiwalay na pagsusuri ng materyal.
Panatilihin ang kawalan ng katiyakan sa partikular na pagtatanong: maaaring imbestigahan ang isang hindi kilalang thread, isang nawawalang rebisyon sa pagguhit o isang hindi kilalang cooling passage. Ang "Angkop para sa goma" ay masyadong malawak upang malutas ang alinman sa mga tanong na iyon.
6. Maaari bang palitan ang hot-feed at cold-feed set?
Huwag ituring ang pantay na diameter ng turnilyo bilang pag-apruba upang palitan ang mga set. Ang haba ng pagtatrabaho ay isang pagsusuri lamang sa pagiging tugma. Ang koneksyon sa drive, barrel mounting, feed opening at temperatura-control layout ay dapat ding sumang-ayon sa naka-install na makina. Kung binago ng proyekto ang konsepto ng feed, ang pagsusuri ay lalampas sa mga bahaging binibili.
Ang sumusunod na checklist ay isang paraan upang ayusin ang pagsusuring iyon. Ito ay hindi isang kapalit para sa mga guhit ng tagagawa ng makina o isang inaprubahang pamamaraan sa pag-install.
| Interface o tampok | Ano ang tutukuyin | Bakit mahalaga ang rekord |
|---|---|---|
| dulo ng drive | Mga sukat ng shank, spline o keyway, shoulders, engagement at rotation convention | Tinutukoy kung paano matatagpuan ang bahagi at tumatanggap ng metalikang kuwintas |
| Pag-mount ng bariles | Pilot/register, flange, bolt pattern, datum at axial position | Iniuugnay ang pagpapalit sa istraktura ng makina |
| Seksyon ng pagtatrabaho | Depinisyon ng diameter, haba ng trabaho, mga paglipat ng profile at mga nauugnay na clearance | Tinutukoy ang pares ng pagpoproseso sa halip na isang panlabas na dimensyon |
| Pagbubukas ng feed | Pagbubukas ng hugis, posisyon at kaugnayan sa anumang feed roller | Pinapanatili ang naka-install na pagsasaayos ng feed |
| Mga koneksyon sa pagkontrol sa temperatura | Mga port, pagkakakilanlan ng circuit at koneksyon sa turnilyo kung saan naroroon | Pinipigilan ang isang ipinapalagay na panlabas na tugma mula sa pagtatago ng panloob na pagkakaiba |
| Mga pin, kung saan nilagyan | Posisyon, oryentasyon, naka-install na geometry at kaukulang mga tampok ng turnilyo | Itinatala ang isang tugmang kaayusan, hindi lamang bilang ng butas |
| Pagtatapos ng discharge | Tip, mating face, flange o iba pang orihinal na detalye ng koneksyon | Tinutukoy ang koneksyon sa downstream na pagpupulong |
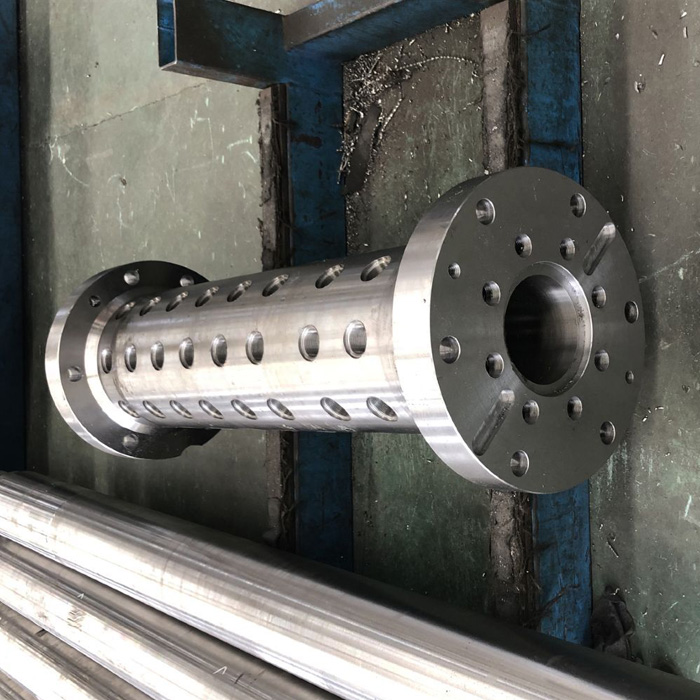
Para sa isang pin barrel, itala ang bawat seksyon at ang oryentasyon nito bago i-assemble ang specification pack. Makakatulong ang isang litrato na matukoy ang pagsasaayos, ngunit hindi nito makumpirma ang pagpasok ng naka-install na pin, ang kaukulang screw envelope o operating clearance. Hiwalay na hilingin ang mga kahulugang iyon. Dapat kontrolin ng orihinal na naaprubahang geometry ang isang paulit-ulit na order; ang isang nakikitang pagod na sample ay hindi dapat tahimik na palitan ito.
7. Ang pananaw ng pabrika ng EJS: tukuyin ang pares bago ang pag-upgrade ng materyal
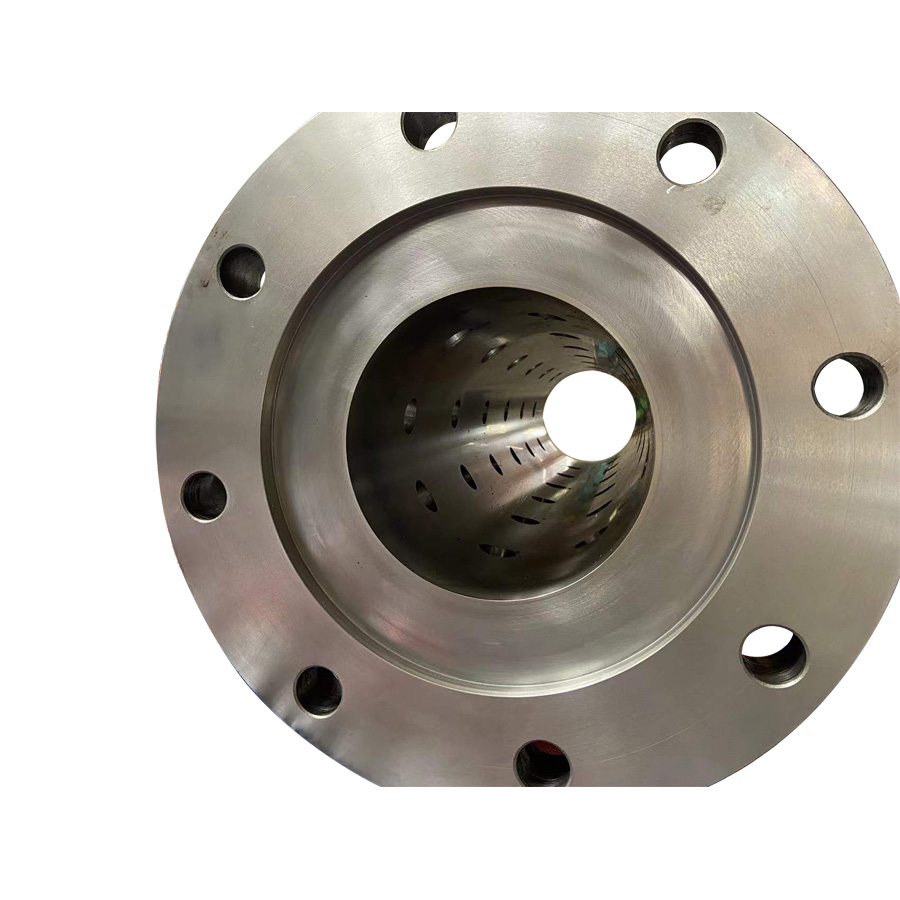
Para sa kapalit na pagtatanong, inirerekomenda namin ang pagtukoy sa orihinal na konsepto ng feed at pagtutugma ng mga interface bago humiling ng ibang steel o surface treatment. Ang isang litrato ay nakakatulong na ilarawan ang bahagi, at ang isang pangalan ng produkto ay tumutulong sa ruta ng pagtatanong. Ni papalitan ang isang may sukat na kahulugan ng tornilyo at ang mating barrel nito.
Ang aming rekomendasyon ay ilagay ang pagguhit ng disenyo at ang kondisyon ng mga lumang bahagi sa magkahiwalay na mga tala. Ang pagguhit ay tumutukoy sa nilalayong kapalit. Ipinapakita ng mga sukat at litrato kung ano ang nangyari sa lumang set. Kung hindi sumasang-ayon ang mga rekord na iyon, tukuyin ang lokasyon at rebisyon sa pagguhit sa halip na hilingin sa pabrika na magparami ng hindi maipaliwanag na dimensyon.
ng EJSimpormasyon ng produktong goma screw-and-barrelnaglalarawan ng pagpapasadya sa mga guhit ng customer at pagbibigay ng mga ulat ng inspeksyon at mga sertipiko ng materyal. Para sa partikular na pagkakasunud-sunod, sumang-ayon kung aling mga sukat at materyal na kinakailangan ang kailangang ipakita ng mga talaan.
Ihanda ang pagtatanong sa ganitong pagkakasunud-sunod:
- Tukuyin ang makina at ang aktwal na pagsasaayos ng hot-feed o cold-feed. Isama ang mga orihinal na numero ng bahagi at magagamit na mga rebisyon sa pagguhit.
- Mag-supply ng screw at barrel drawings nang magkasama. Tukuyin ang haba ng pagtatrabaho nang hiwalay sa kabuuang haba at ipakita ang mga koneksyon sa drive, mounting, feed at discharge.
- Idagdag ang pin arrangement at mga detalye ng pagkontrol sa temperatura kung saan naaangkop. Markahan ang mga hindi kilalang feature sa halip na hulaan ang kanilang mga sukat.
- Ilarawan ang tambalan, form ng feed, impormasyon ng tagapuno at mga limitasyon sa pagproseso. Sabihin kung ang pagbabalangkas ay nagbago mula noong napili ang mga orihinal na bahagi.
- Ilakip ang talaan ng kondisyon ng lumang bahagi. Lagyan ng label ang mga posisyon sa pagsukat at tukuyin ang mga pagod na pagbabasa mula sa mga halaga ng nominal na disenyo.
- Tukuyin ang layunin at batayan ng pagtanggap: paulit-ulit na pagpapalit o muling pagdidisenyo, kinakailangang inspeksyon ng dimensyon, materyal na dokumentasyon at isang pagsubok na tinasa sa ilalim ng mga napagkasunduang kundisyon.
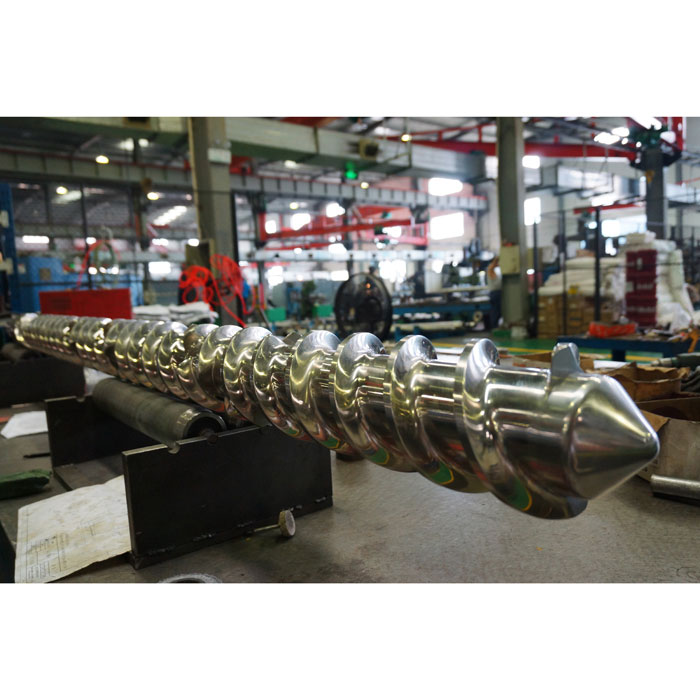
Ipadala ang package na iyon kasama ang iyong pagtatanong para sa isangEJS cold-feed rubber screw at barrelopagpupulong ng mainit na feed. Nagbibigay ito sa tagagawa ng tinukoy na bahagi at gawain sa pagpapatakbo upang suriin, sa halip na isang kahilingan na pumili mula sa dalawang generic na label.
8. Mga madalas itanong
Nangangahulugan ba ang malamig na feed na ang goma ay nananatiling malamig sa panahon ng pagpilit?
Hindi. Inilalarawan nito ang stock na pumapasok sa makina. Ang turnilyo ay gumagana at nagpapainit sa tambalan, habang ang mga kagamitan sa pagkontrol sa temperatura ay namamahala sa paglipat ng init. Itala ang kondisyon ng pumapasok, mga setting ng controller at sinusukat ang temperatura ng compound nang hiwalay. Nalalapat pa rin ang mga naaprubahang limitasyon sa pagproseso ng tambalan.
Ang bawat cold-feed rubber screw ba ay nangangailangan ng pin barrel?
Hindi. Parehong umiiral ang makinis at pin-type na rubber-extrusion na configuration. Kilalanin ang naka-install na disenyo bago mag-order. Kung ang mga pin ay naroroon, ang kanilang mga posisyon at naka-install na geometry ay kailangang tumugma sa kaukulang mga tampok ng turnilyo; hindi sapat ang isang pangkalahatang paglalarawan ng cold-feed upang maitatag ang akmang iyon.
Ang mas mahabang L/D ratio ba ay palaging mas mahusay para sa pagproseso ng goma?
Hindi. Inilalarawan ng L/D ang haba na may kaugnayan sa diameter, hindi pangkalahatang kaangkupan. Mahalaga rin ang kinakailangang gawain, profile ng channel, kontrol sa temperatura at mga interface ng makina. Ang iba't ibang L/D entry sa hot-feed at cold-feed na pahina ng EJS ay naglalarawan sa mga opsyon ng produkto na iyon, hindi isang tagubilin na pahabain ang isang umiiral na turnilyo.
Maaari bang palitan ng cold-feed screw ang hot-feed screw na may parehong diameter?
Ang pantay na diameter lamang ay hindi sapat. Suriin ang kumpletong kahulugan ng screw-and-barrel, drive at mounting interface, feed arrangement at temperature-control na koneksyon. Ang anumang iminungkahing pagbabago ng konsepto ng feed ay nangangailangan ng pagsusuri sa engineering ng apektadong sistema bago maaprubahan ang isang kapalit o conversion.
Ano ang dapat isama ng kapalit na pagtatanong kung nawawala ang orihinal na drawing?
Ipadala ang pagkakakilanlan ng makina, mga marka ng bahagi, mga larawang may label, naa-access na mga sukat, mga detalye ng feed at paglamig, at ang impormasyon ng tambalan. Paghiwalayin ang nakumpirma na mga sukat mula sa hindi kilalang mga tampok at mga pagod na ibabaw. Matutukoy ng tagagawa kung anong karagdagang kahulugan ang kailangan; ang sample ay hindi dapat awtomatikong maging ang nominal na bagong bahagi na pagguhit.